Сборка
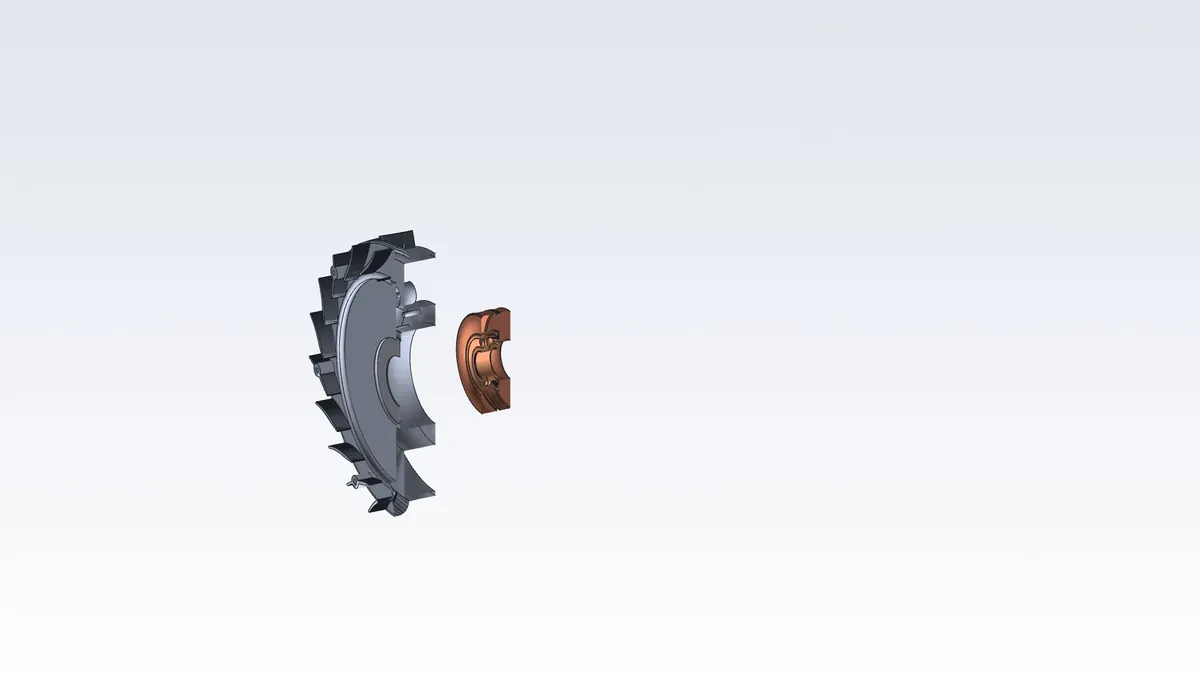
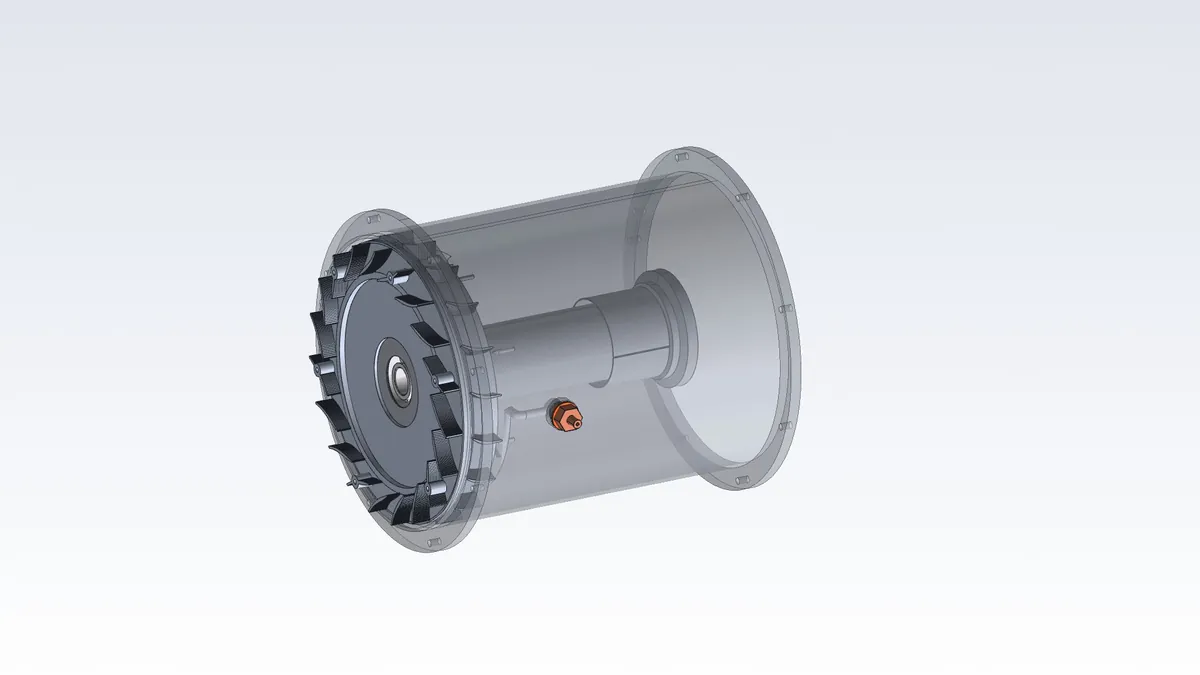
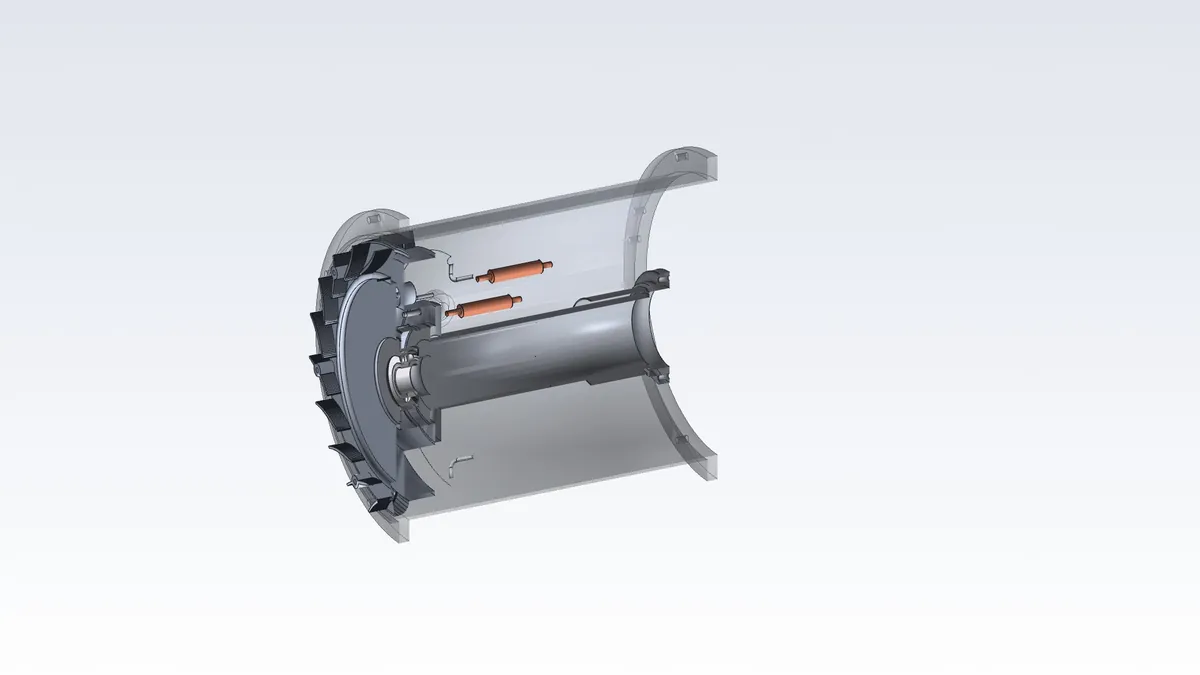
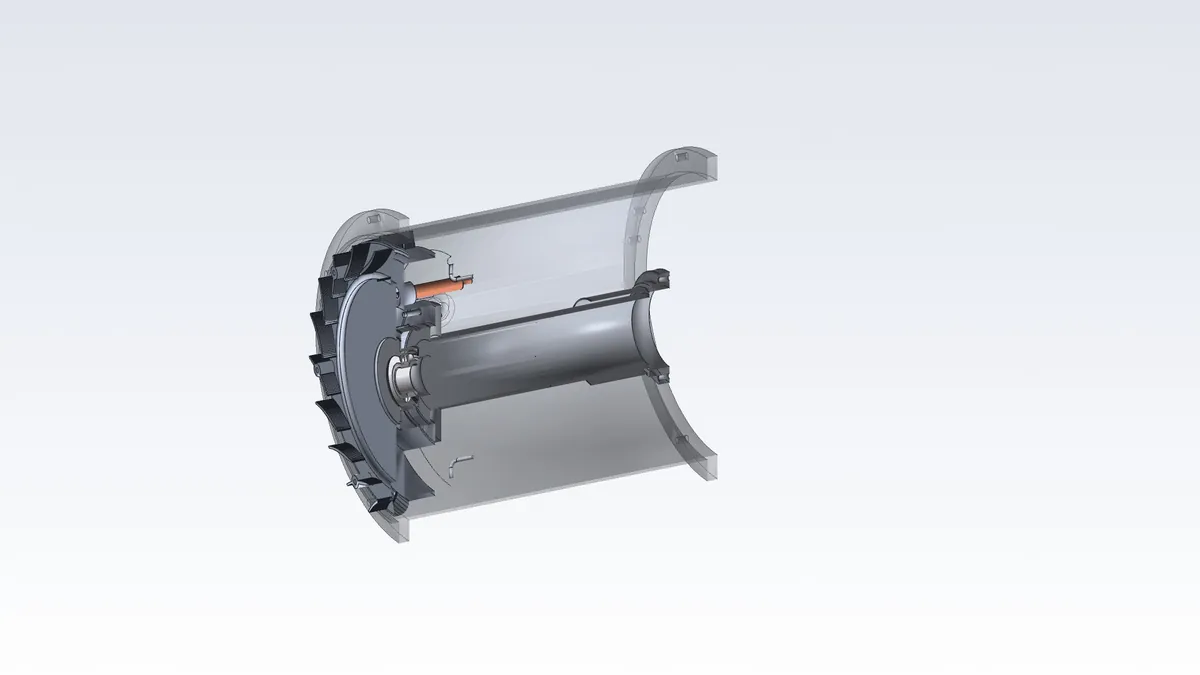
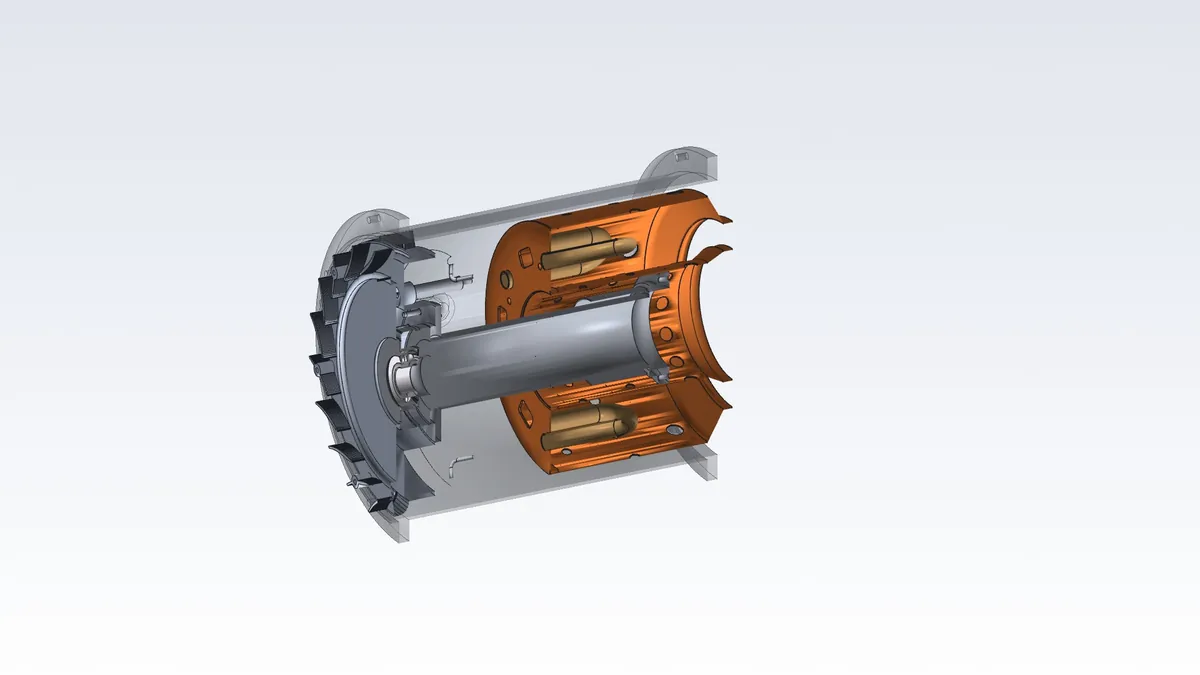
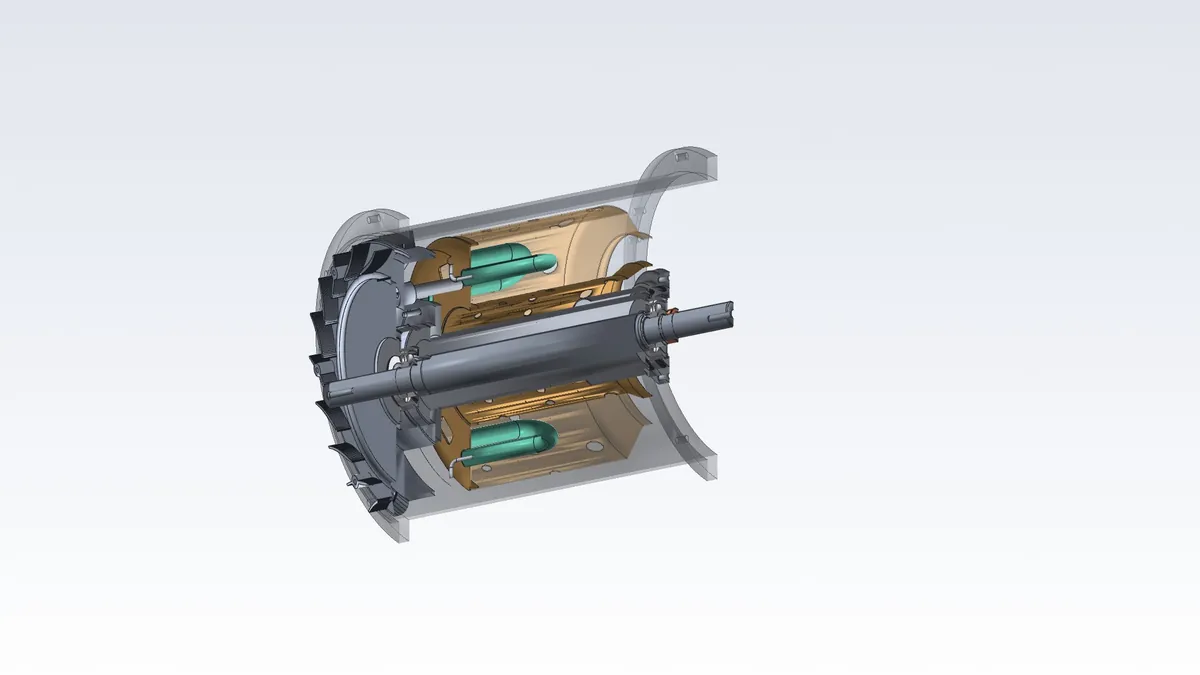
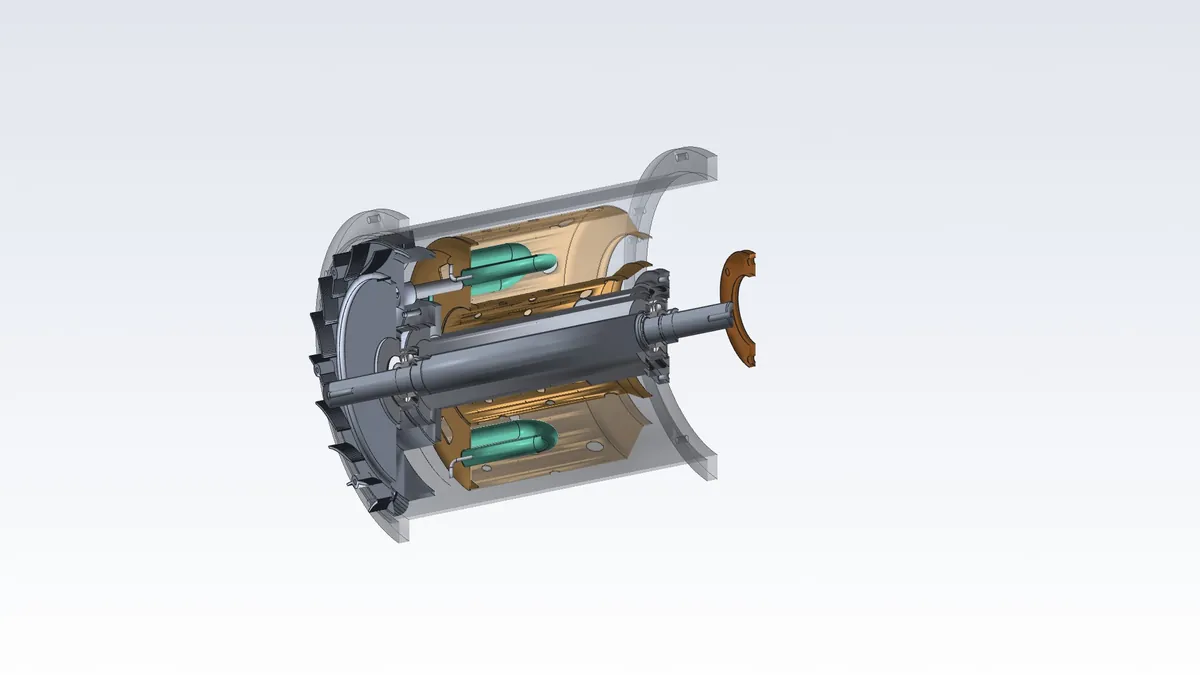
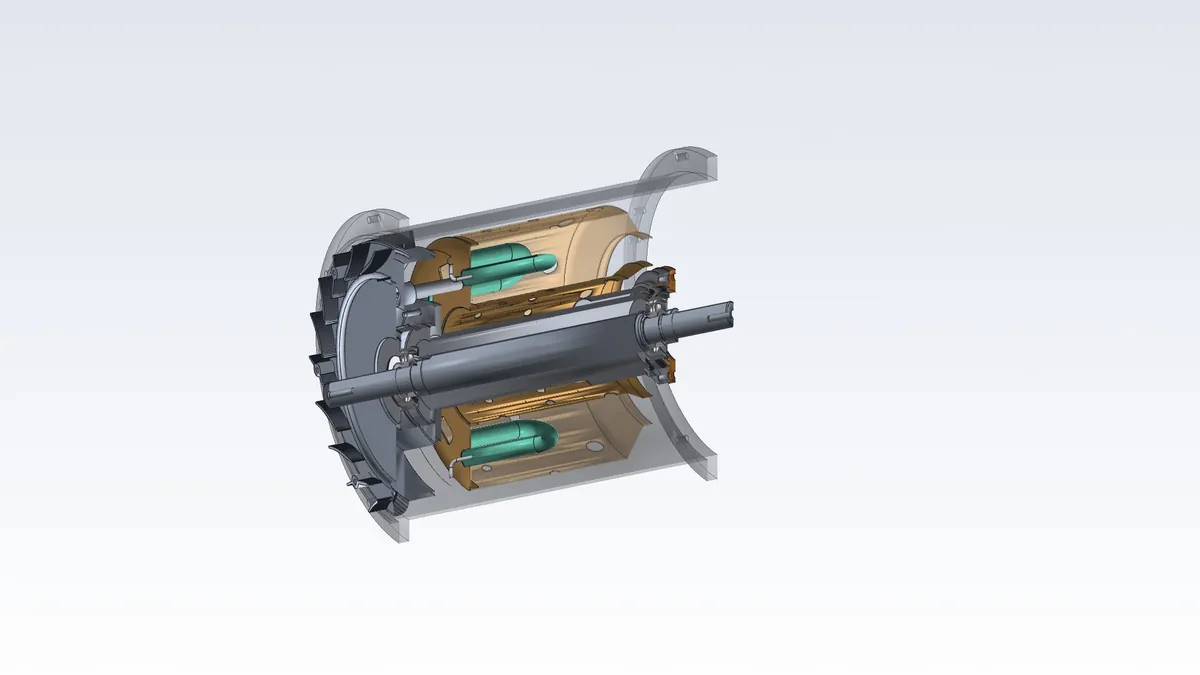
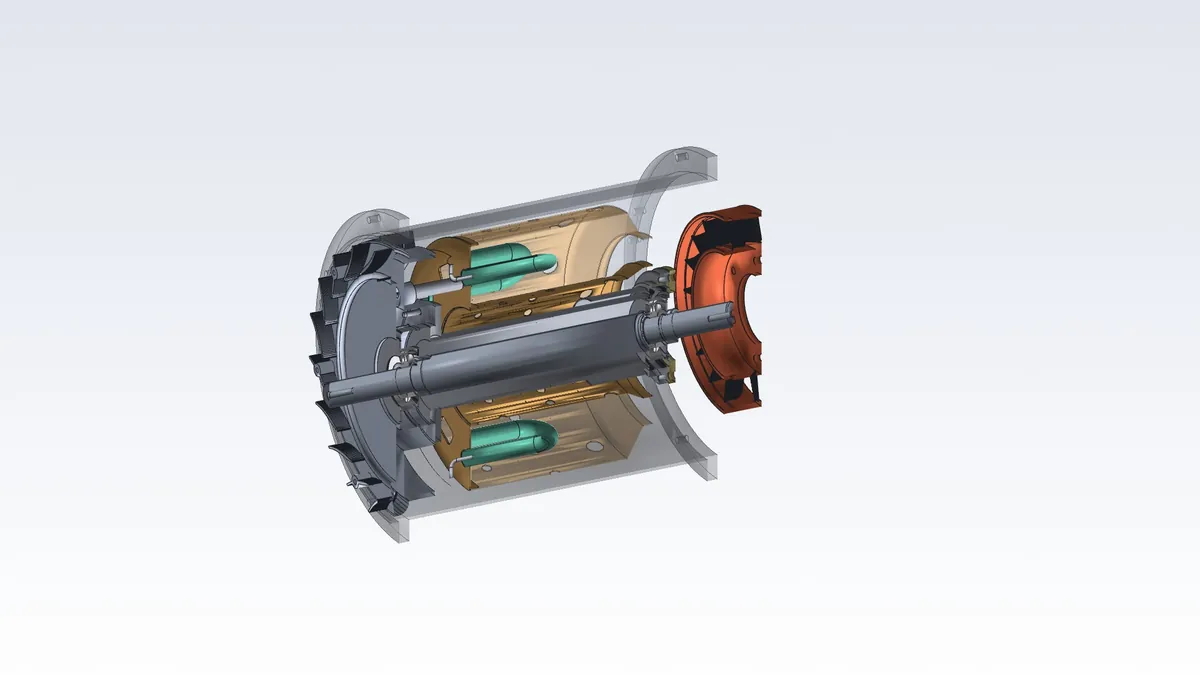
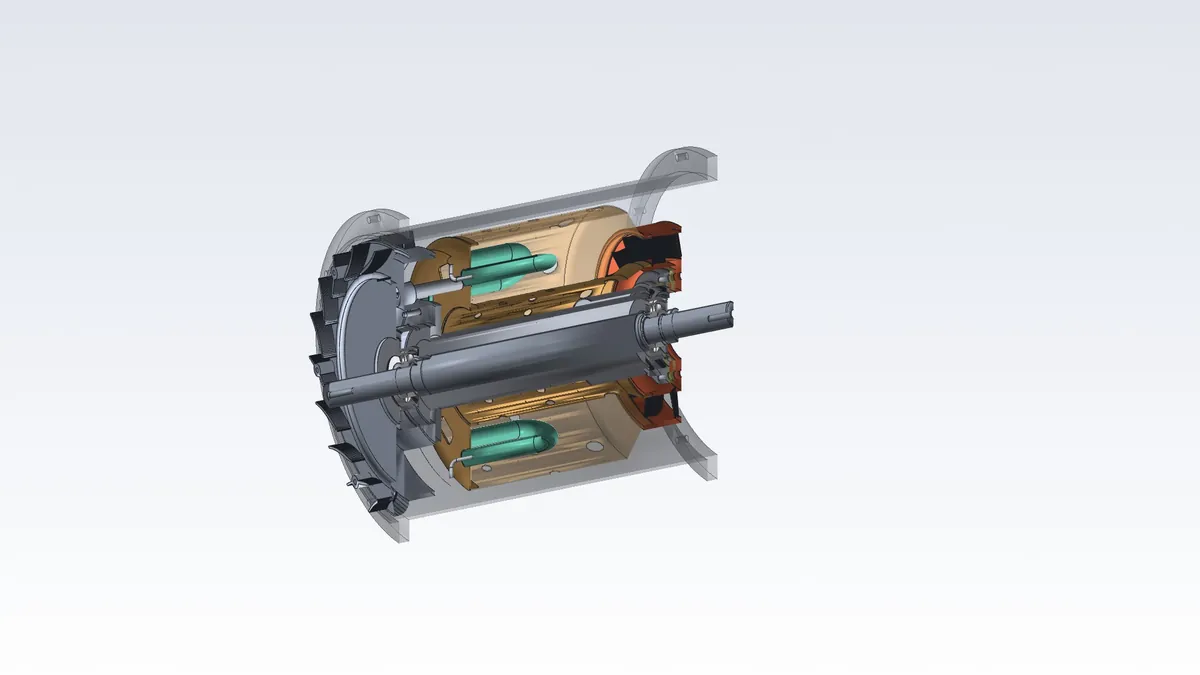
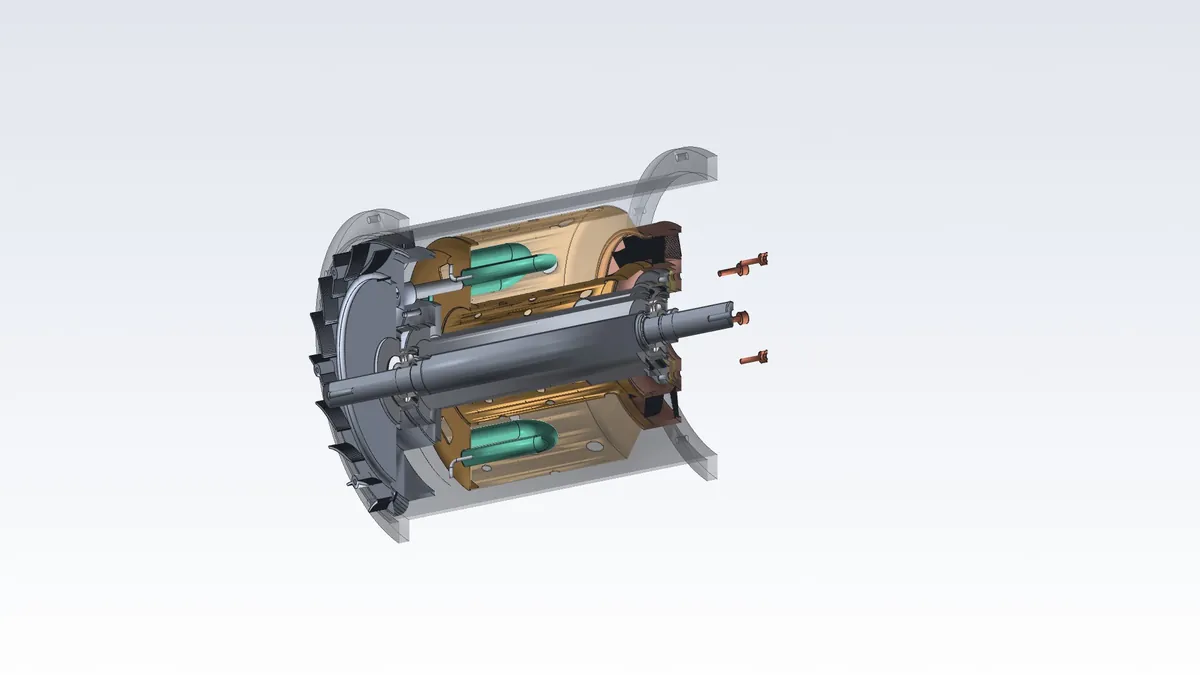
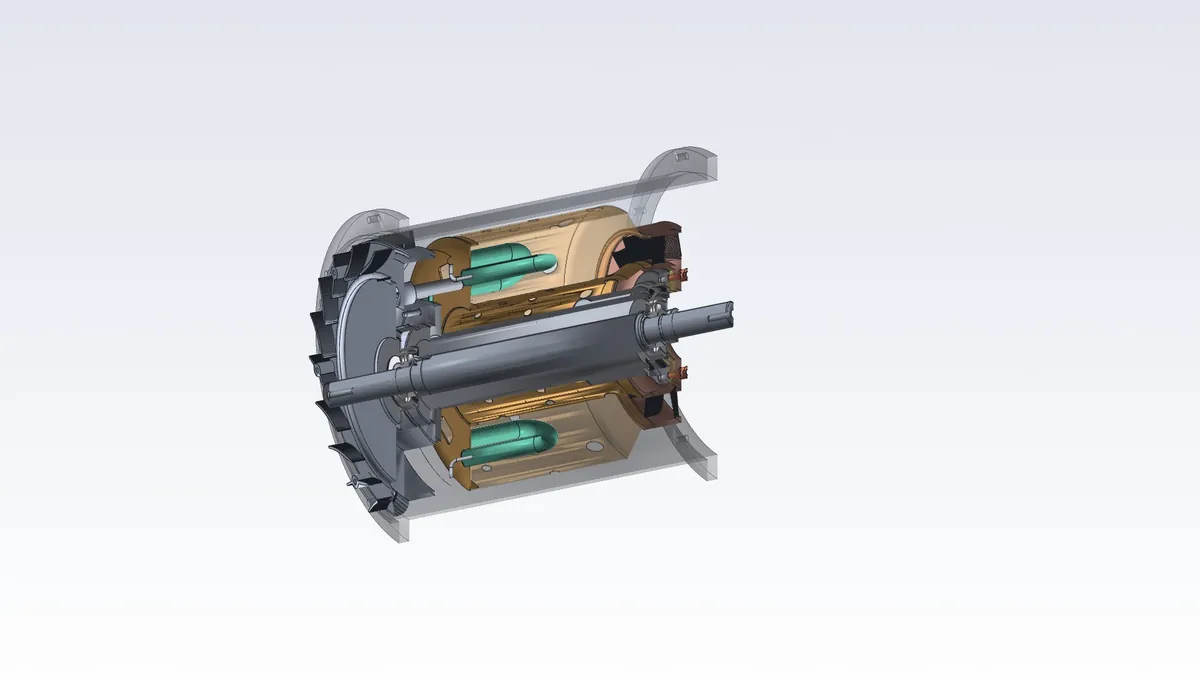
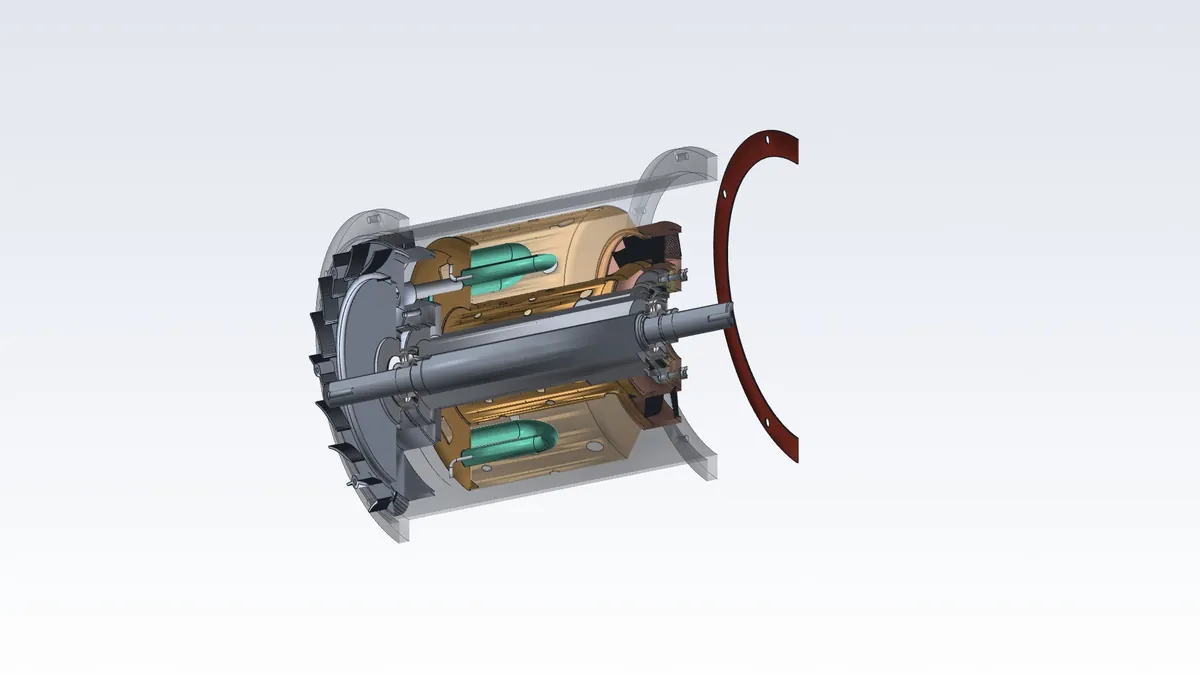
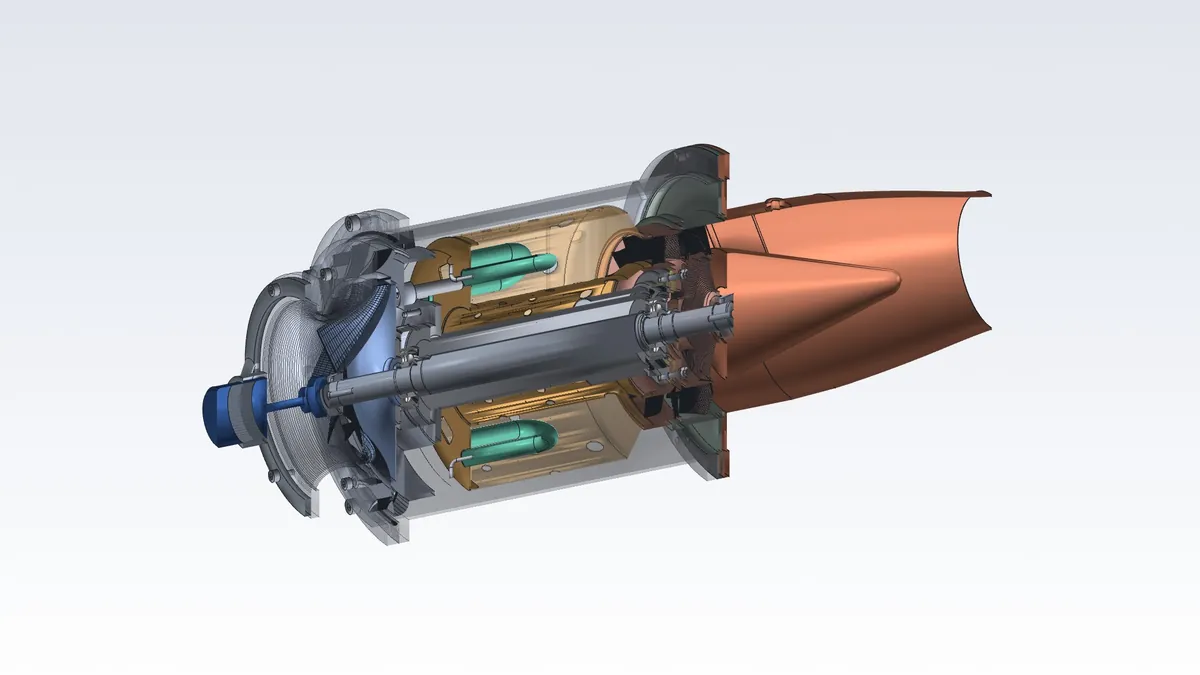
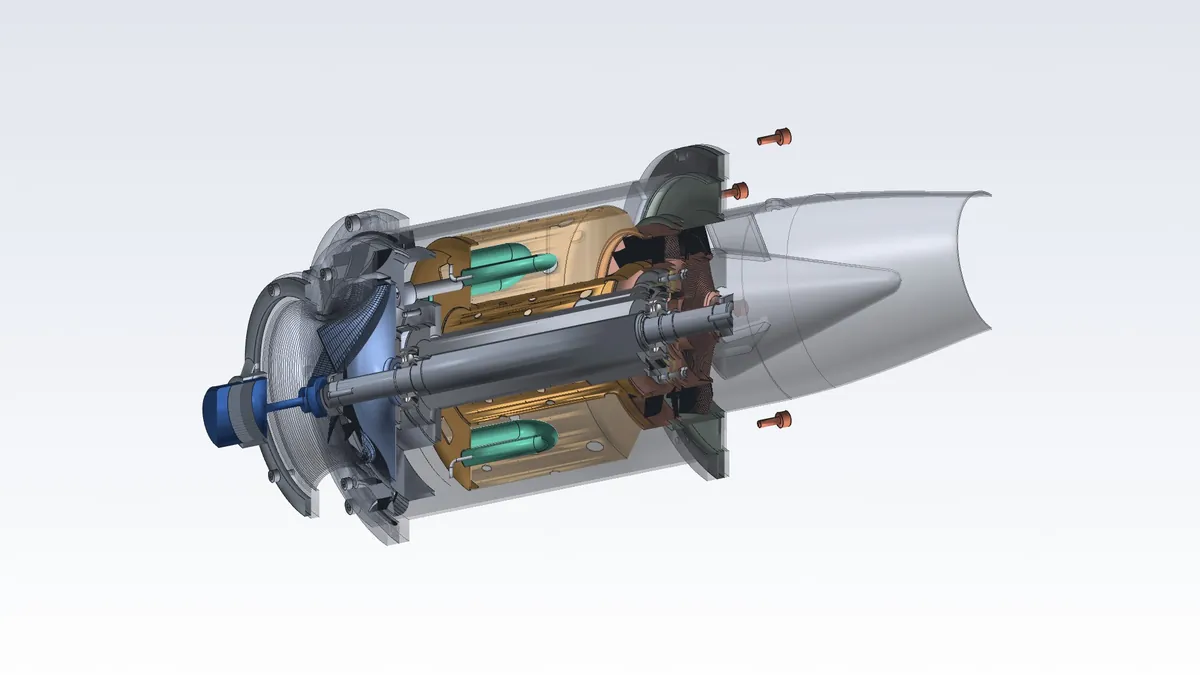
Инструкция двухуровневая. Стадии показывают, из чего складывается двигатель — от переднего опорного пакета до выхлопа. Операции — это цеховой порядок работ: сорок шесть установок с направлением заведения детали и результатом проверки прохода.
Четырнадцать стадий
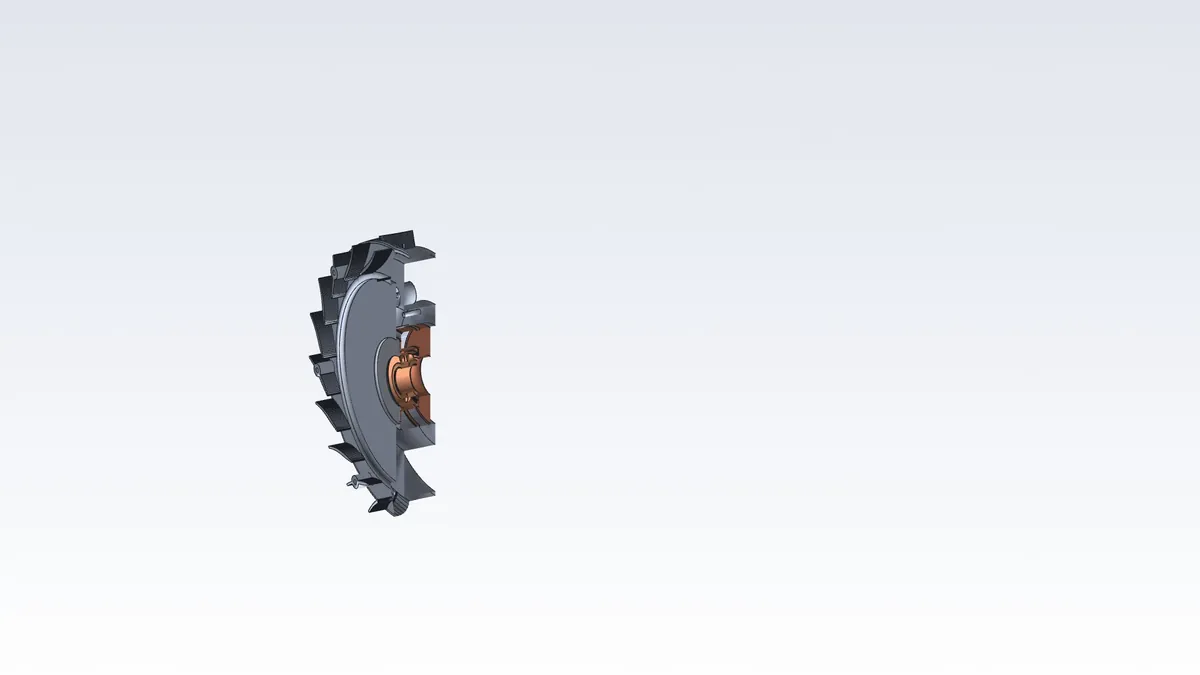
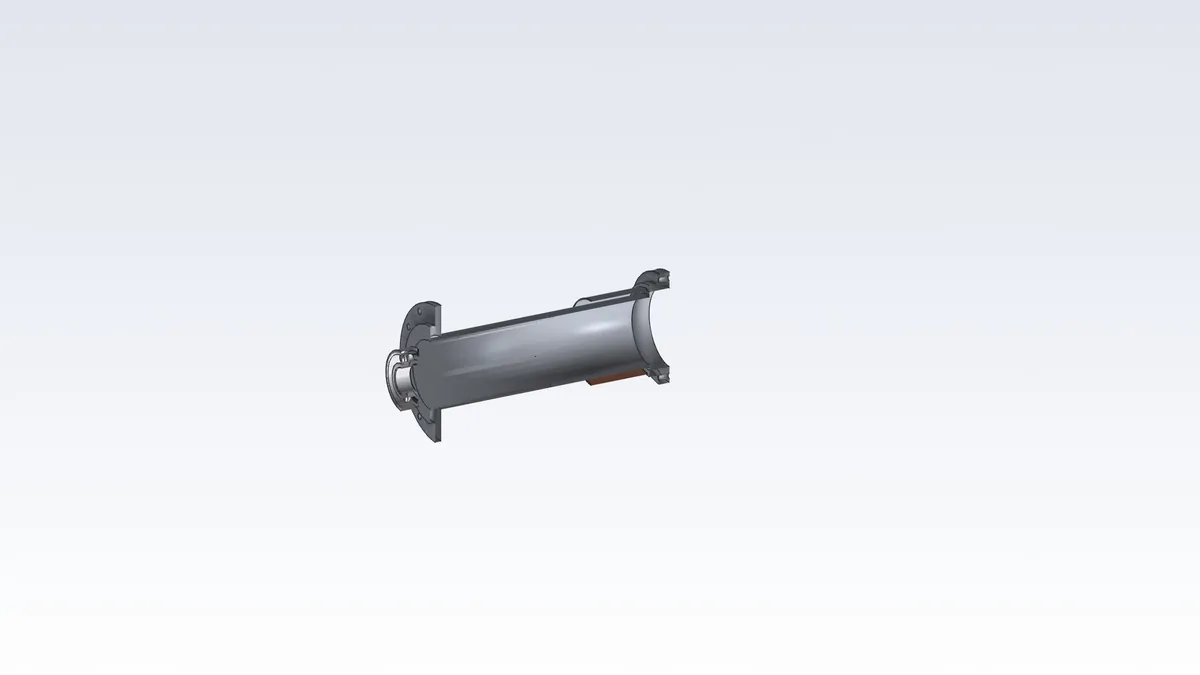
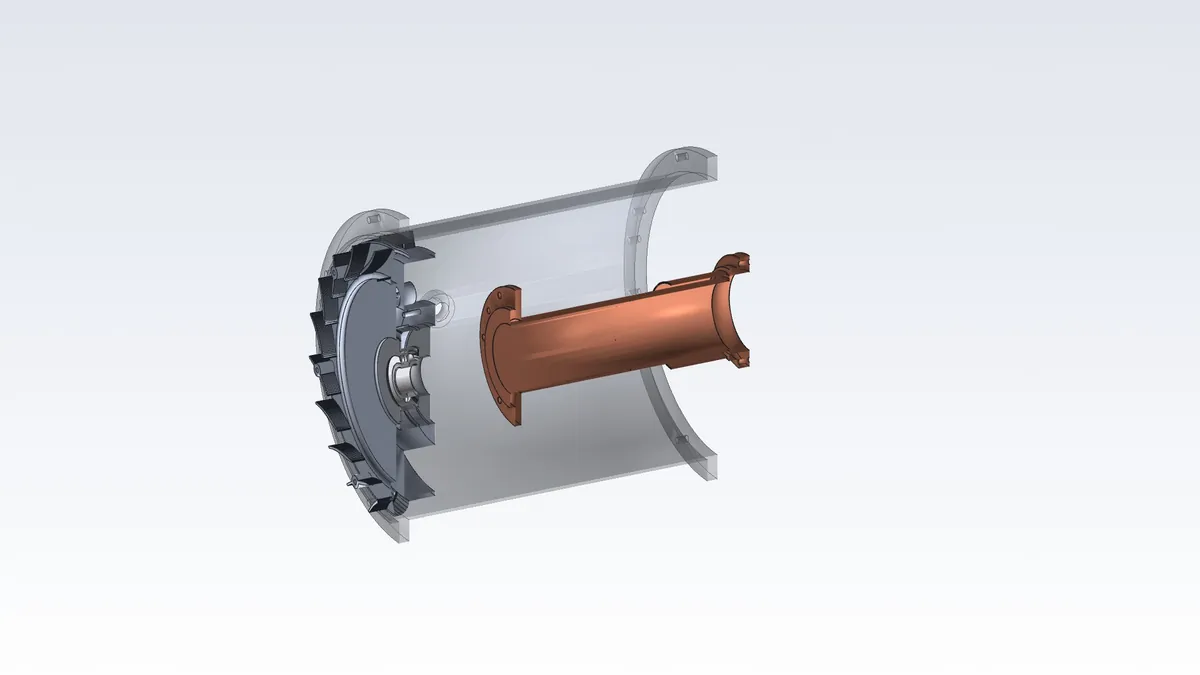
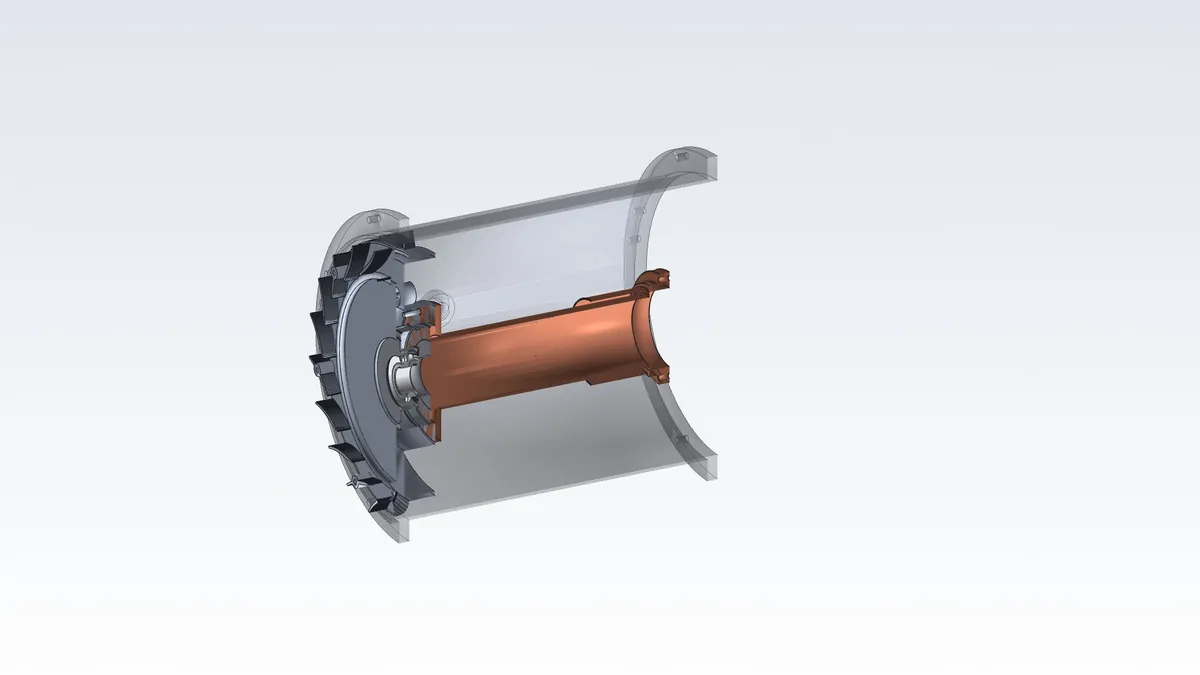
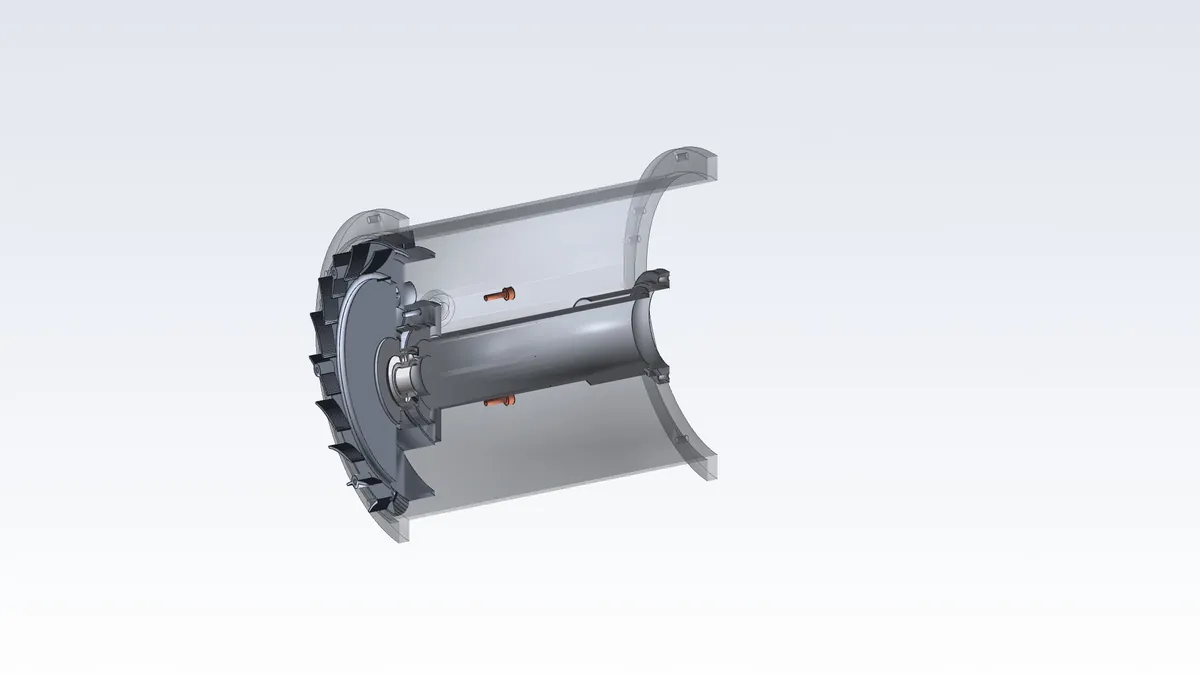
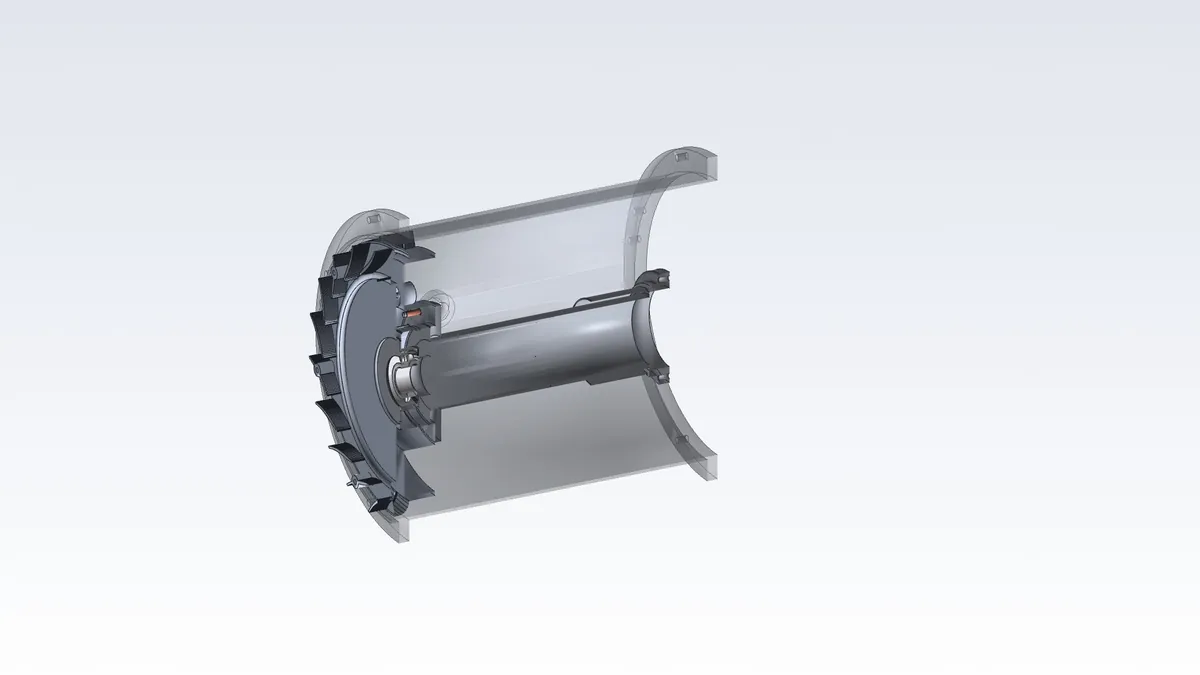
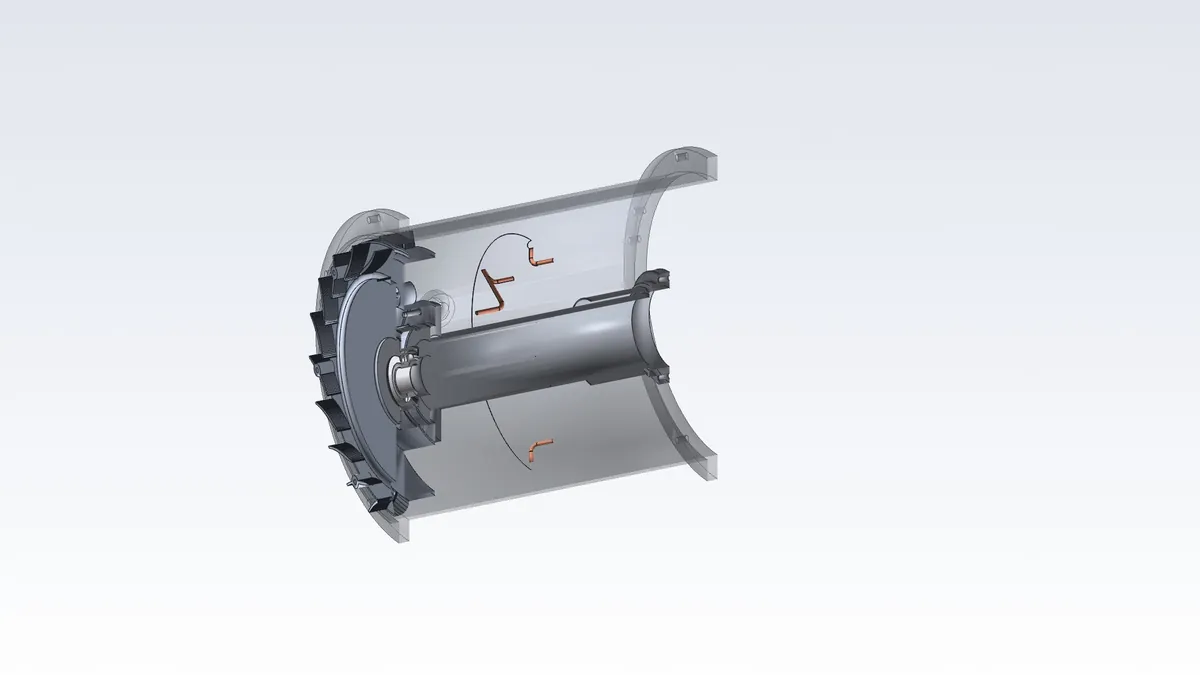
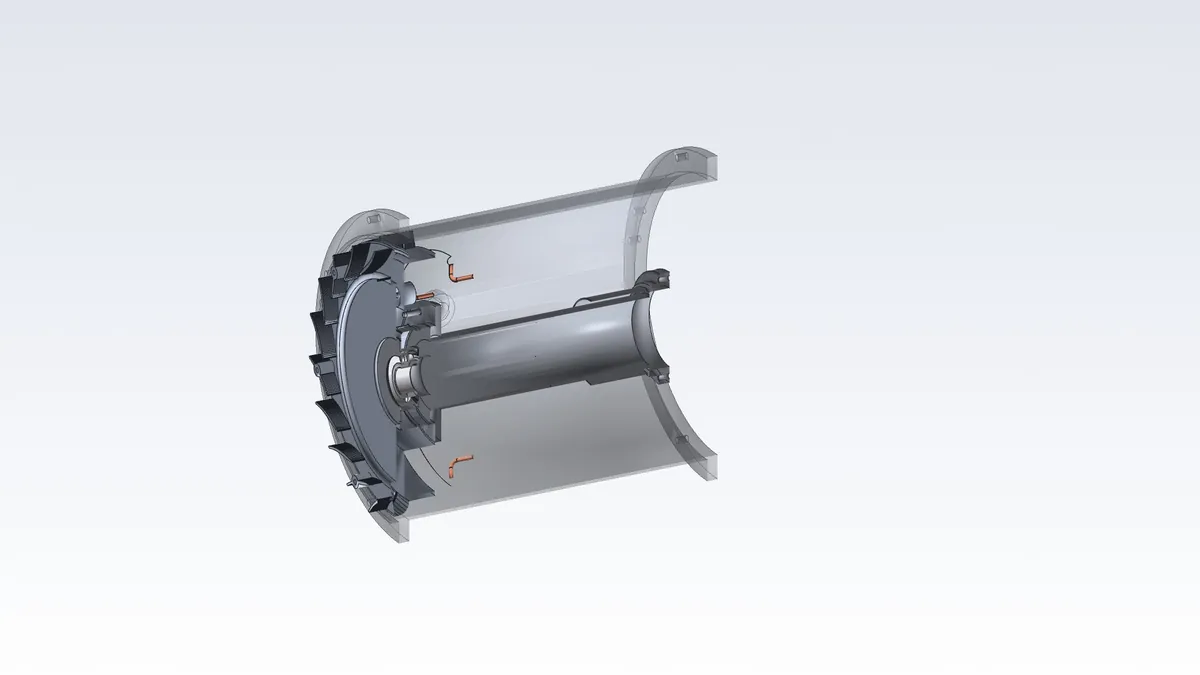
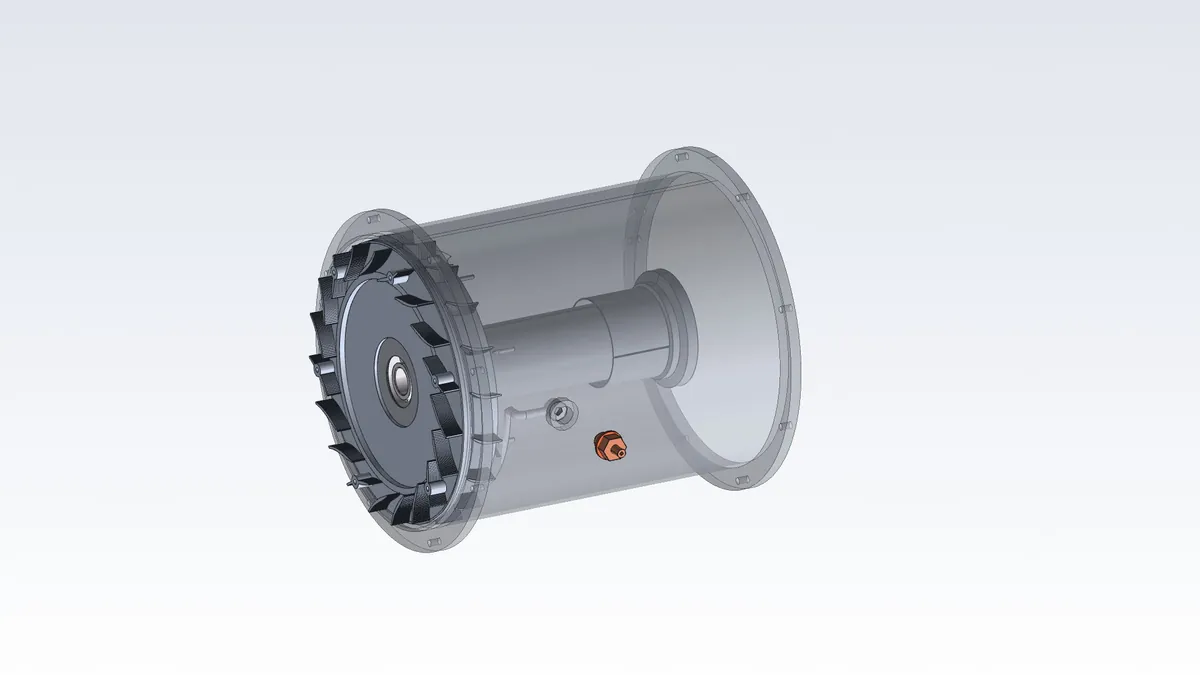
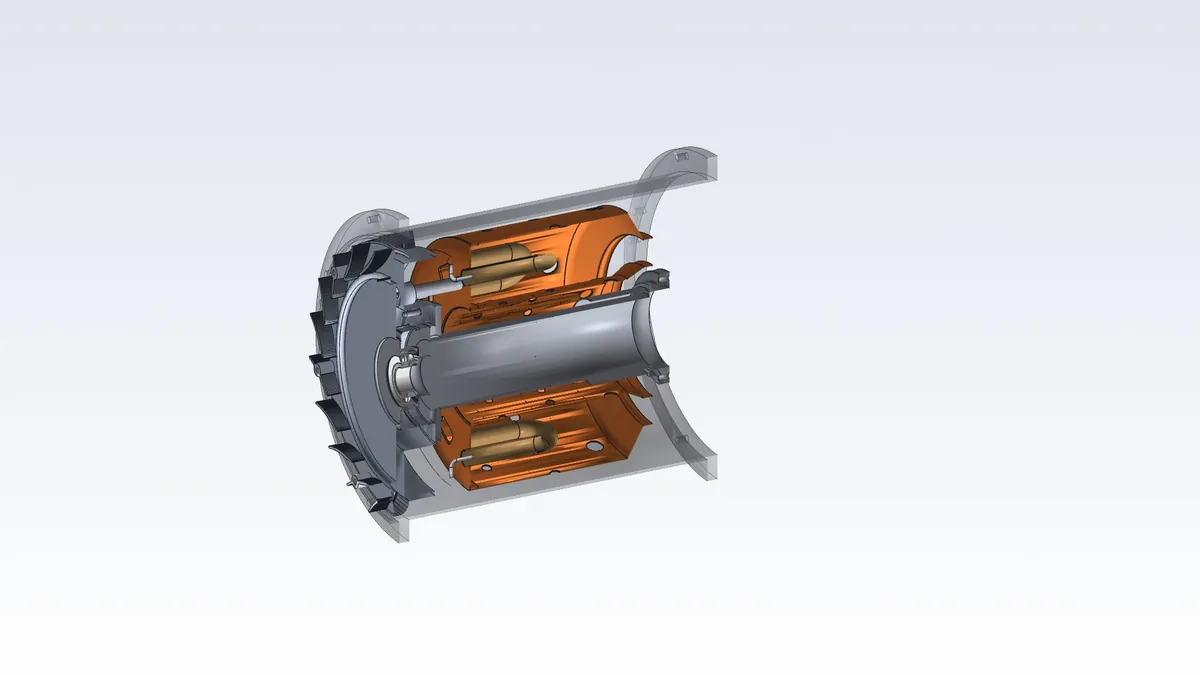
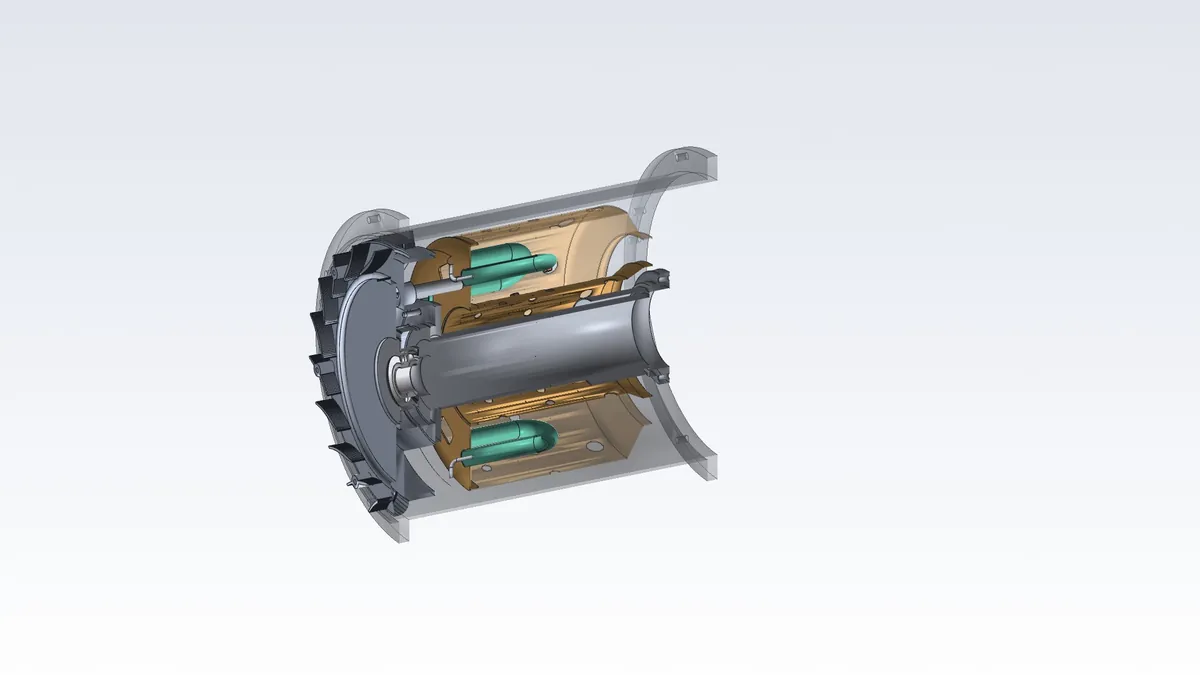
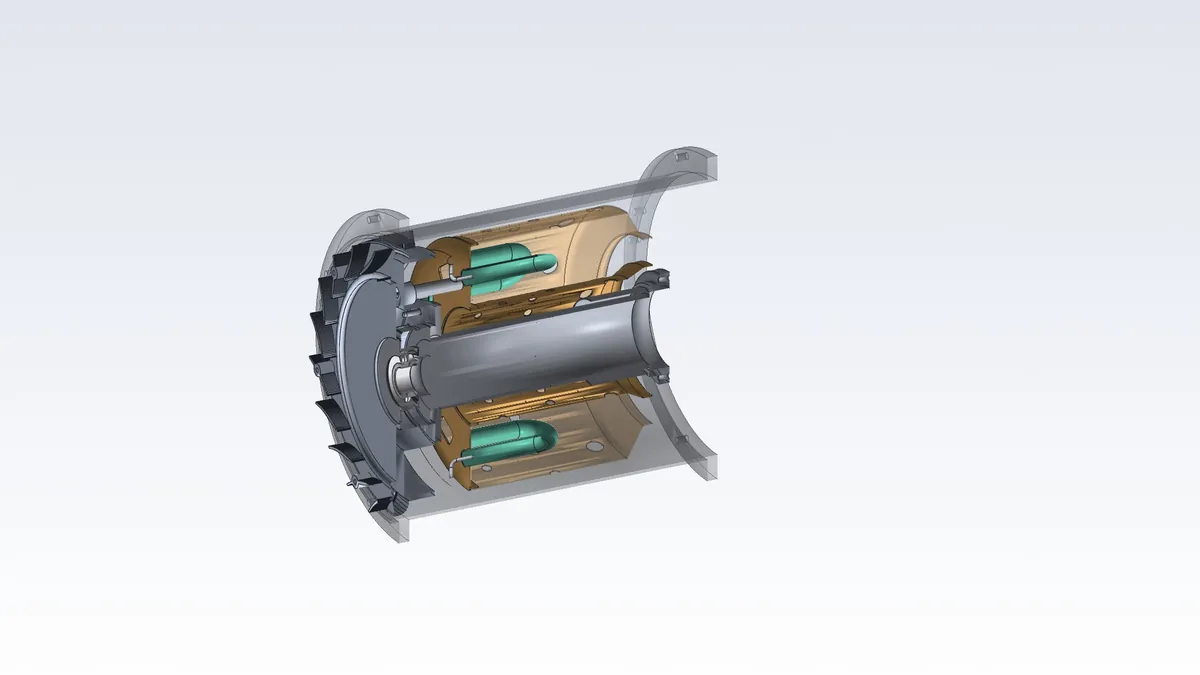
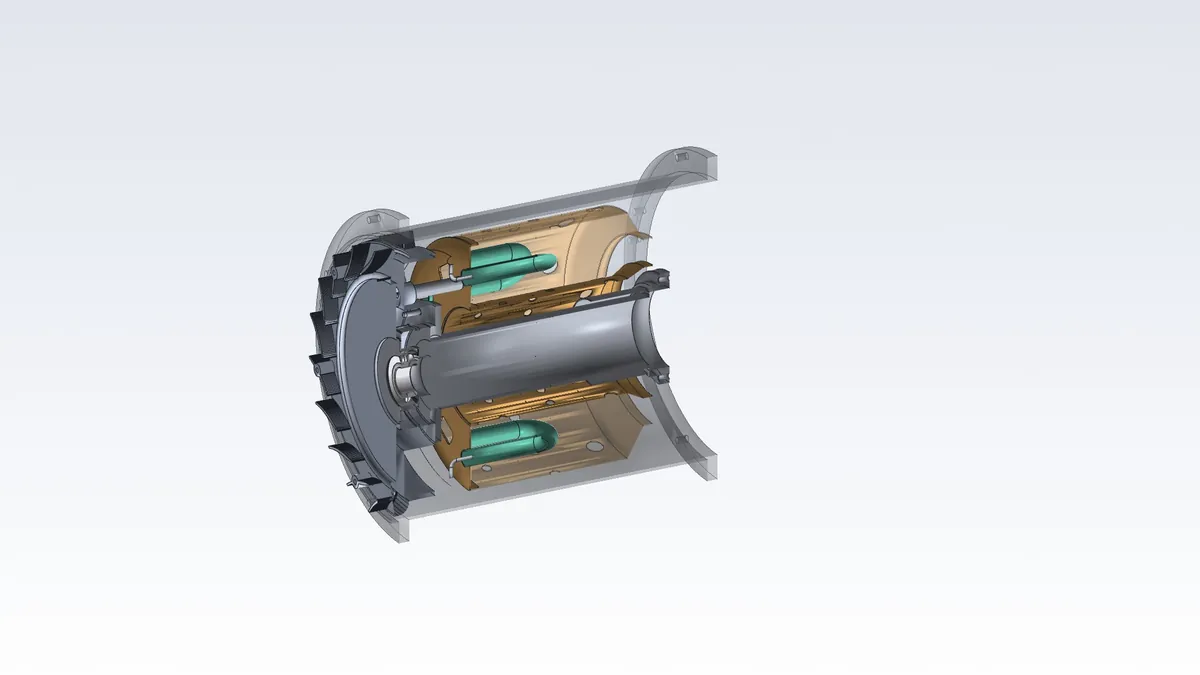
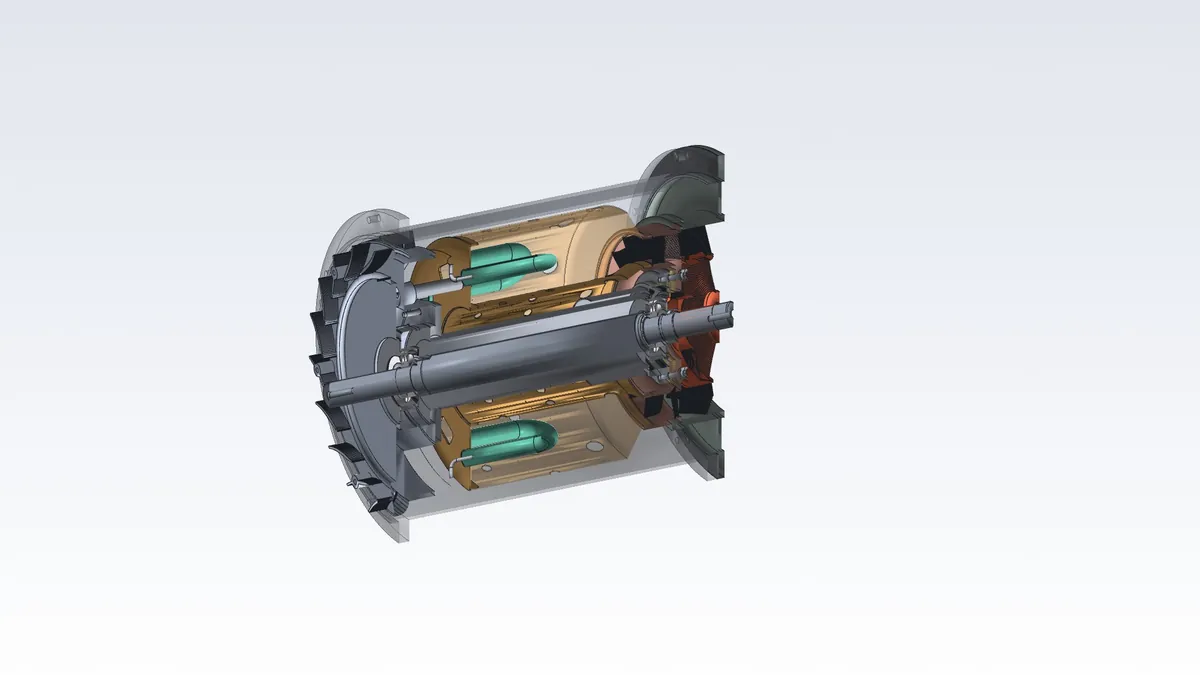
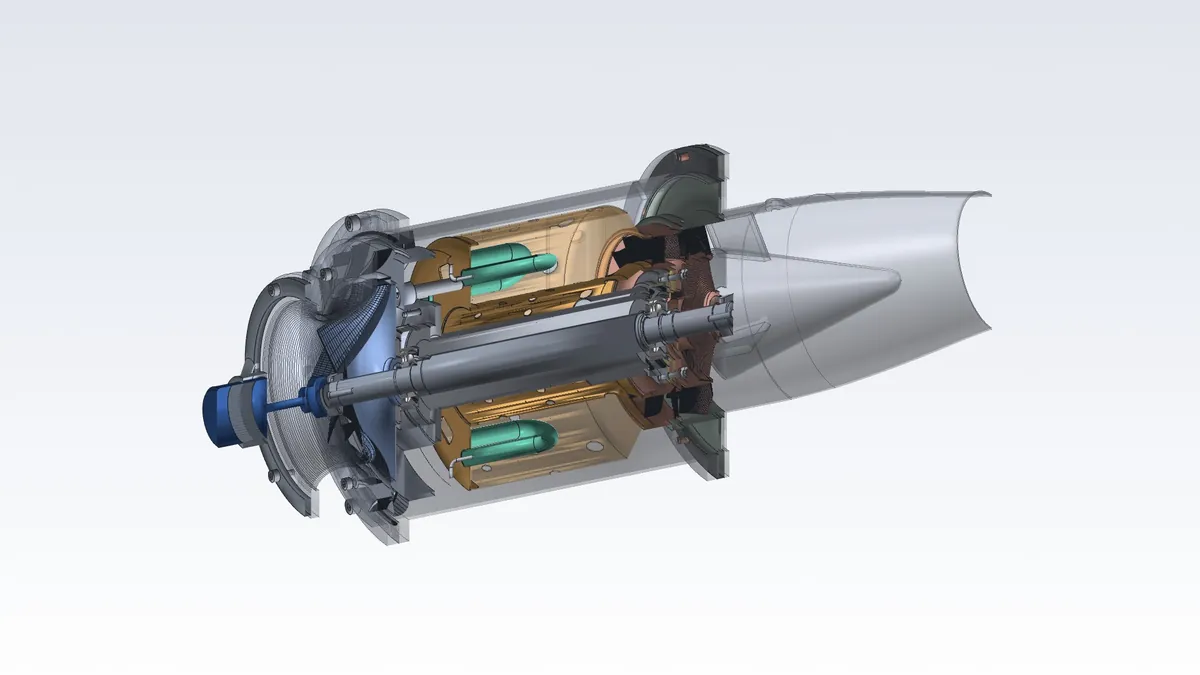
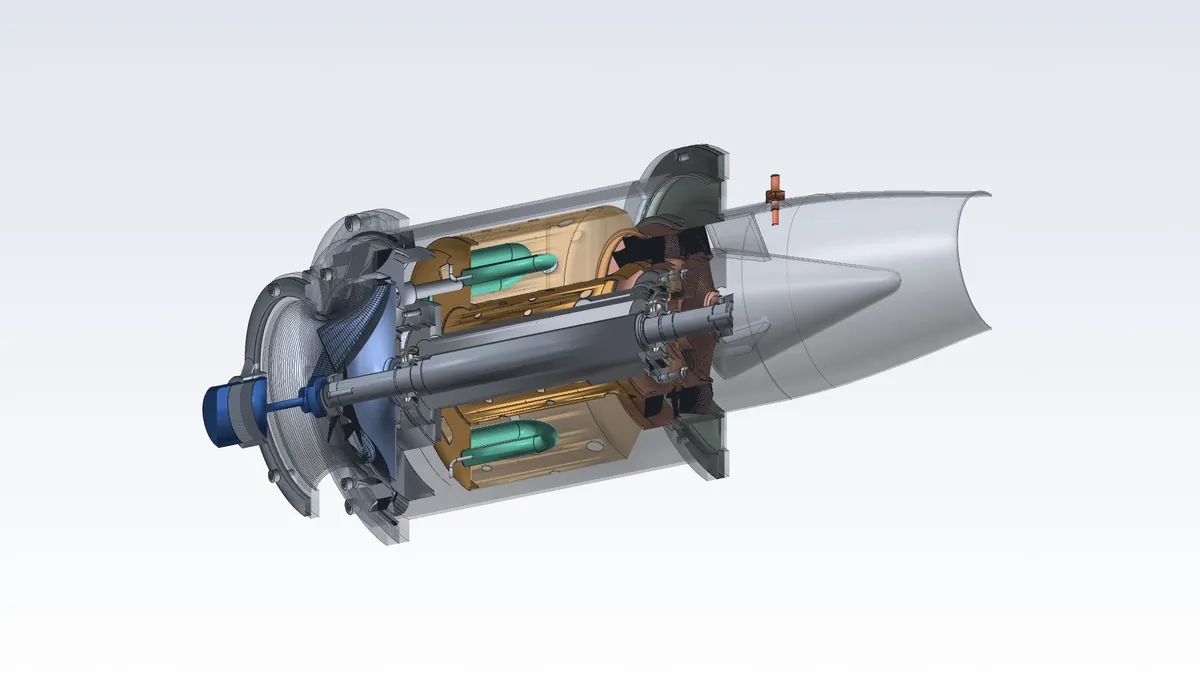
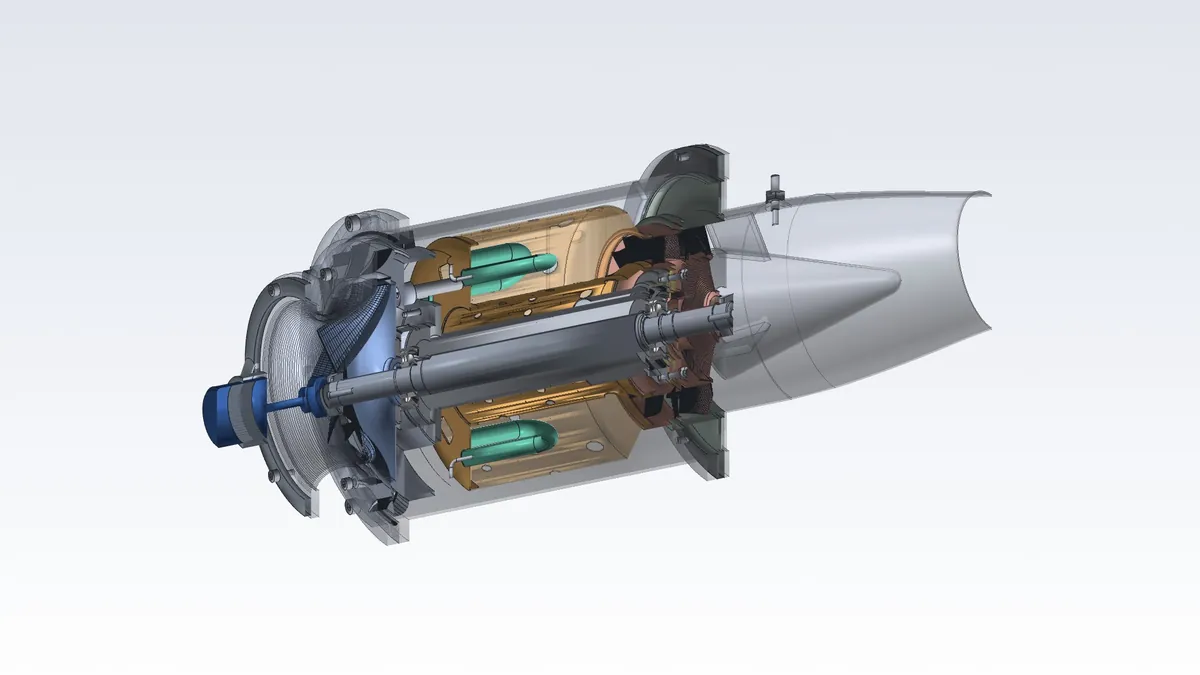
При выборе стадии выводится перечень добавленных деталей и операций. Переключатель «Разрез» показывает то же положение в продольном разрезе.
Видео построено по геометрии модели
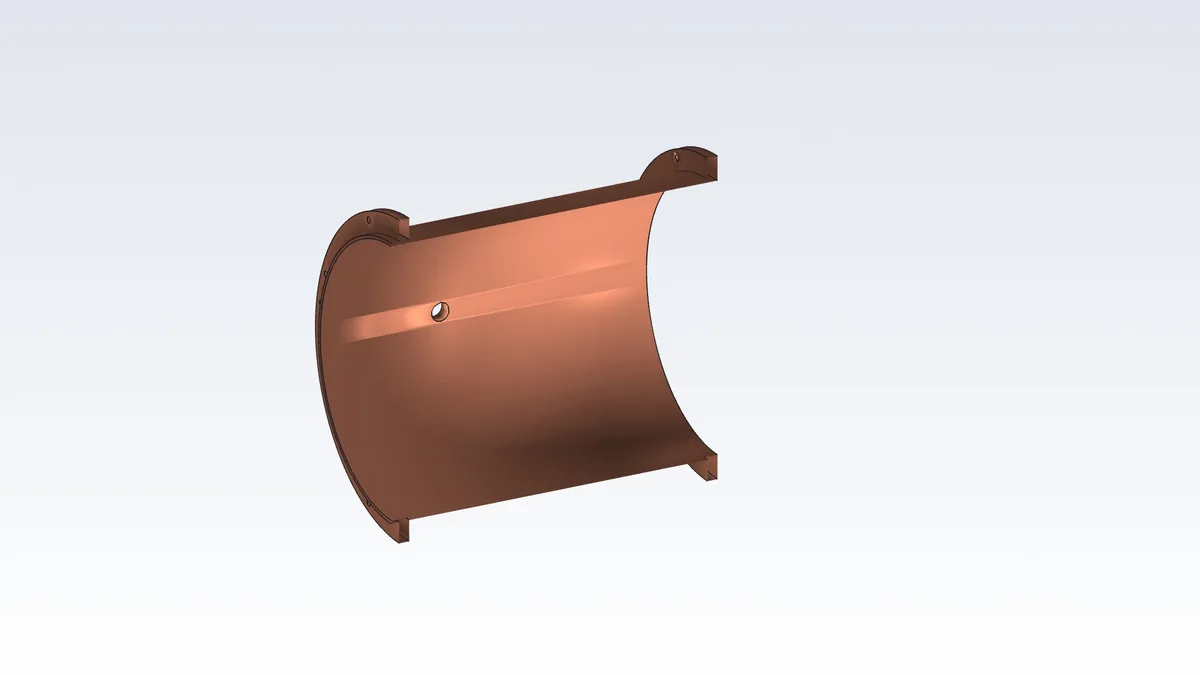
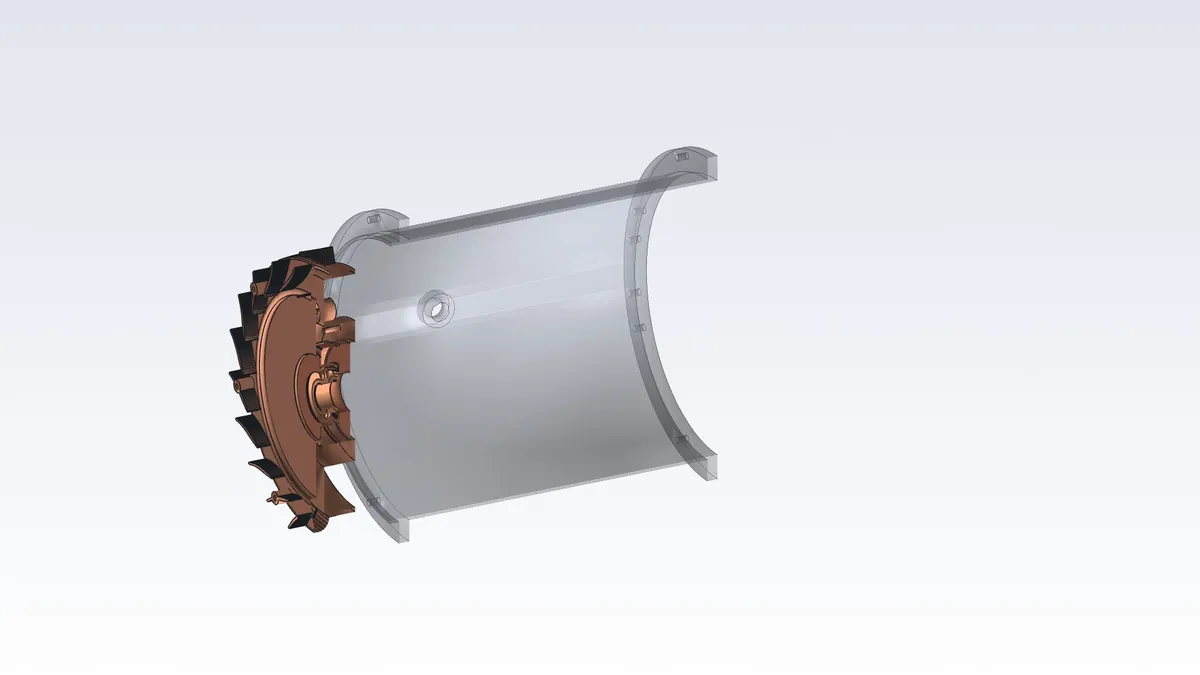
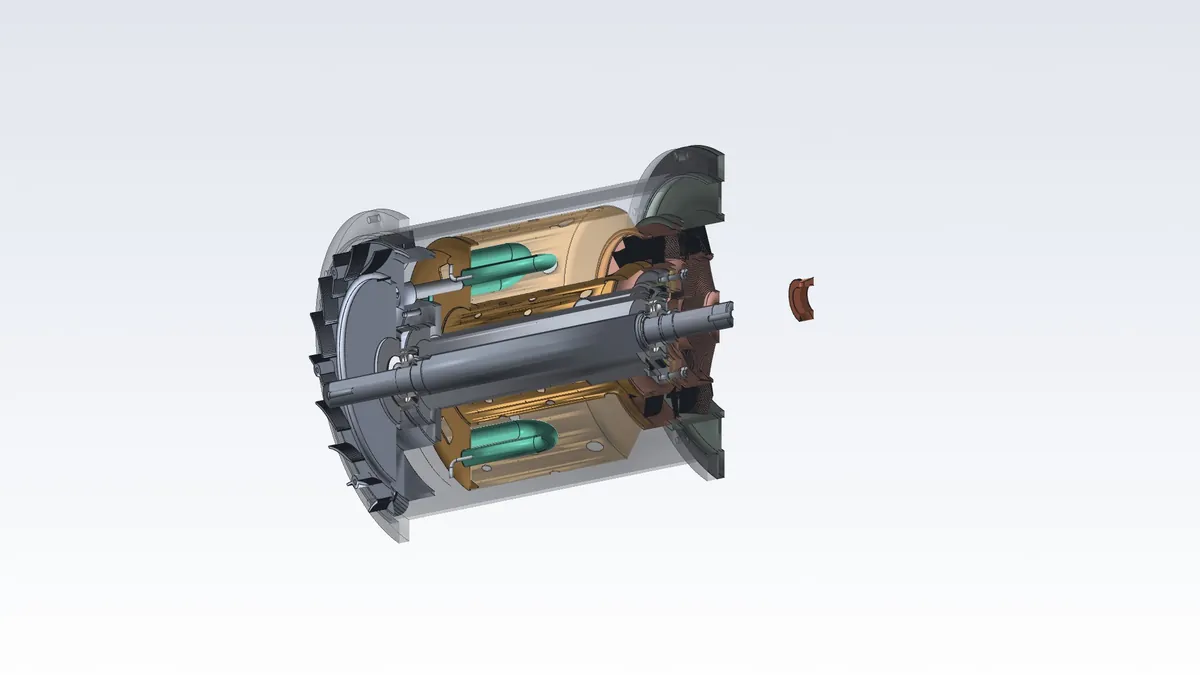
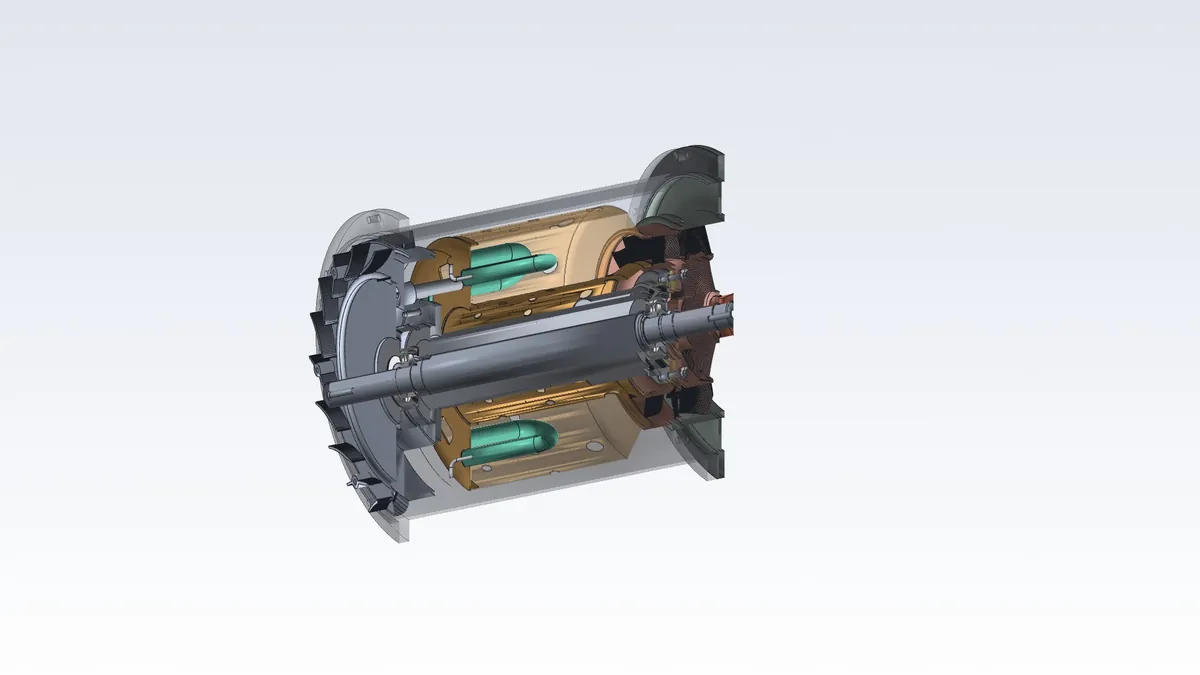
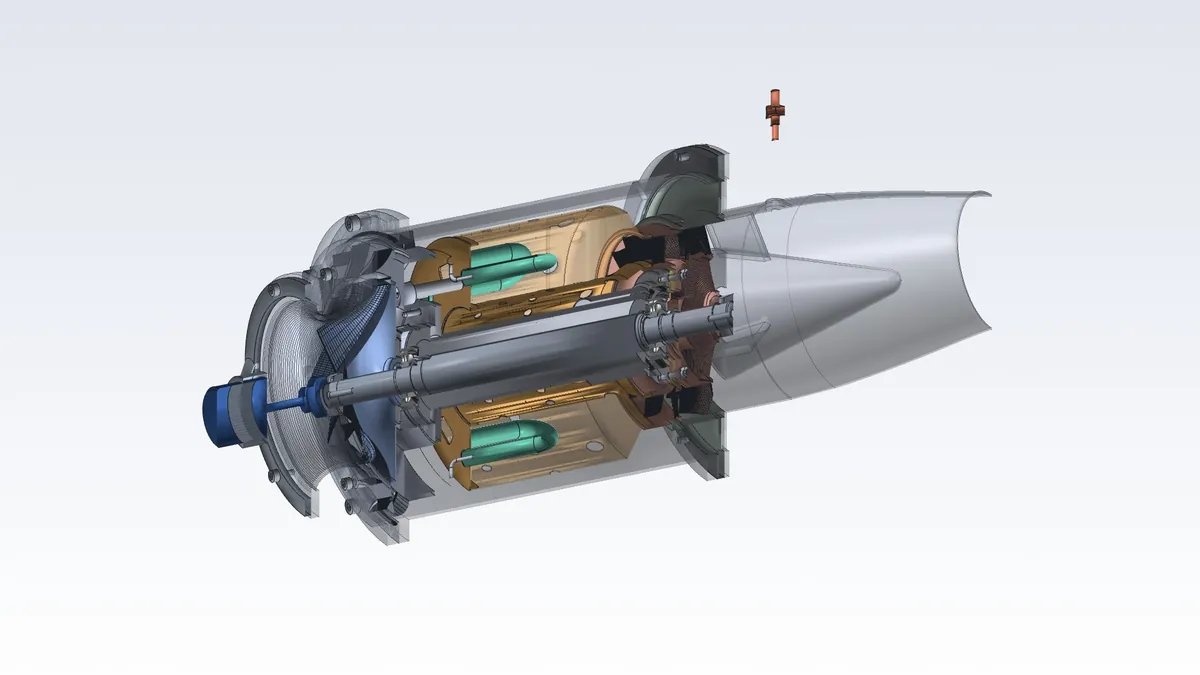
Кадры не рисовались отдельно: каждая стадия — это снимок сборки после добавления очередных деталей, а каждая операция — два кадра, деталь на подходе и деталь на месте. Если геометрия изменится, ролик пересобирается вместе с ней.
Короткий ролик по стадиям (31 секунда, 308 кадров, полный оборот на каждой стадии) размещён на главной странице.
Сорок шесть операций
Порядок цеховой: сначала передний опорный пакет на приспособлении, потом корпус, статор горячей части, ротор, турбина, компрессор и выхлоп. Отметка «проход проверен» означает, что заметаемый объём детали не пересёк ни одну из уже установленных.
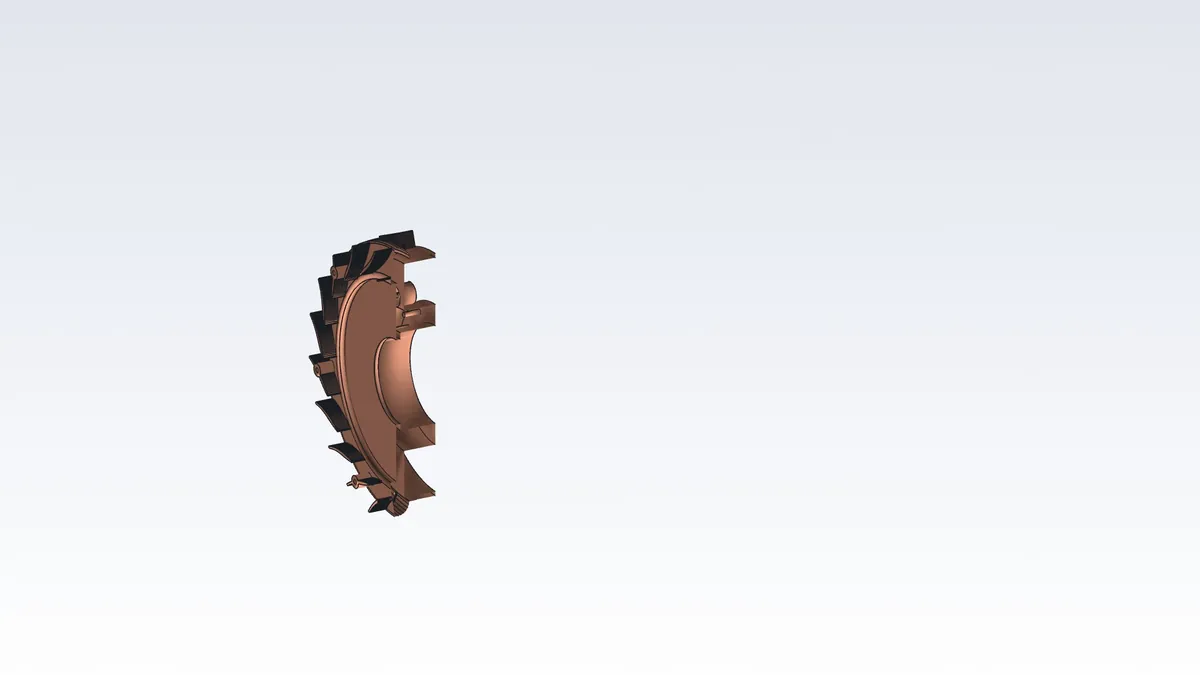
A. Передний опорный пакет
B. Корпус
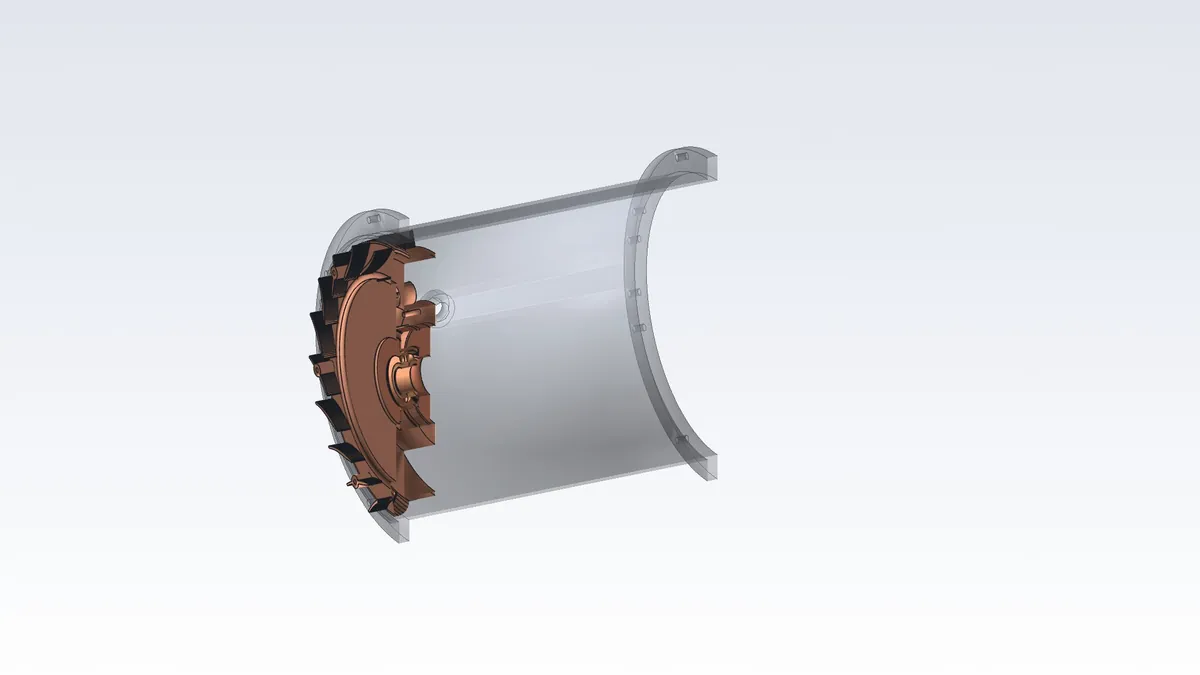
C. Статор горячей части
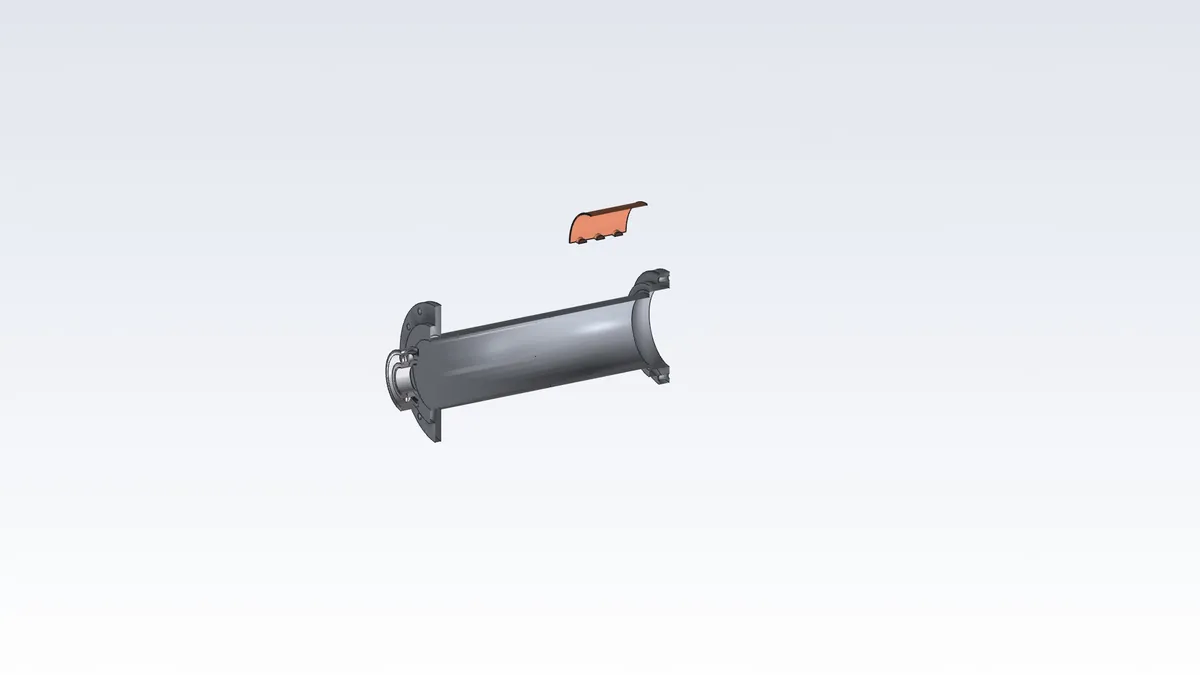
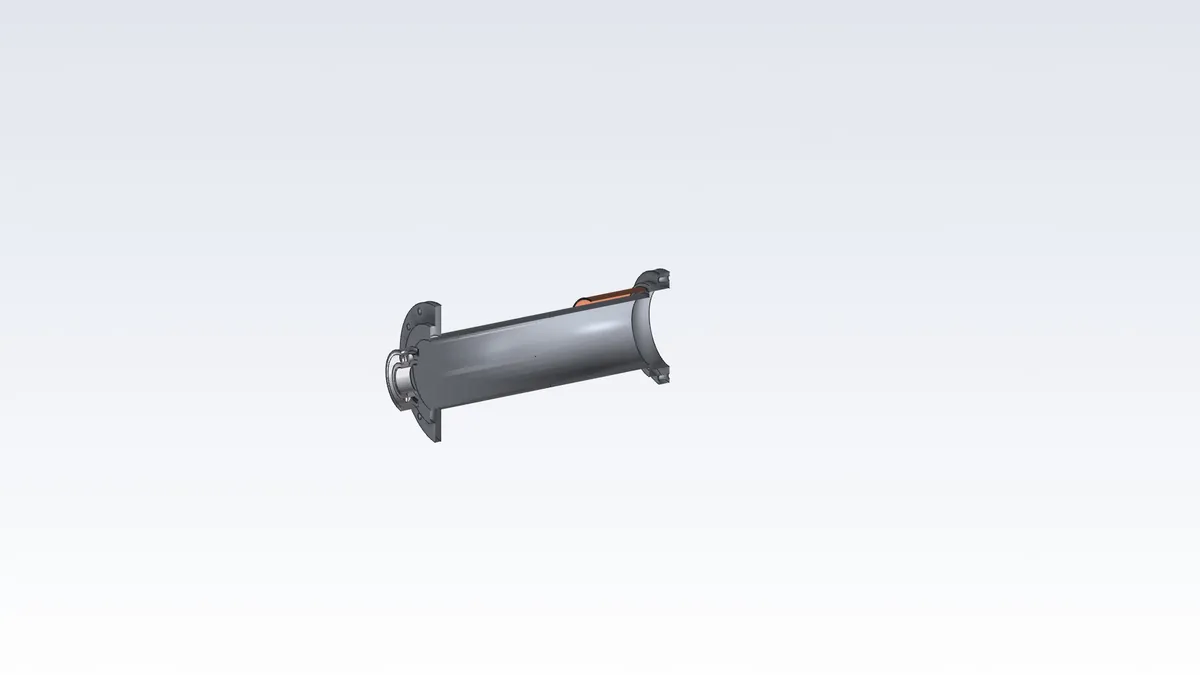
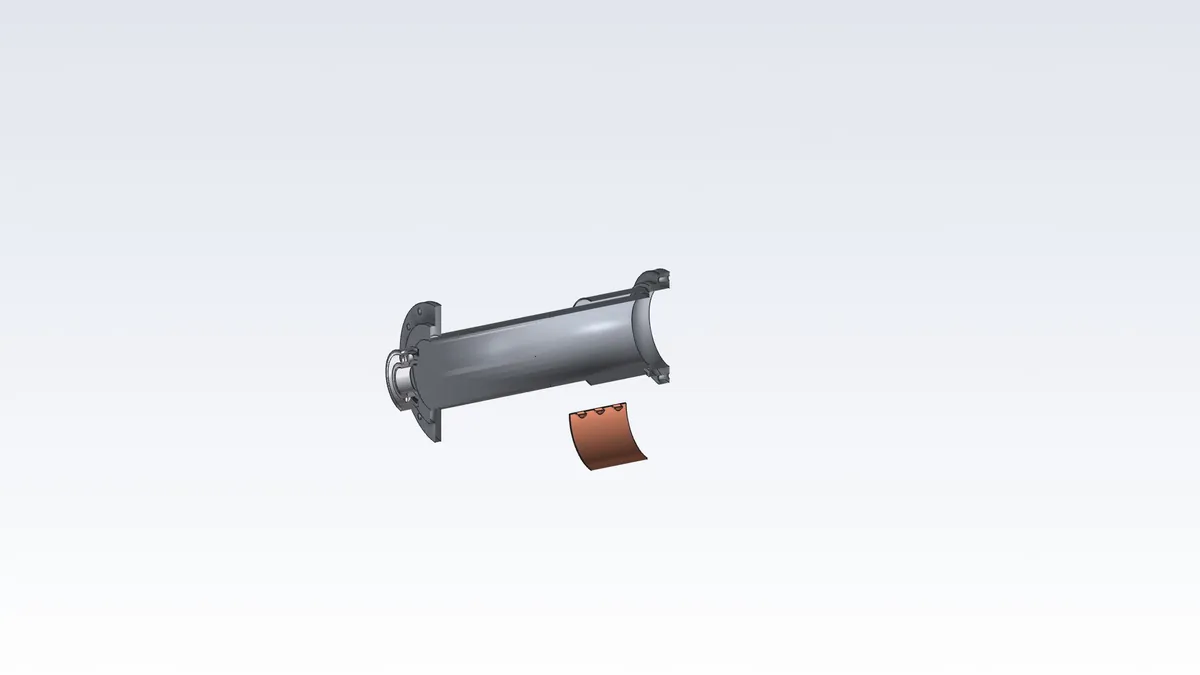
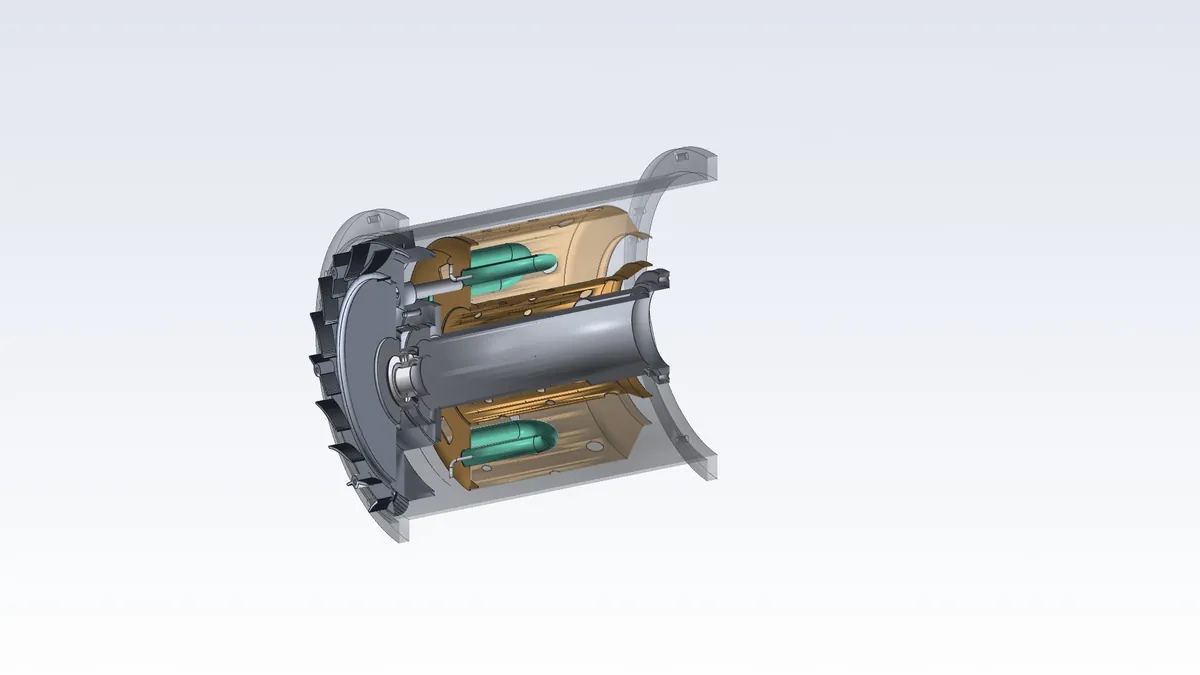
D. Ротор
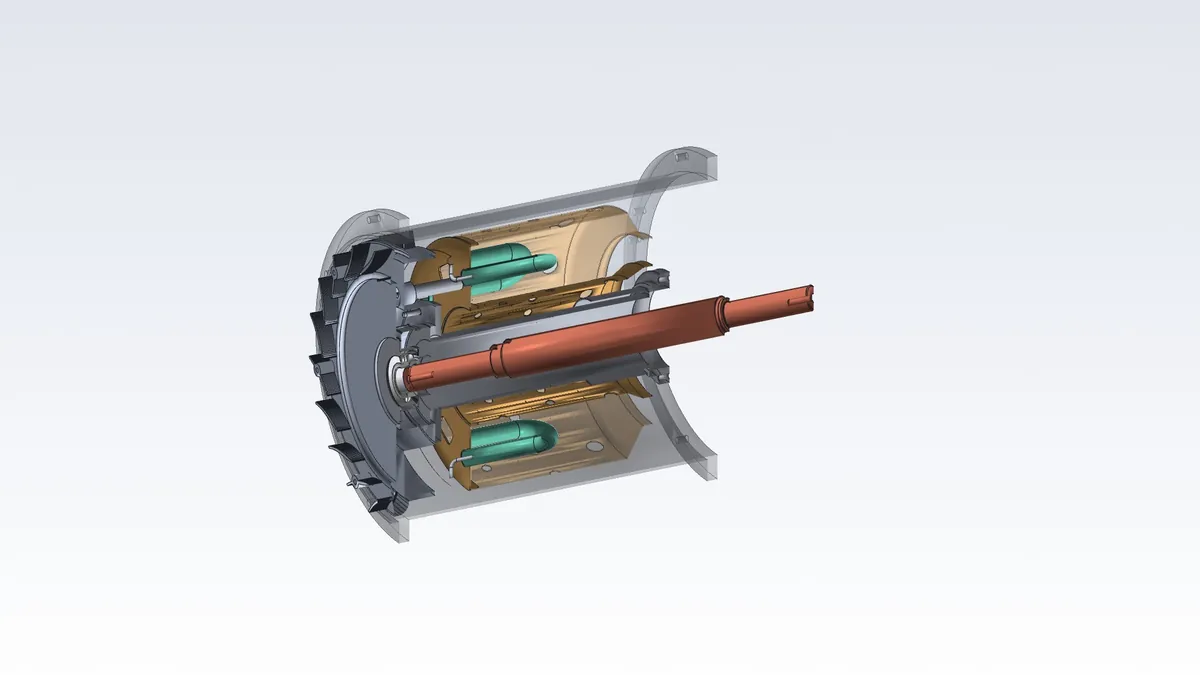
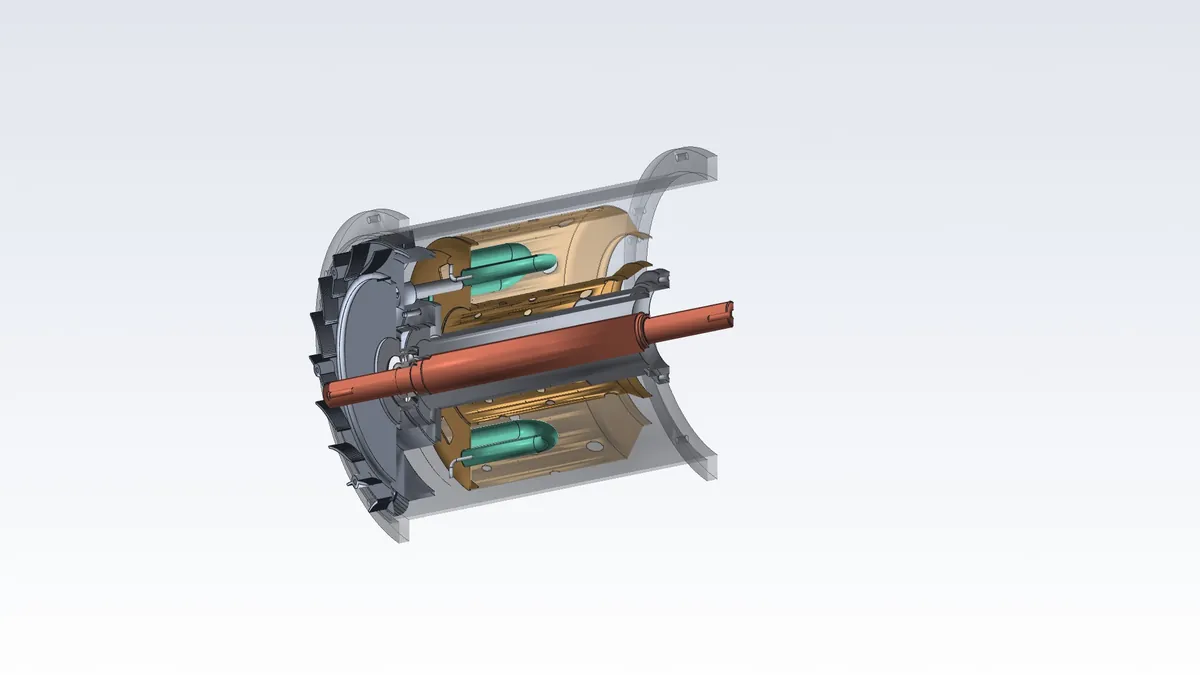
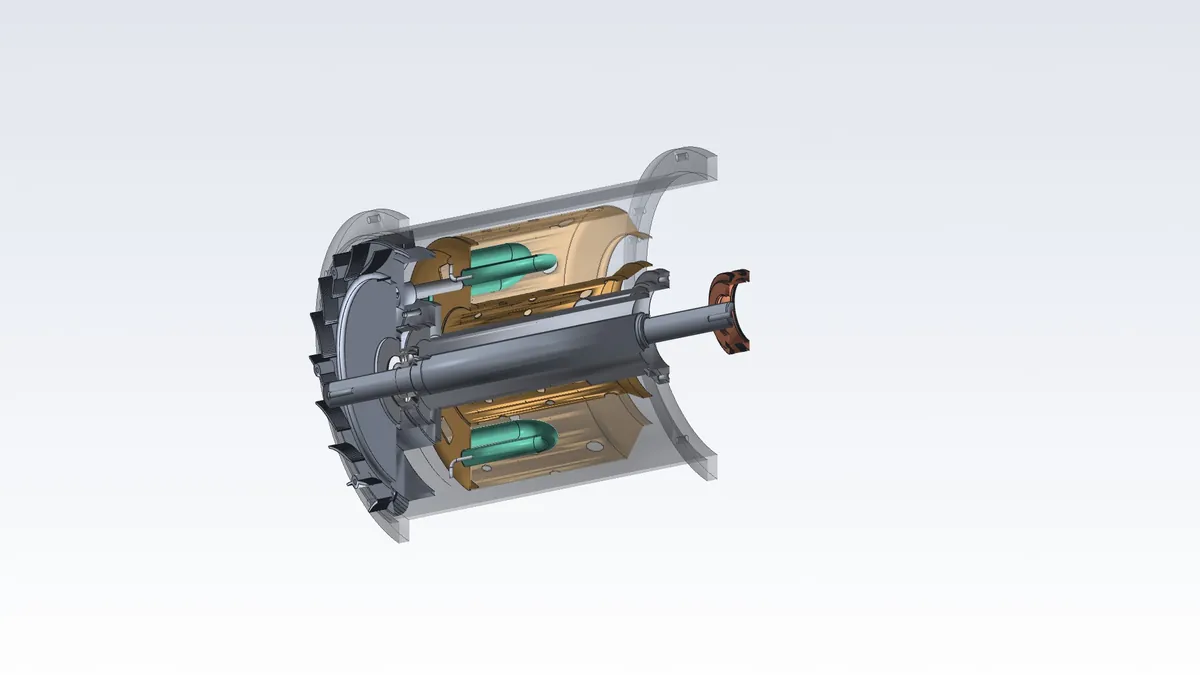
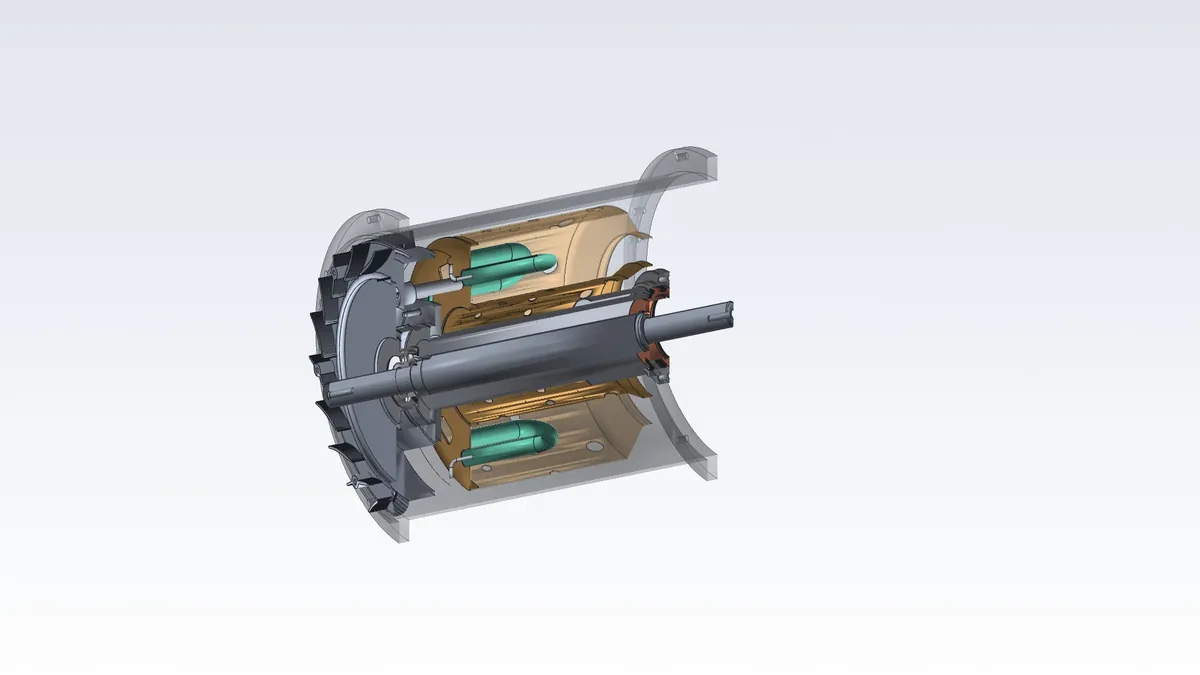
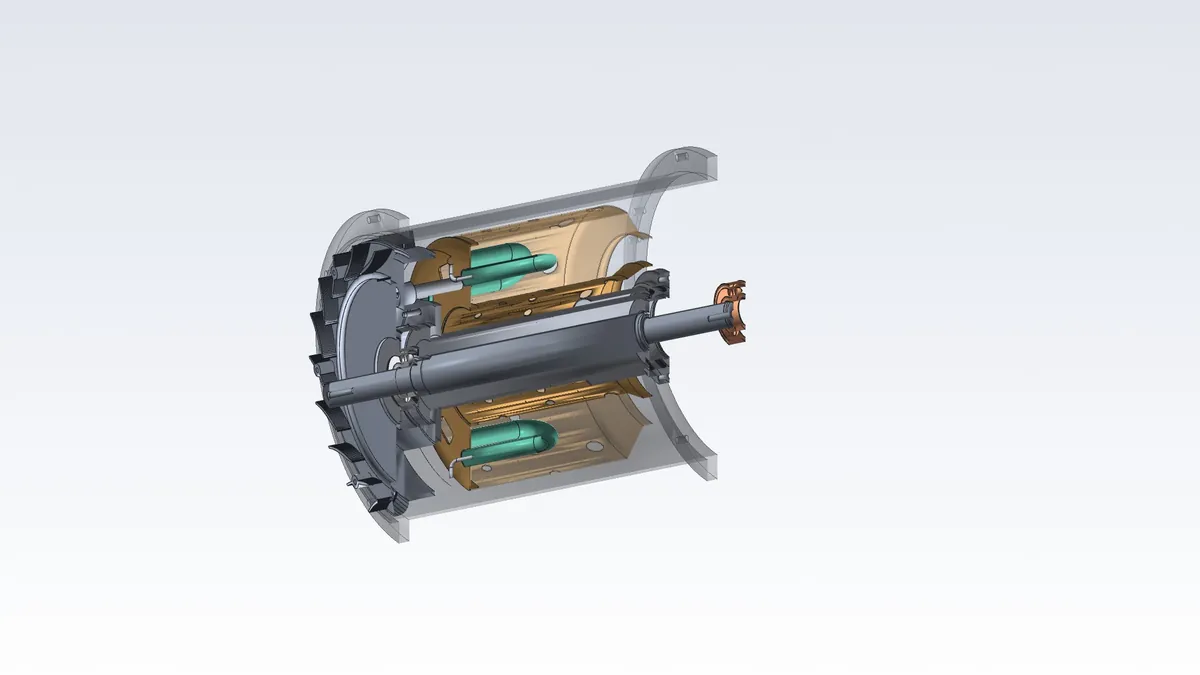
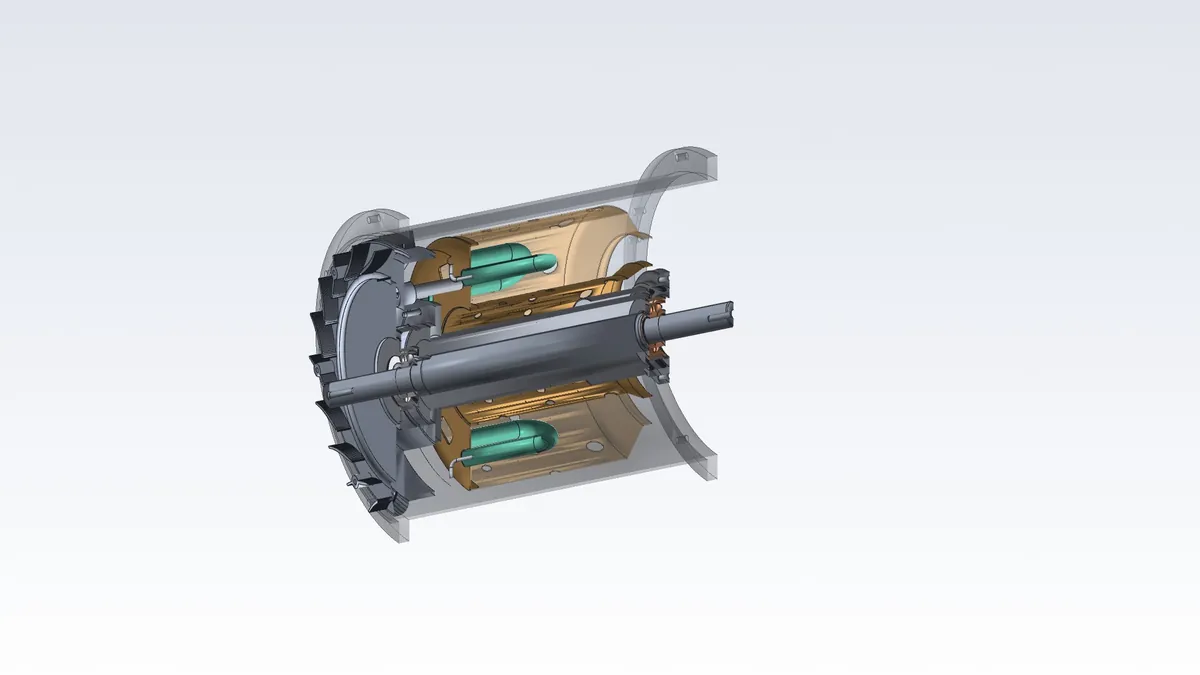
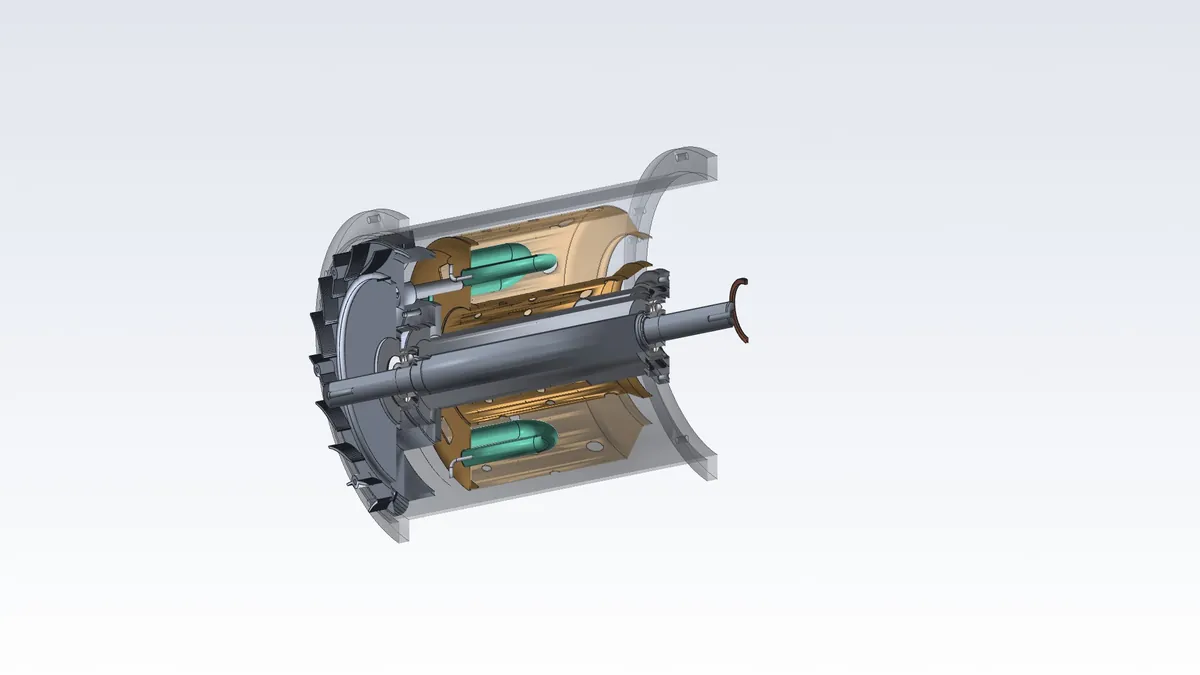
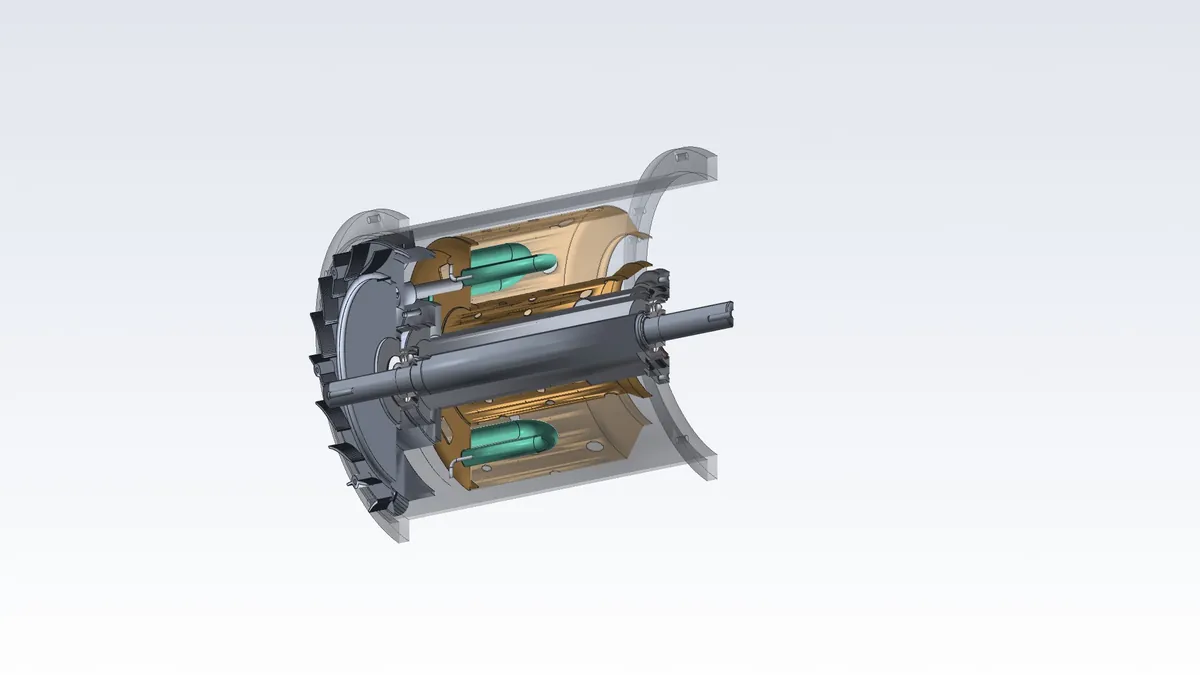
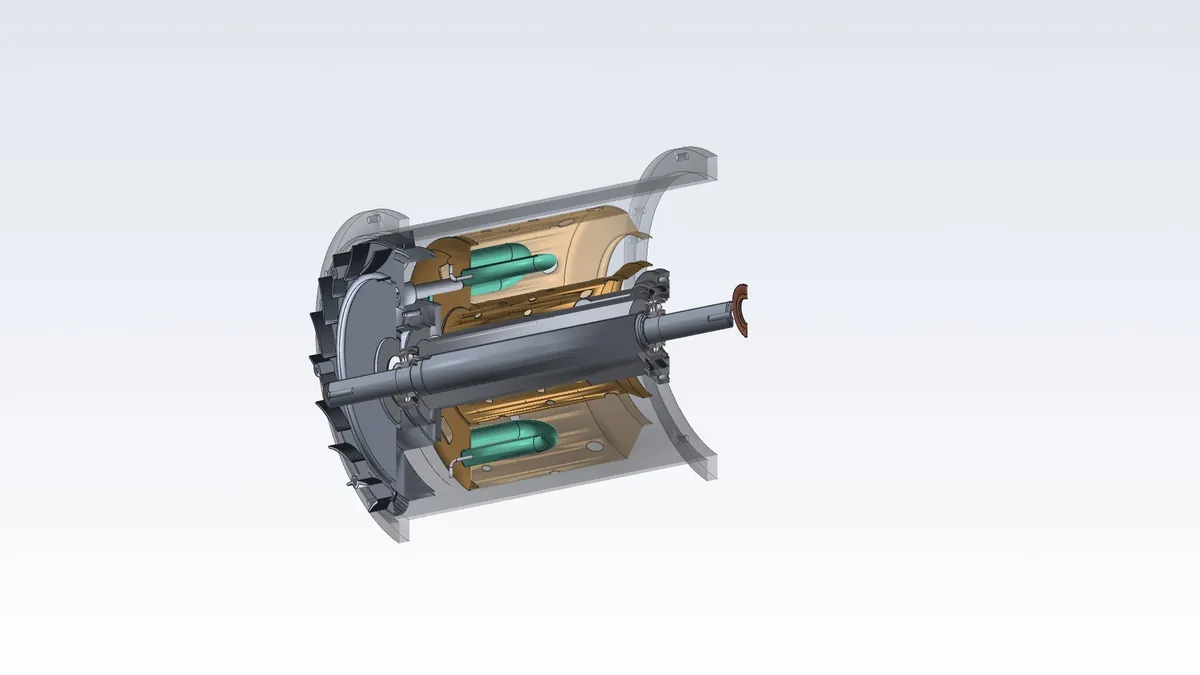
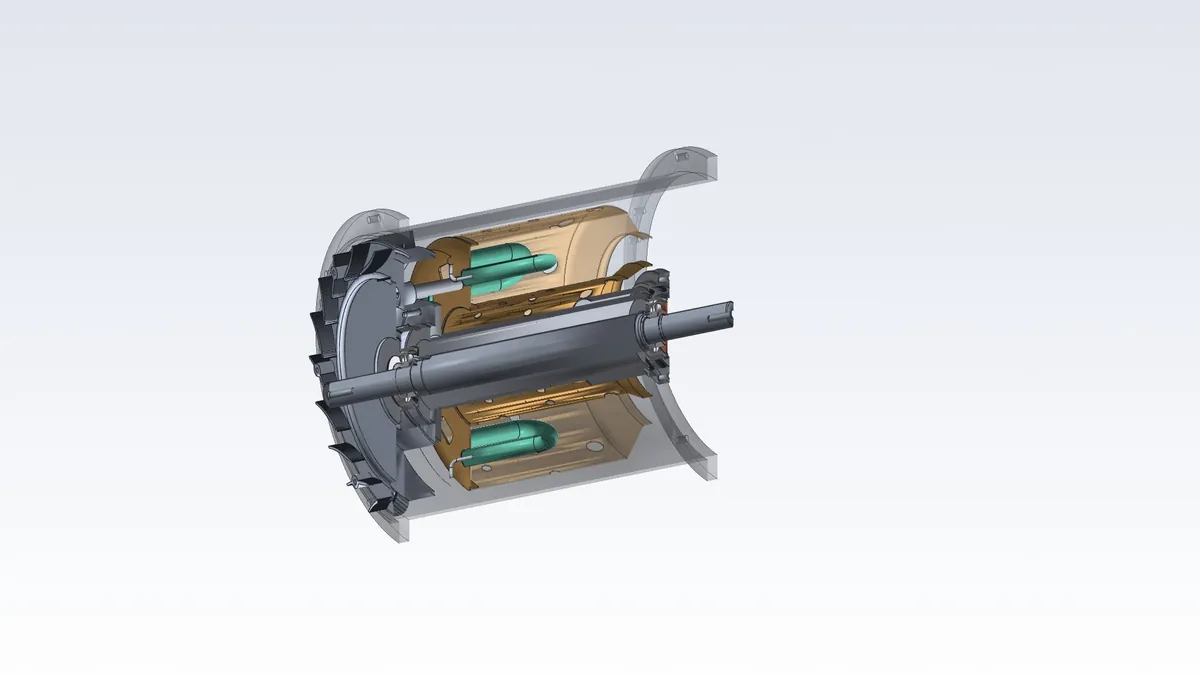
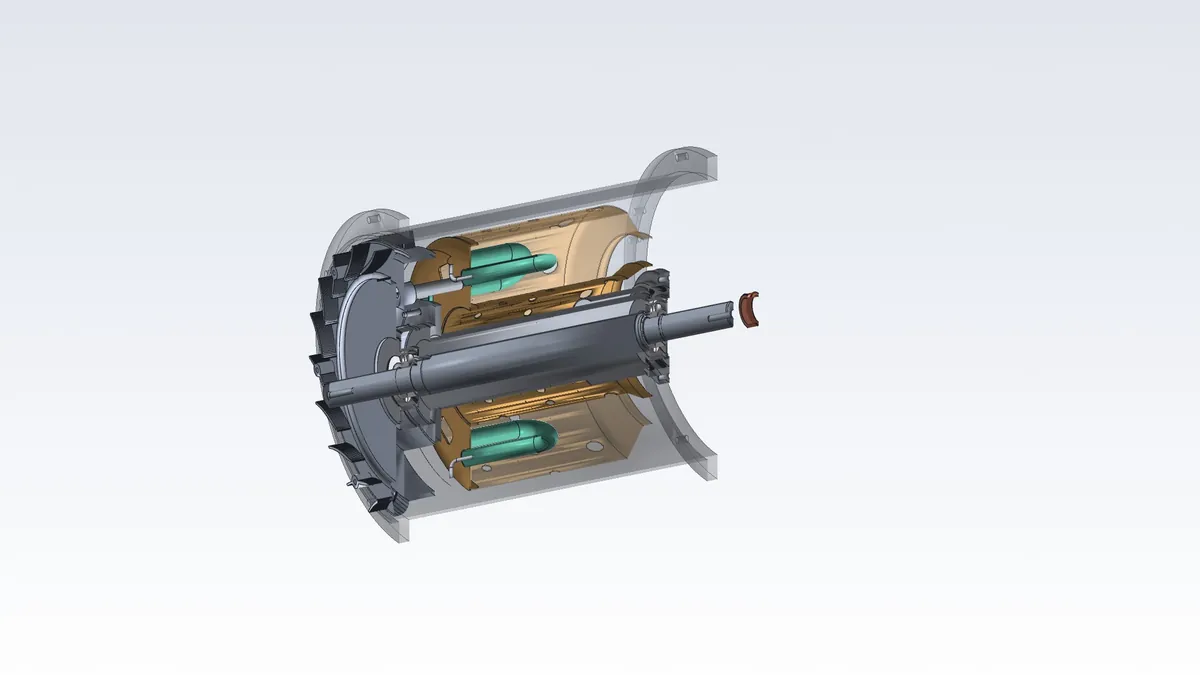
E. Турбина
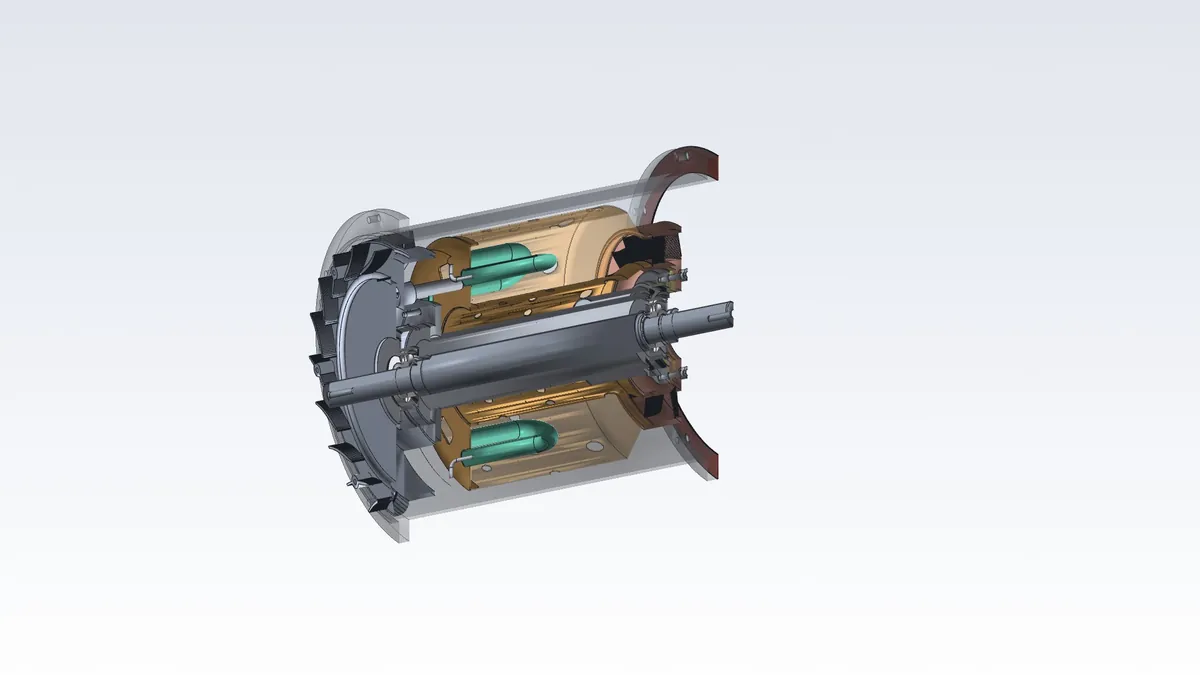
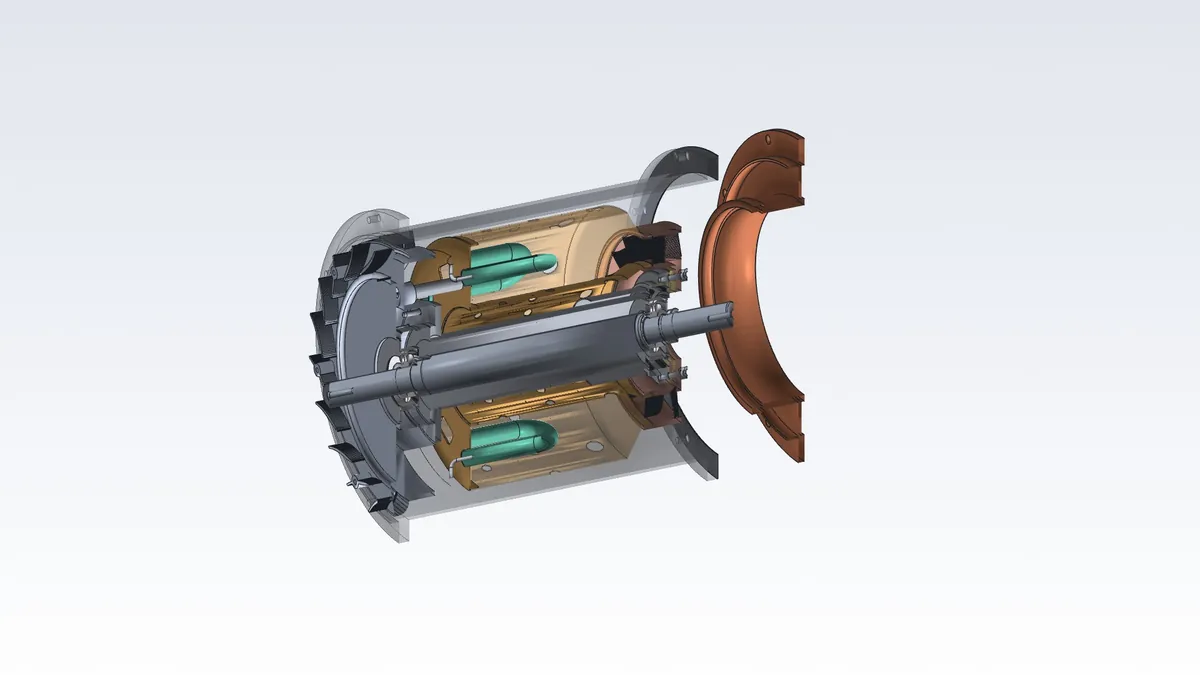
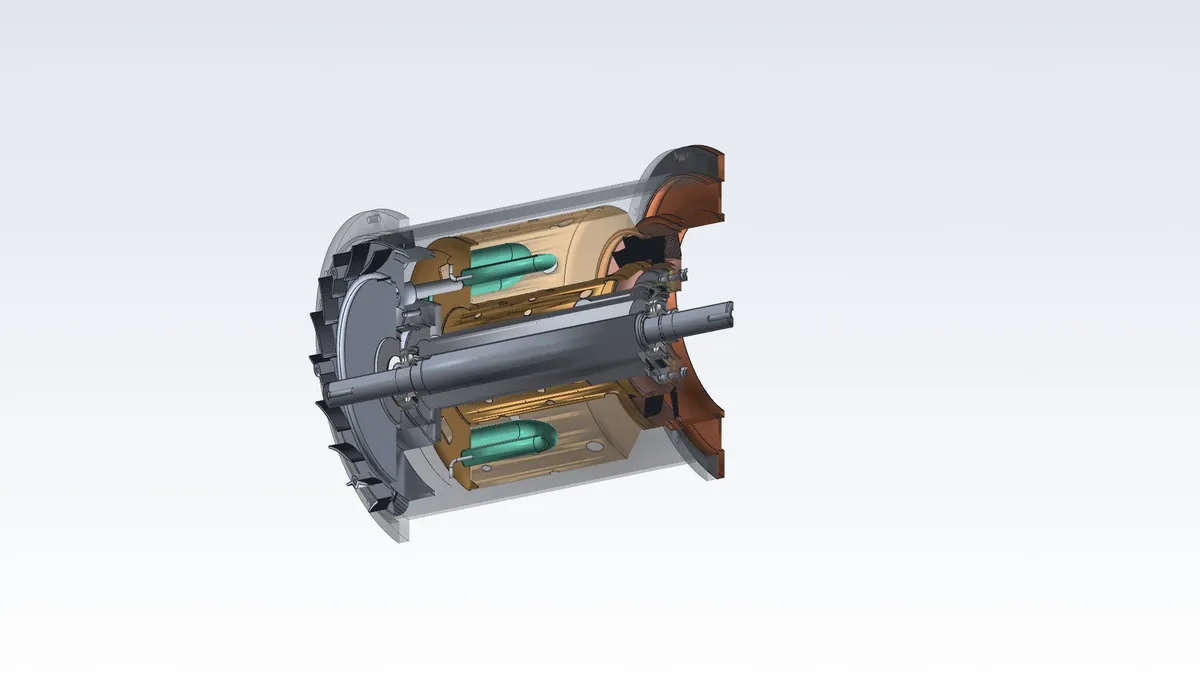
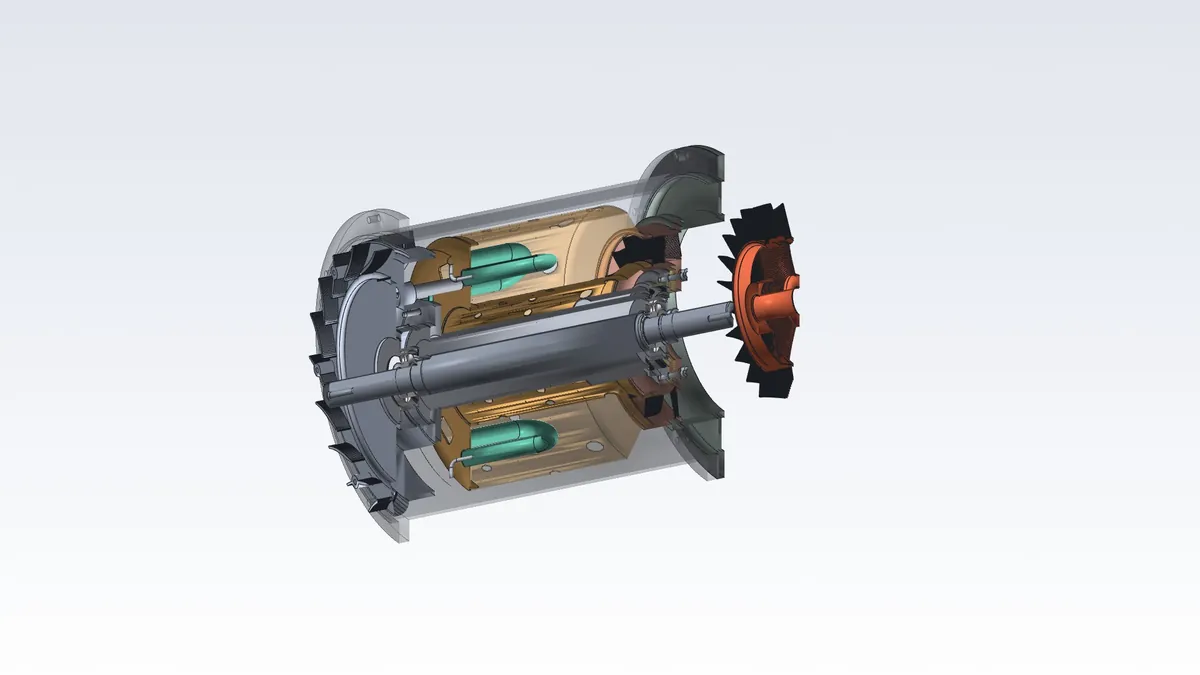
F. Компрессор
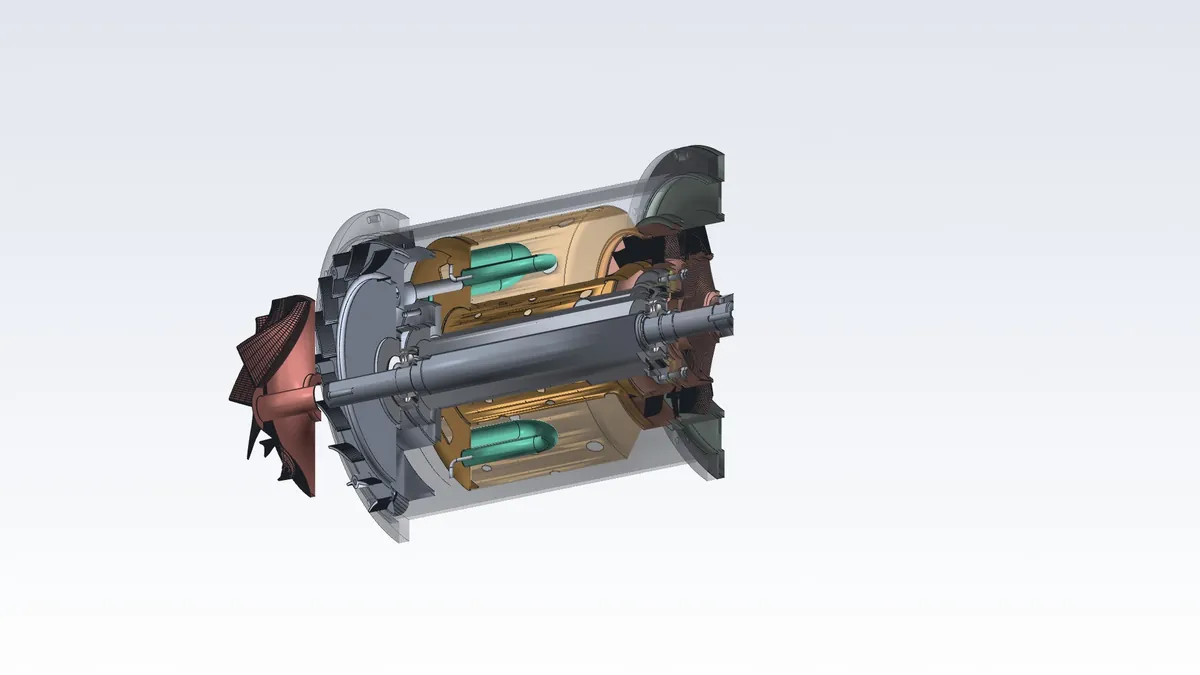
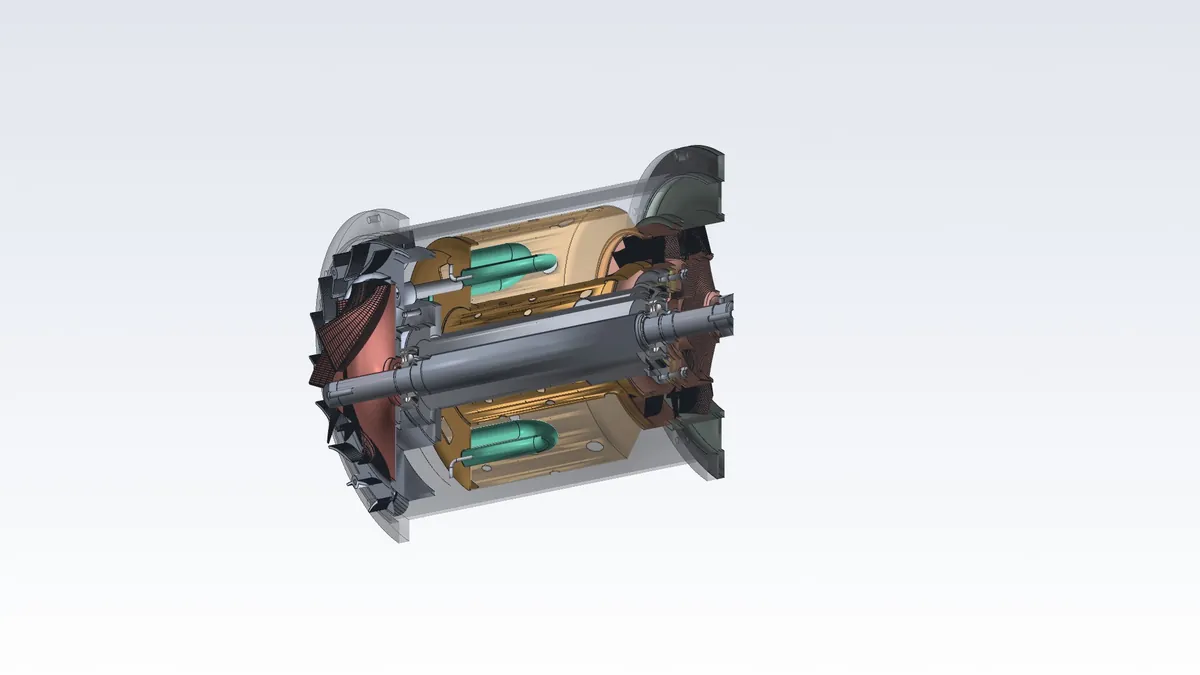
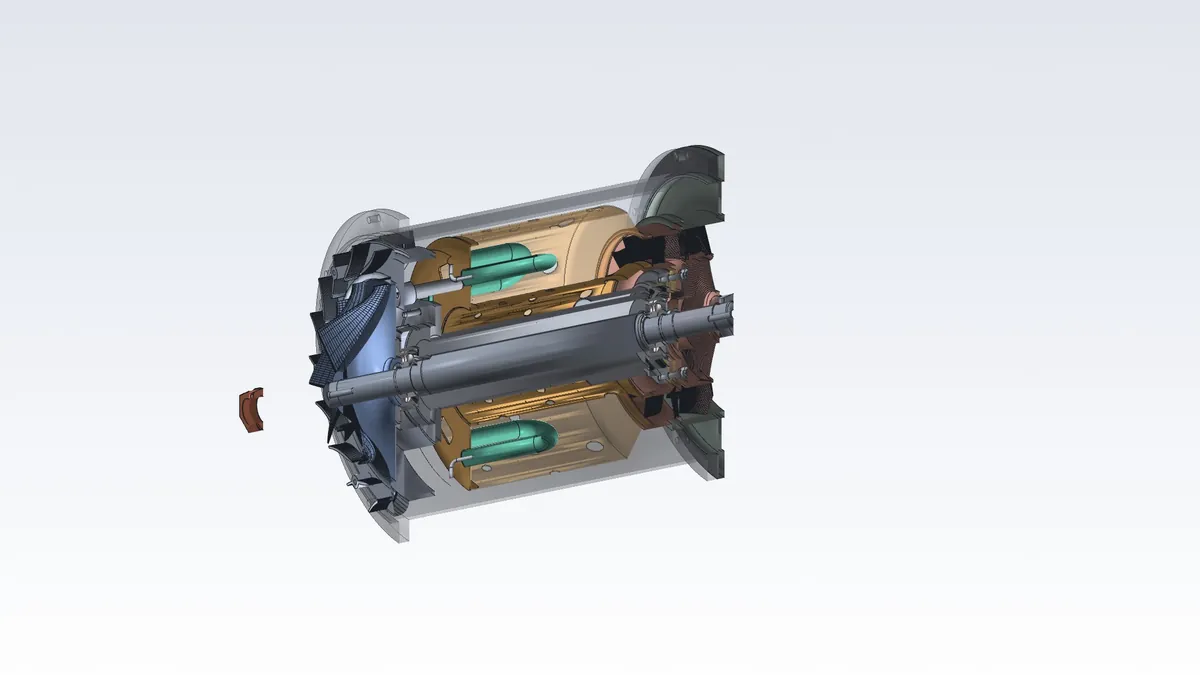
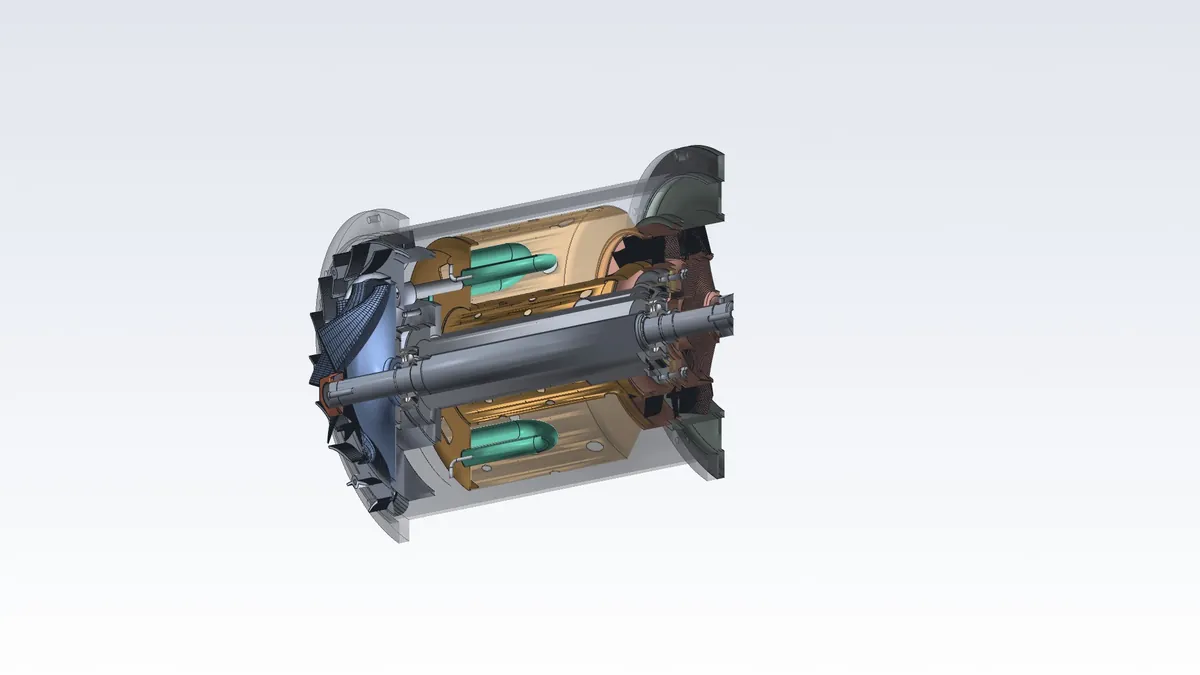
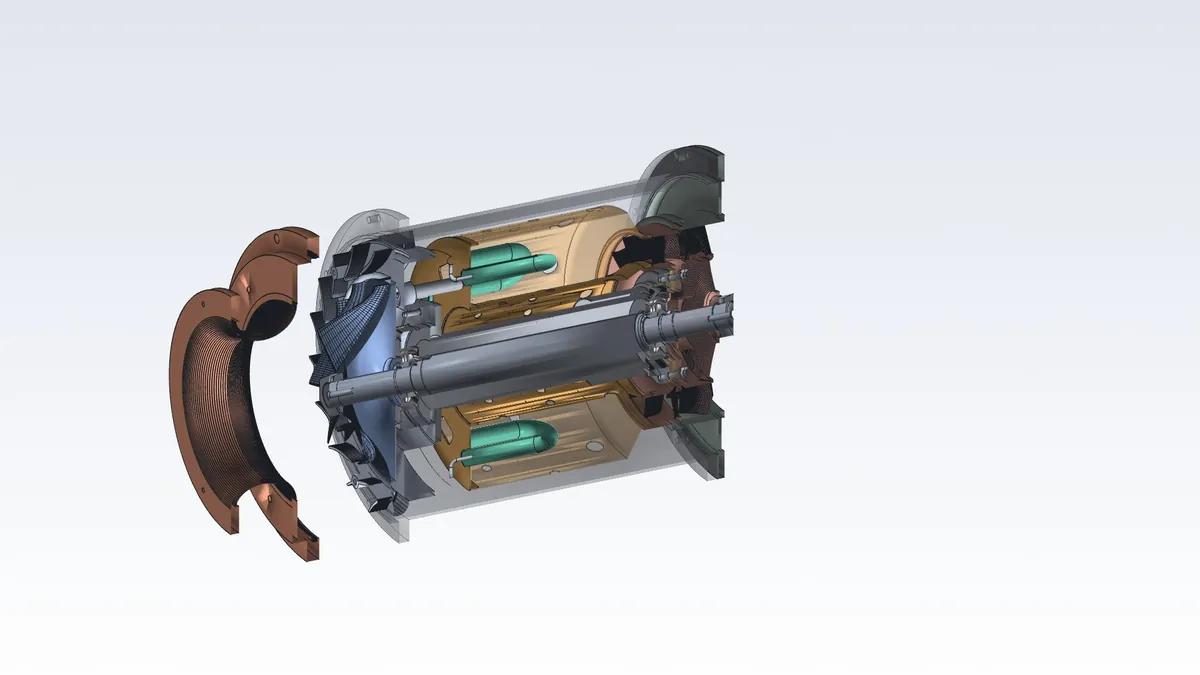
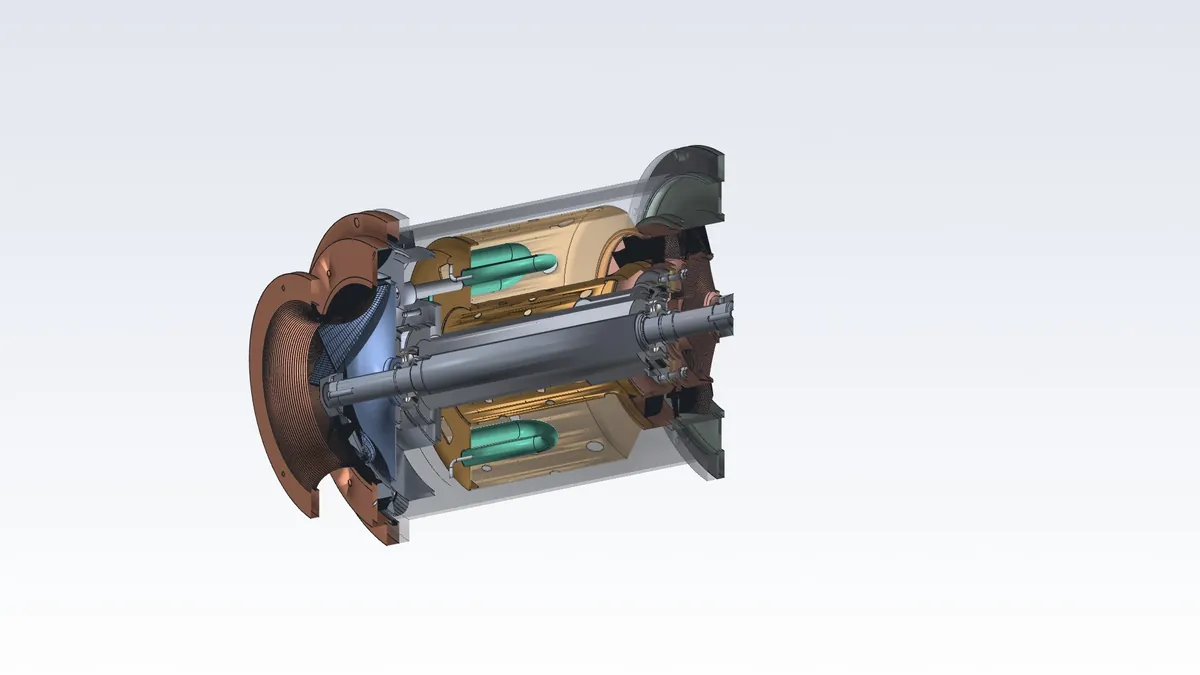
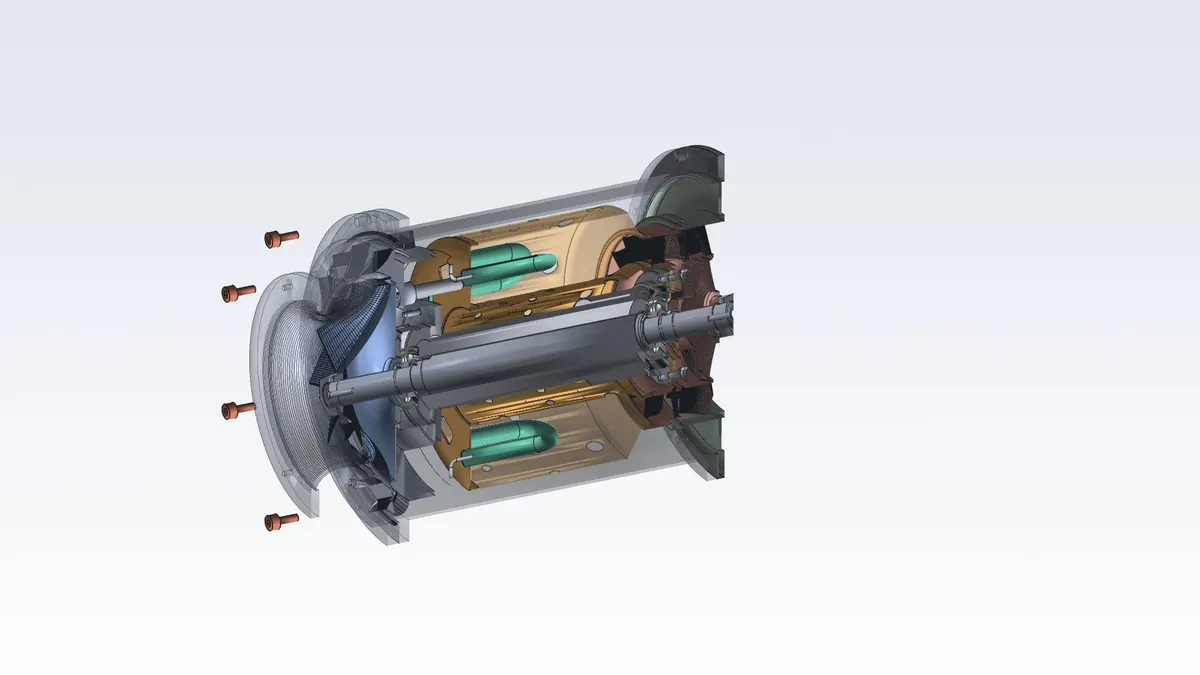
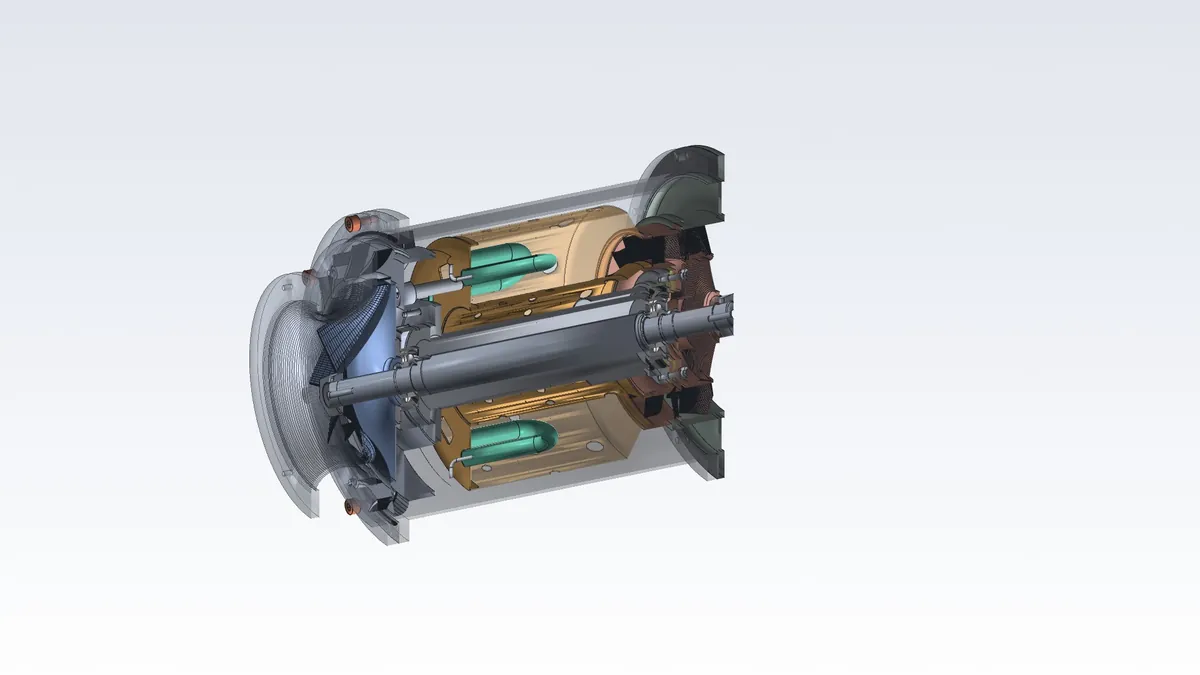
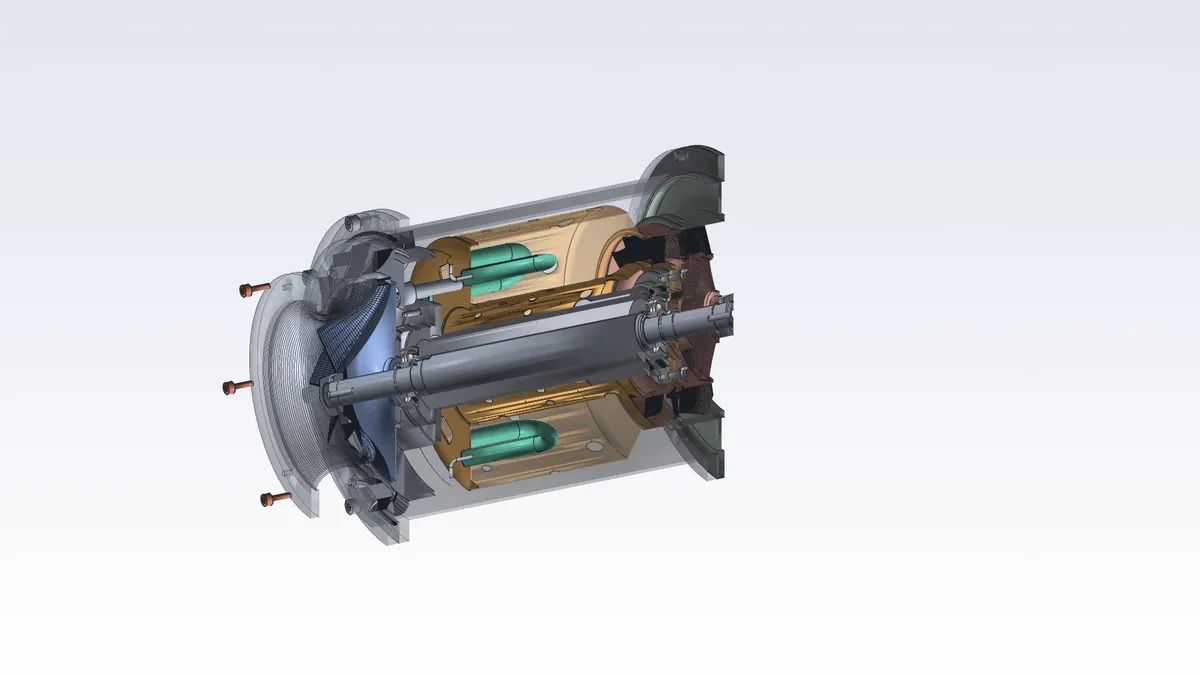
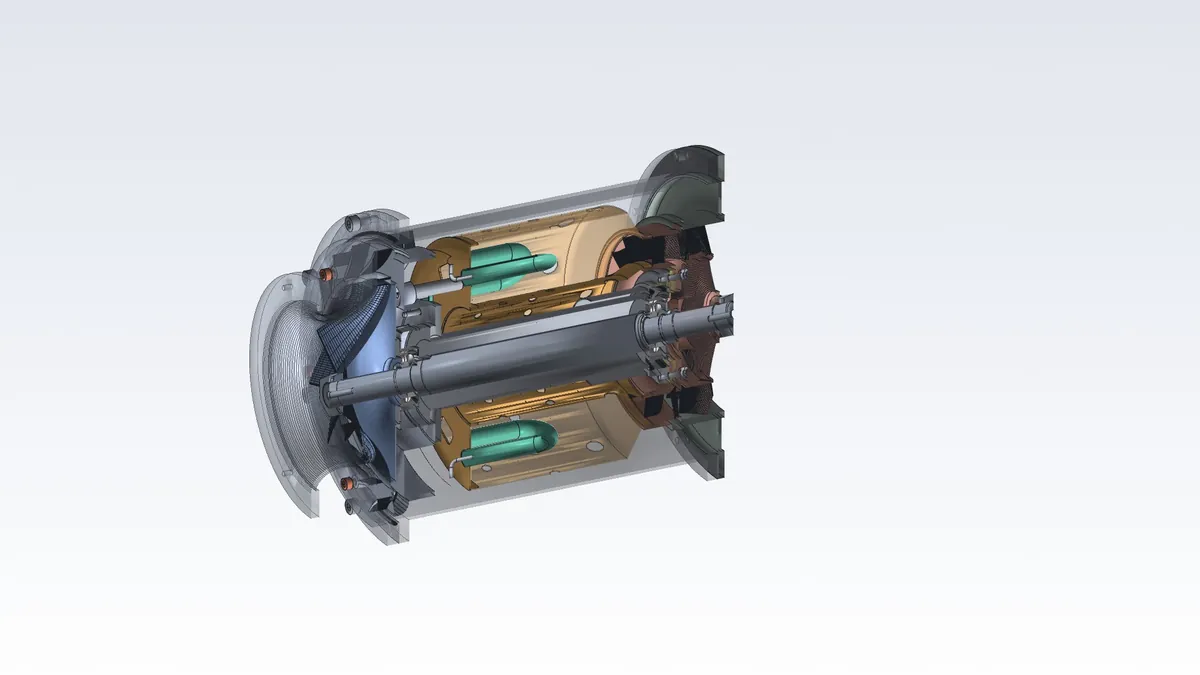
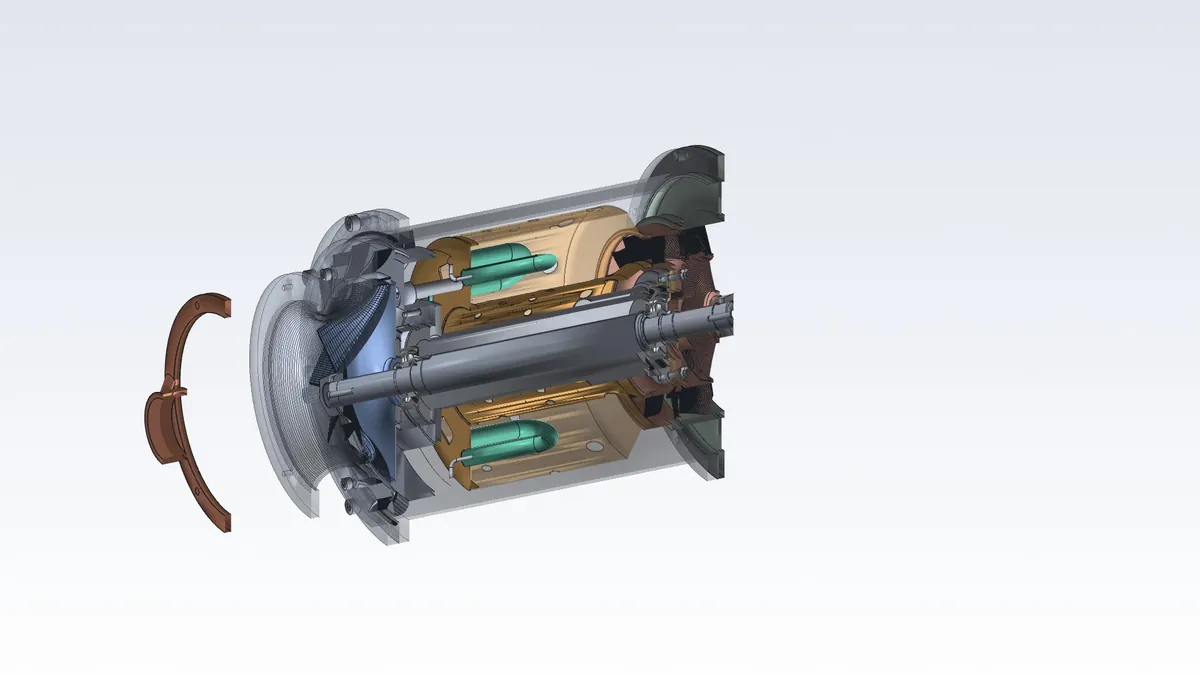
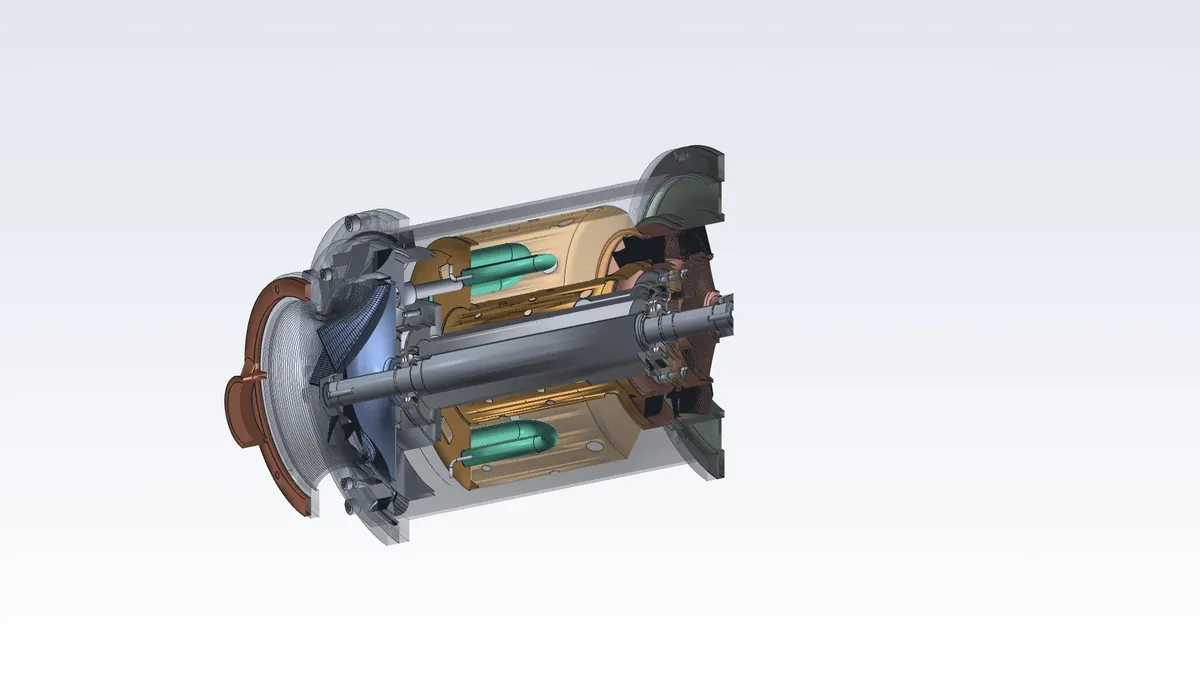
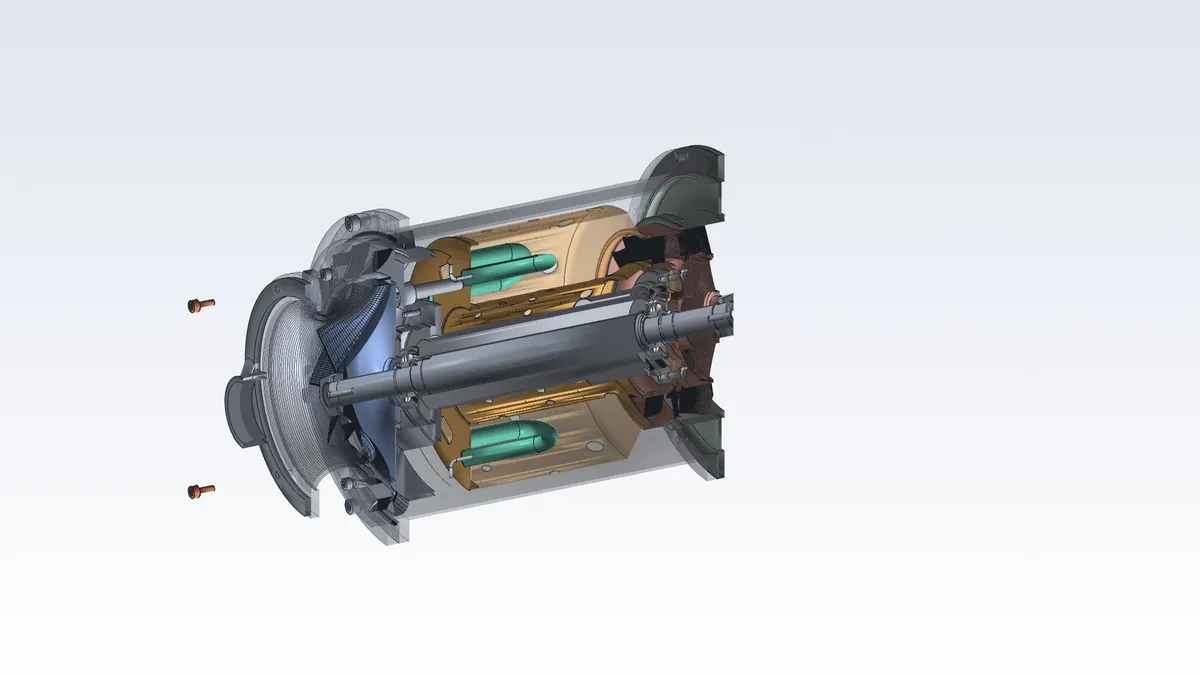
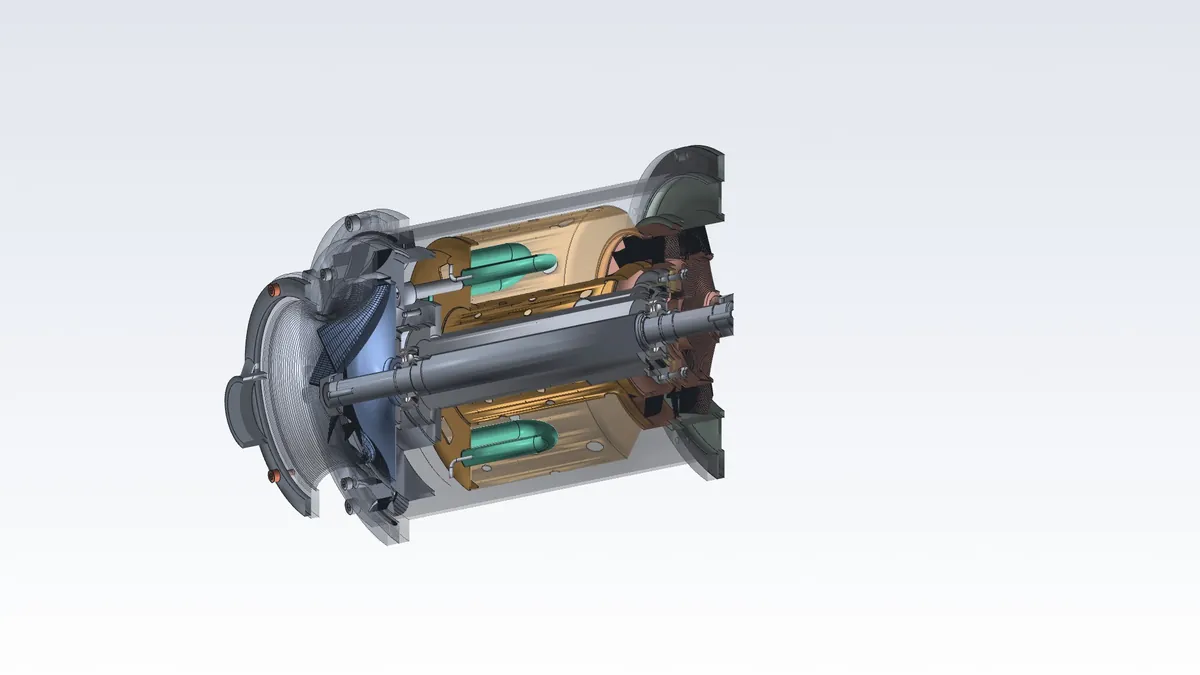
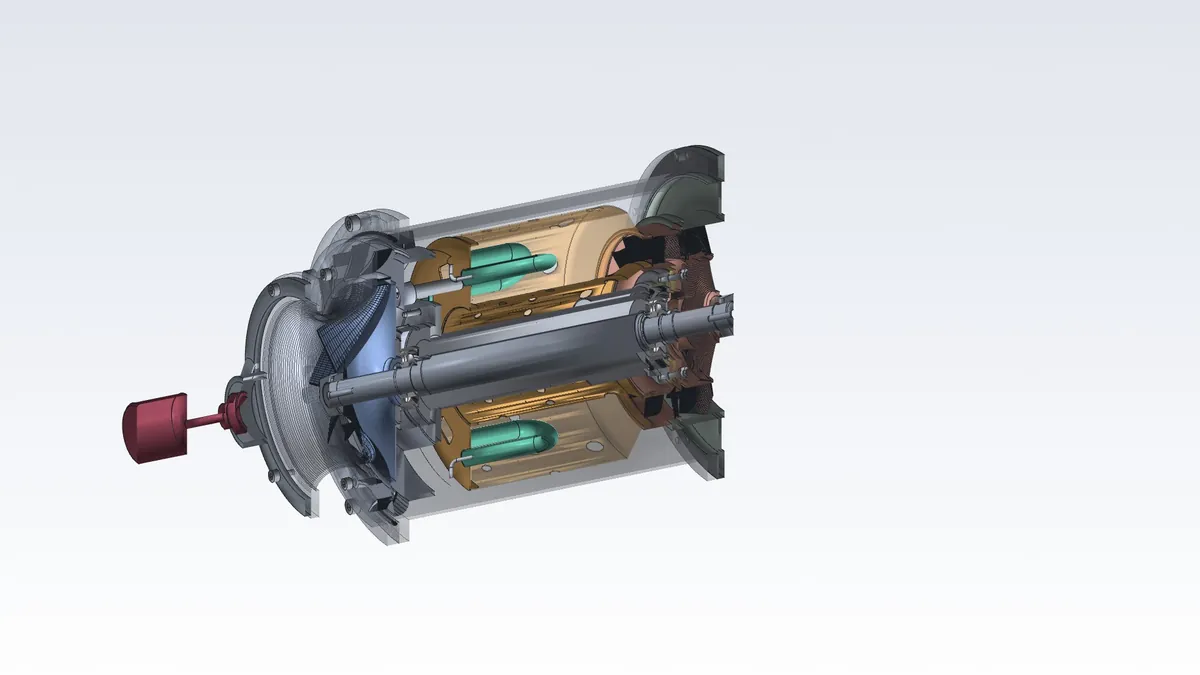
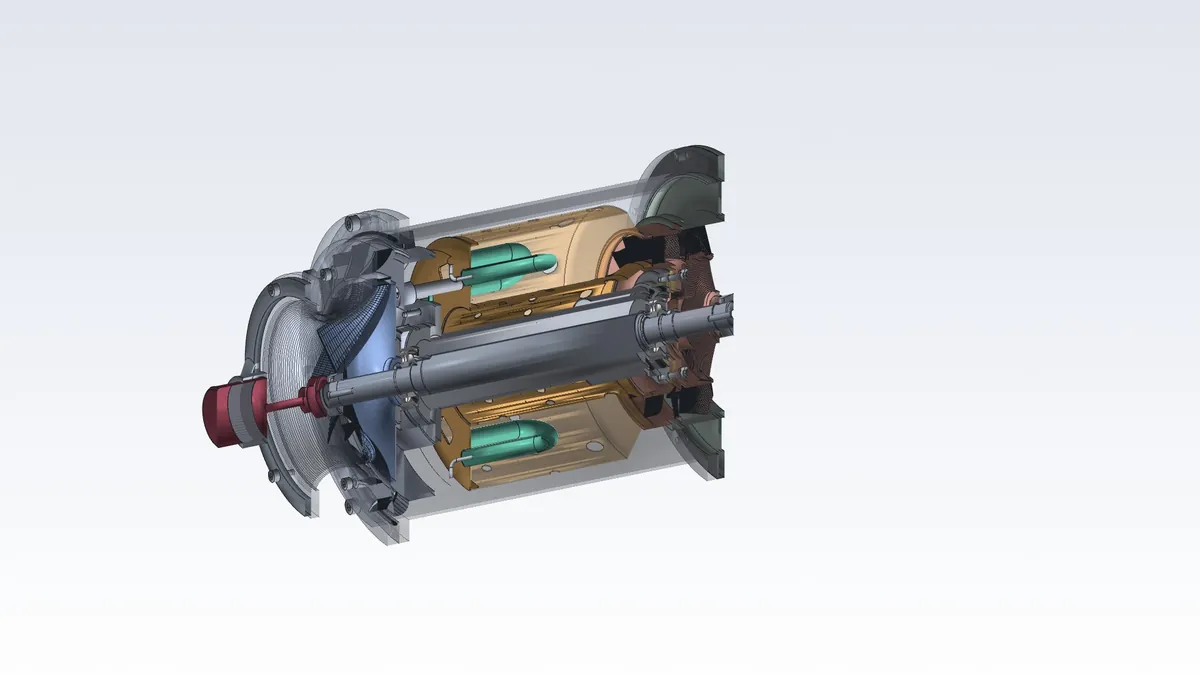
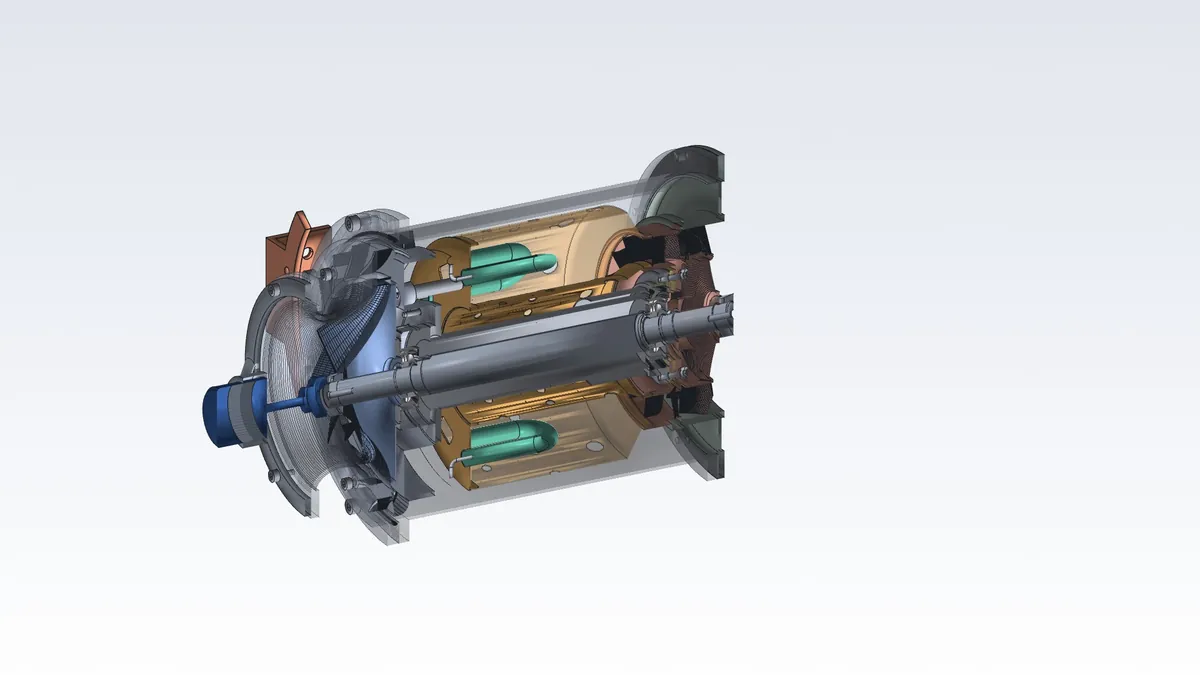
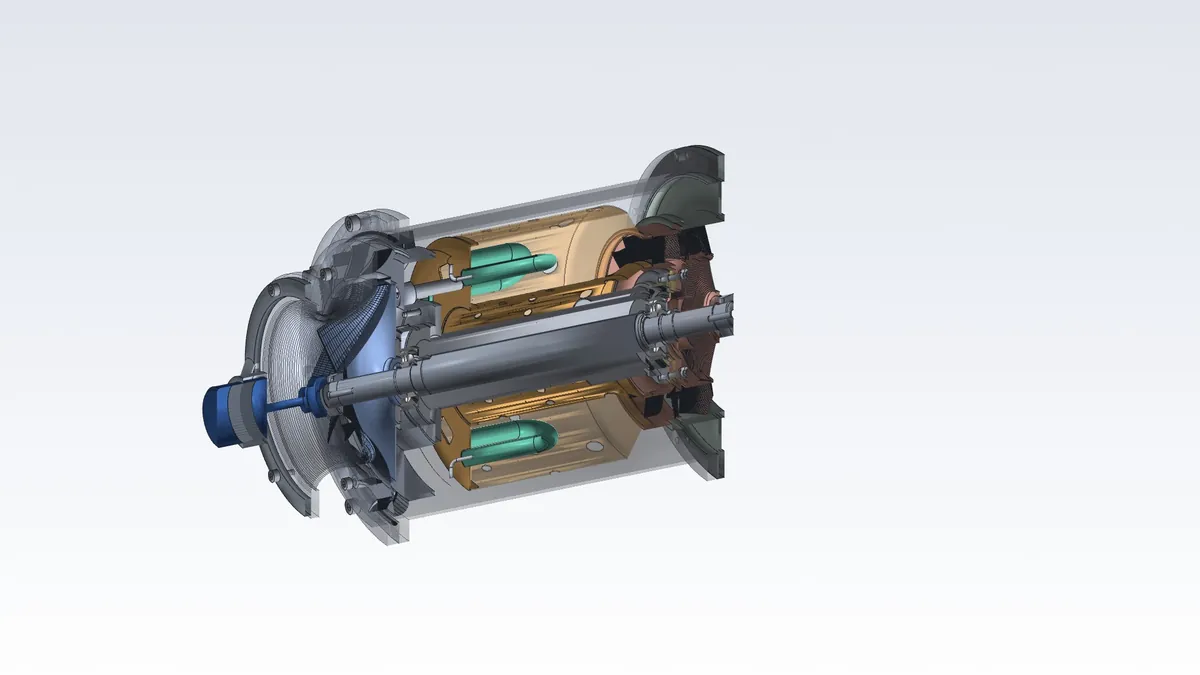
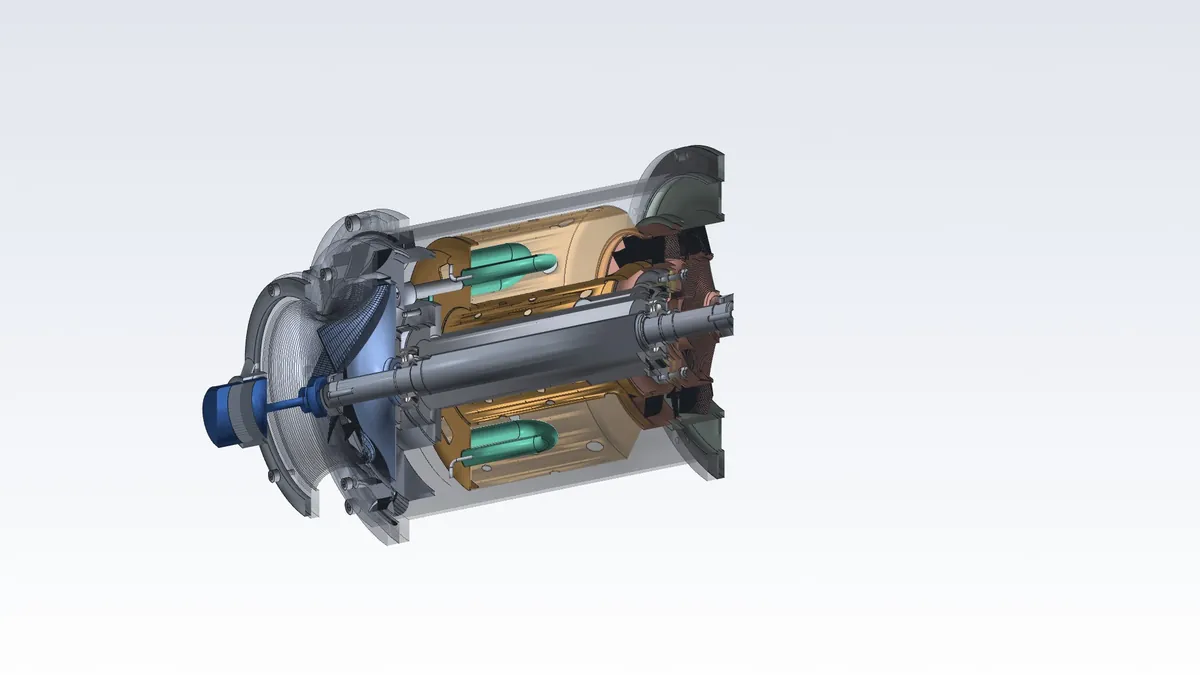
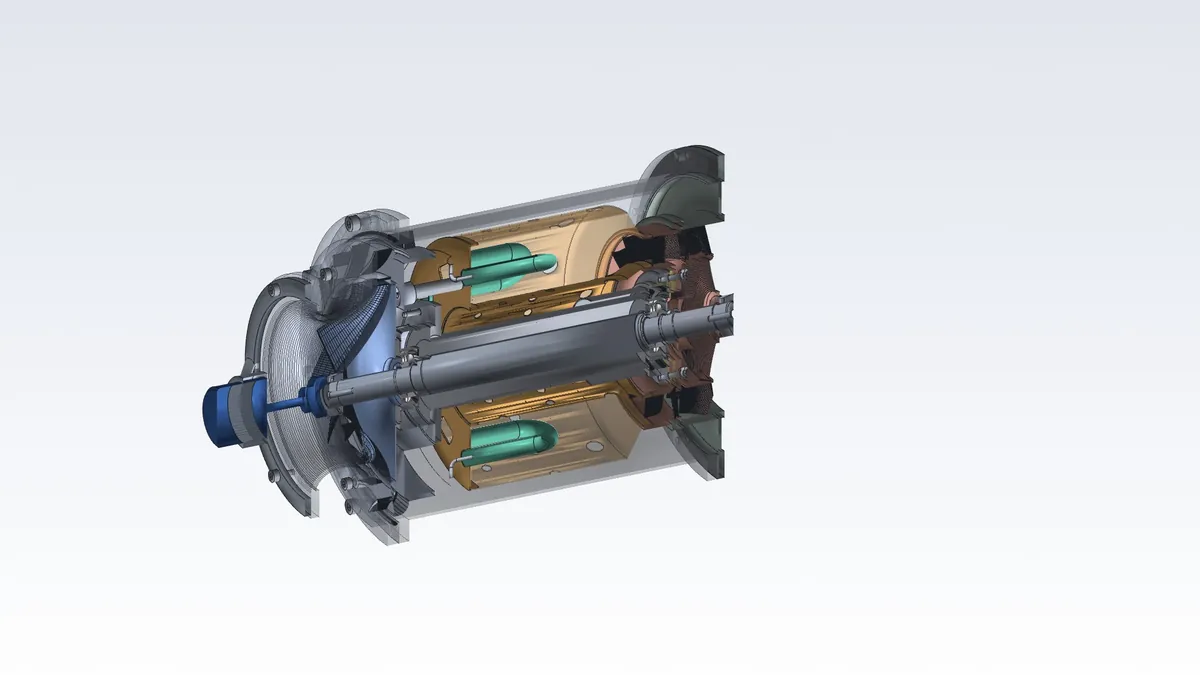
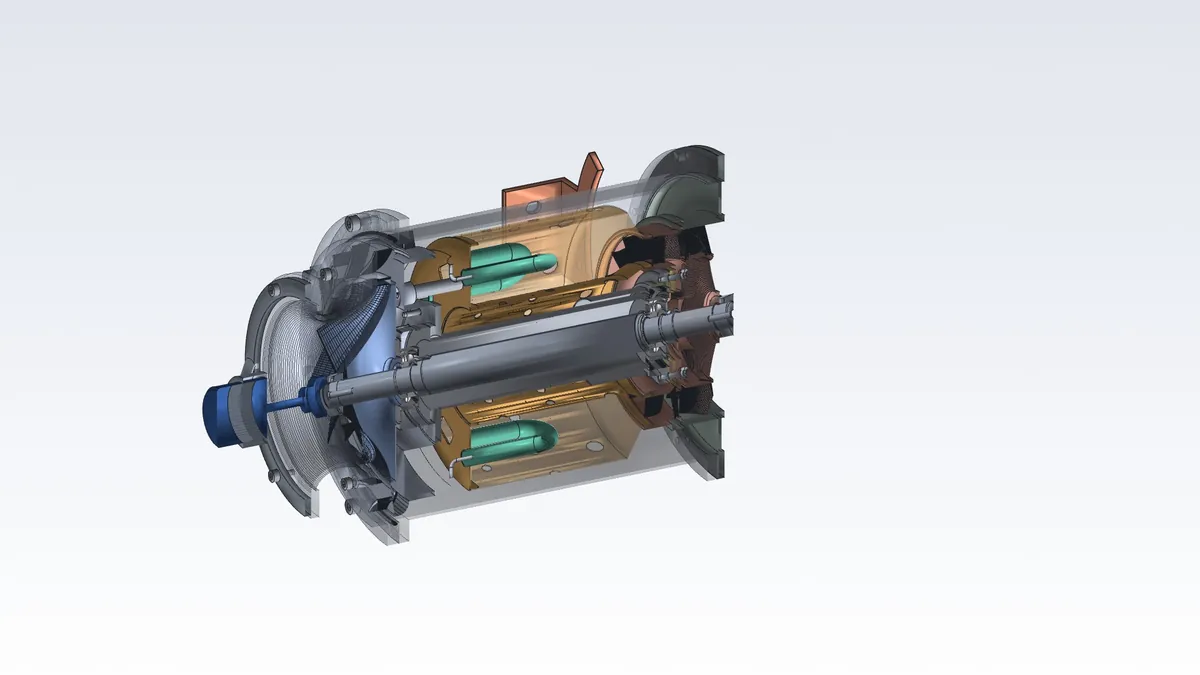
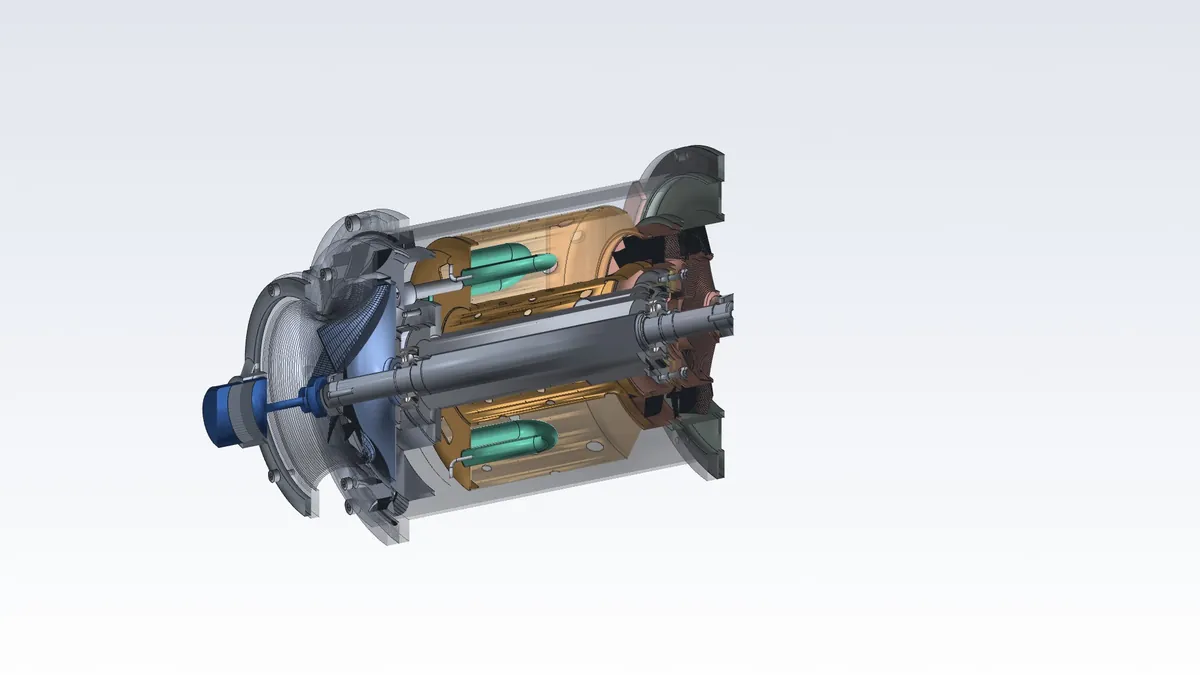
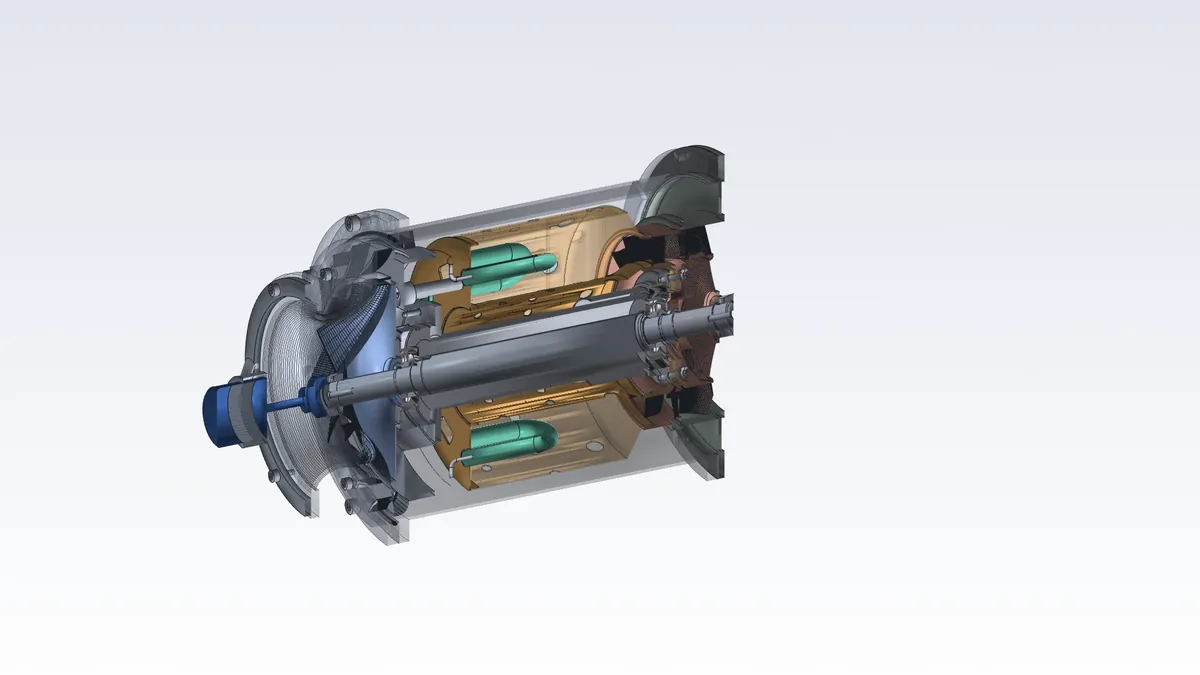
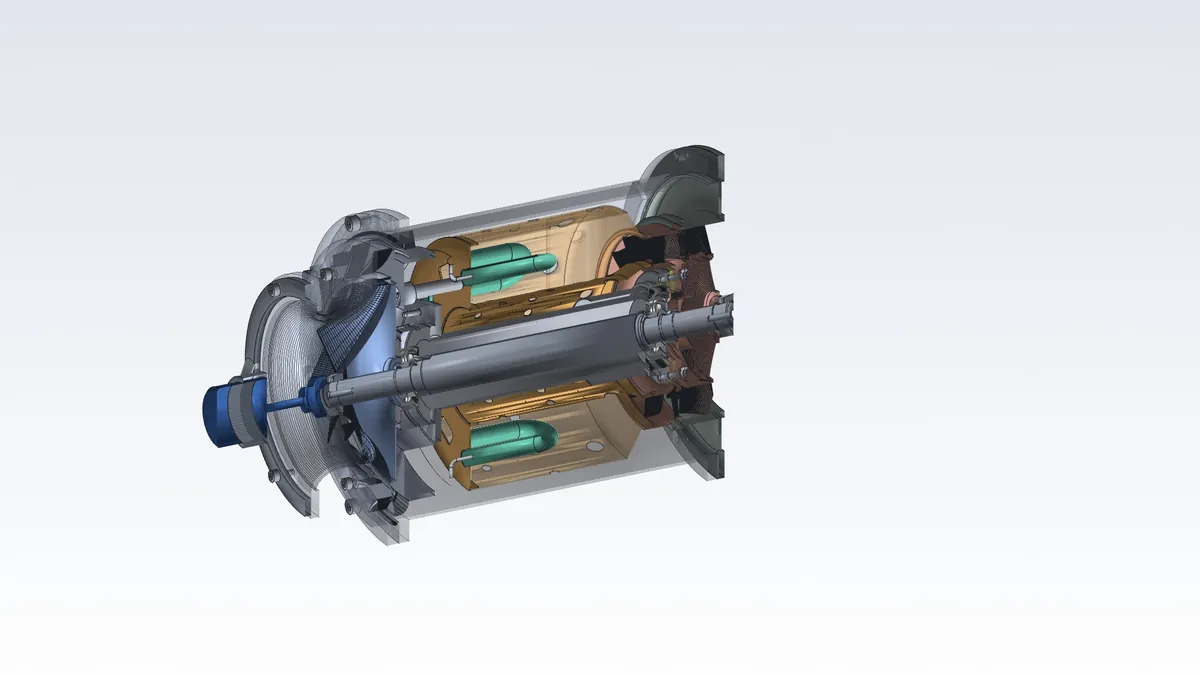
G. Выхлоп
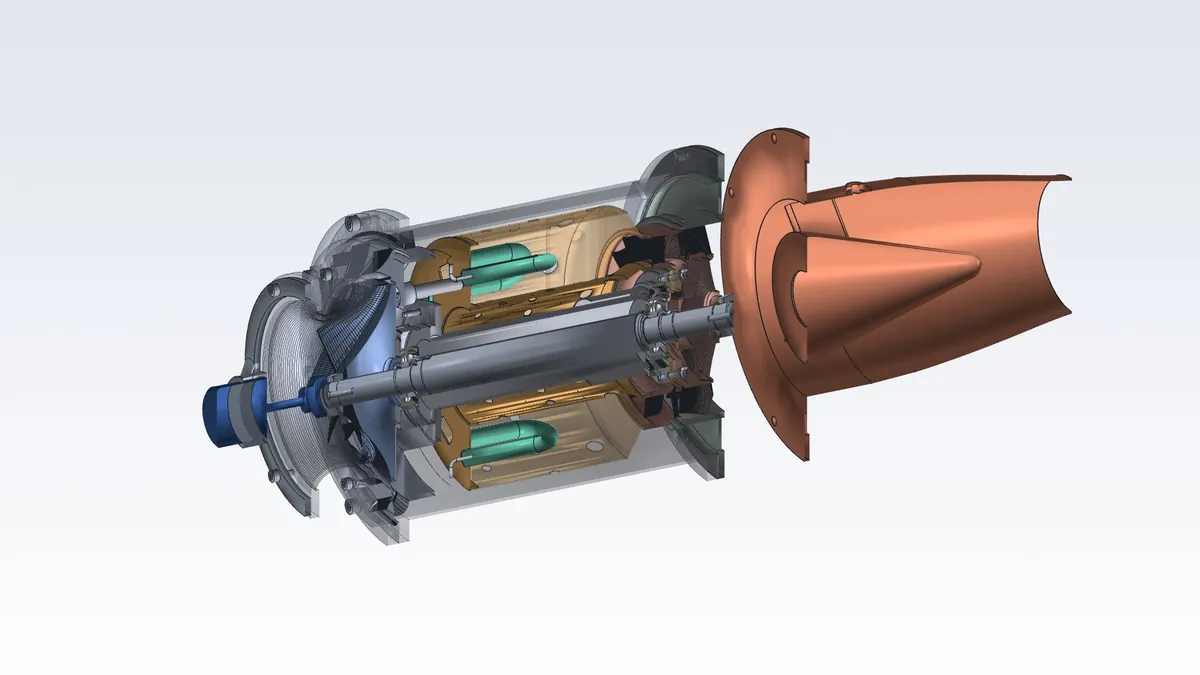
Крепёж и моменты затяжки
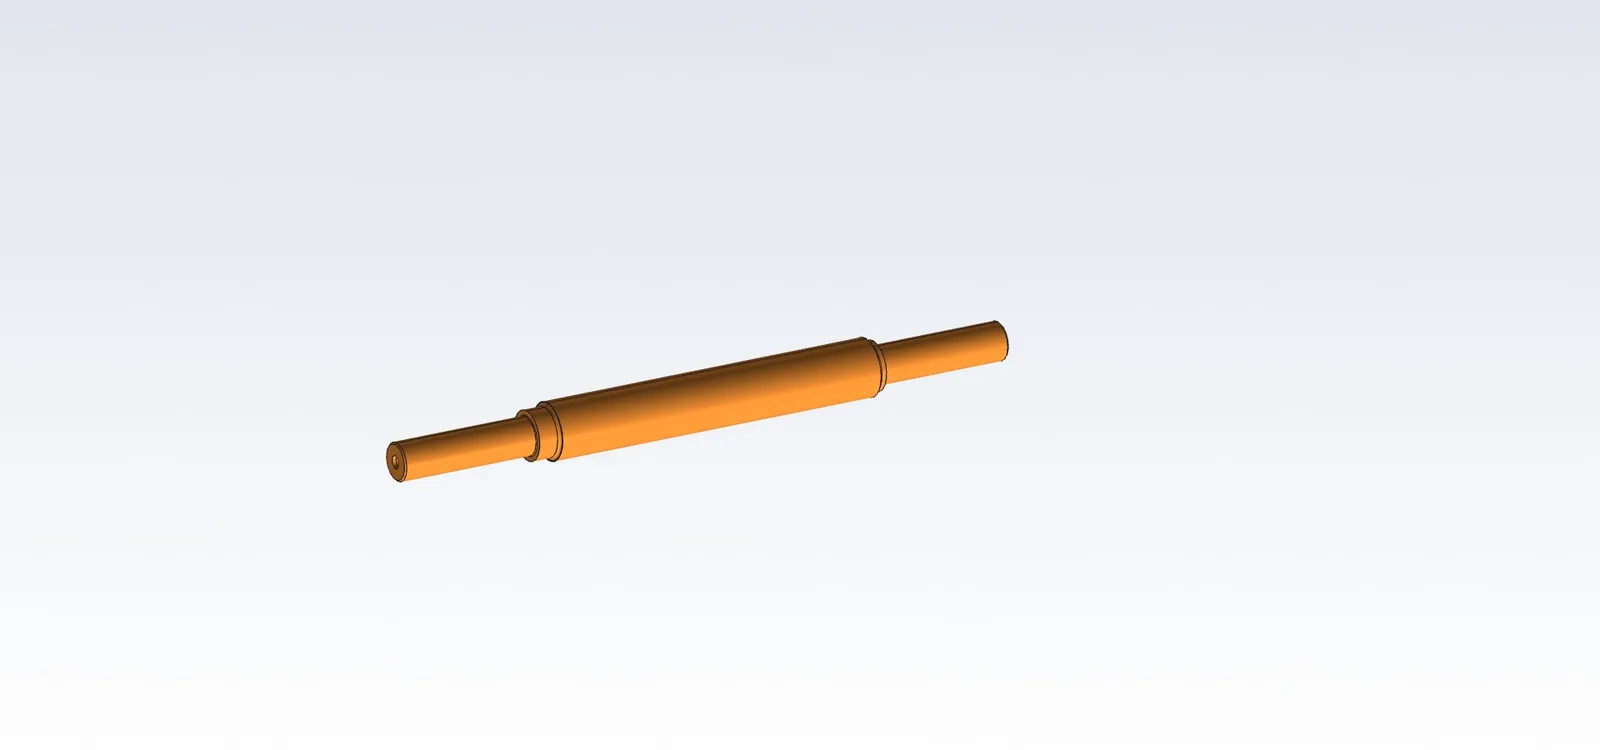
Гайки ротора затягиваются моментом 15 Н·м: задняя ставится первой, вал при этом держат за передний конец Ø10, переднюю затягивают, удерживая вал за шестигранник задней гайки.
| Соединение | Крепёж | Кол-во | Момент, Н·м | Примечание |
|---|---|---|---|---|
| стык | крепёж | момент | ||
| стык | крепёж | момент | ||
| стык | крепёж | момент | ||
| стык | крепёж | момент | ||
| стык | крепёж | момент | ||
| стык | крепёж | момент | ||
| стык | крепёж | момент | ||
| стык | крепёж | момент | ||
| стык | крепёж | момент | ||
| стык | крепёж | момент |
Посадки и допуски
Что ставится на чертежах и почему. Для каждой посадки, где детали из разных материалов или греются по-разному, посчитан ход от холодной сборки к рабочему режиму.
Ротор
| Сопряжение | Посадка | Холодная | На режиме | Почему |
|---|---|---|---|---|
| шейки вала Ø12 под внутренние кольца 12×28×8 | Ø12 k5 | натяг 0…0,012 | ≈ то же (сталь/сталь) | стандарт для внутреннего кольца при вращающемся вале |
| посадка колеса компрессора (2618) на вал Ø12 | Ø12 H7/m6 | натяг 0,006…0,018 | ≈ 0 (Al расширяется на 0,014 больше) | без натяга на горячую колесо держится только трением гайки; сборка с нагревом колеса до 100 °C |
| посадка колеса турбины (IN713C) на вал Ø12 | Ø12 H7/p6 | натяг 0,018…0,039 | 0…0,02 (ступица 500 °C, вал 350 °C) | n6 на горячую давал бы зазор; сборка с нагревом колеса до 150 °C |
| резьбы M12×1 | 6g / 6H | момент 15 Н·м, контровка гайки кернением в паз | ||
| распорка Ø15,5/Ø12 | Ø12 D9 | зазор | свободно на валу, торцы ⊥ оси 0,005 | |
| биение шеек Ø12 относительно оси центров | 0,005 | |||
| биение посадок колёс относительно шеек | 0,005 | |||
| балансировка ротора в сборе | G2,5 по ГОСТ ИСО 1940-1 на 98 000 об/мин | остаточный дисбаланс ≤ 0,6 г·мм на плоскость |
Опоры
| Сопряжение | Посадка | Холодная | На режиме | Почему |
|---|---|---|---|---|
| наружное кольцо переднего подшипника в обойме | Ø28 H6 | зазор 0,002…0,021 | +0,02 (обойма 12Х18Н10Т греется до 150 °C) | кольцо должно скользить: через него работает волновая пружина преднатяга |
| наружное кольцо заднего подшипника в обойме | Ø28 K6 | −0,002…+0,015 | ≈ 0…0,01 зазор при 200 °C | кольцо зафиксировано стопорным кольцом, посадка без осевого натяга |
| передняя обойма (сталь) в ступице диска (АМг6) Ø46 | Ø46 H7/n6 | натяг 0,008…0,033 | ≈ 0…−0,02 при 120 °C | по H7/h6 на горячую ступица уходит от обоймы на 0,05 — опора теряет жёсткость; сборка с нагревом диска до 120 °C |
| задняя обойма Ø37 в расточке тоннеля | Ø37 H7/h6 | зазор 0…0,041 | ≈ то же | обойма на двух кольцах FKM 34,5×1,5 (канавки 2,0×1,2, сжатие 20 %): демпфер, посадка в металл не нужна |
| поясок тоннеля Ø46 в ступице диска (АМг6) | Ø46 H7/js6 | ±0,01 | зазор до 0,07 при 150 °C | задаёт соосность задней опоры с передней; на горячую держит трение шести M3 |
| расточка Ø37 тоннеля относительно пояска Ø46 | соосность 0,02 | иначе перекос подшипников | ||
| канавка стопорного кольца DIN 472 28 | Ø29,4 H13, ширина 1,3 H13 | |||
| канавки колец FKM | Ø34,6 h11, ширина 2,0 H13, Ra 1,6 | |||
| щиток переднего подшипника (лист 0,5) в гнезде Ø46 | Ø45,8 h11 / Ø46 H7 | зазор 0,2…0,3 | ≈ то же | rev4,2: фланец щитка зажат между уступом ступицы (z 44,5) и торцом обоймы; центрирует его расточка |
| диск щитка → бобышка колеса Ø22 | Ø23,2 H11 | зазор 0,6 на сторону | 0,55 (бобышка 2618 при 120 °C) | лабиринтный выход масляного тумана из подшипника в карман за колесом |
| диск щитка → торец наружного кольца | 0,5 по оси | кольцо плавает под волновой пружиной; щиток не должен замыкать преднатяг на диск | ||
| маслоотбойная шайба Ø24,2 на валу Ø12 | Ø12 E8 | зазор 0,032…0,059 | ≈ то же | rev4,2: проходит при сборке над посадкой колеса p6; эксцентриситет ≤ 0,03 при 2,3 г — ≤ 0,07 г·мм, в бюджете G2,5 |
| диск шайбы → стопорное кольцо Ø25,2 / торец наружного кольца | 0,5 на сторону / 0,25 по оси | норма I-13 ротор/статор 0,5; кольцо DIN 472 в канавке имеет радиальный люфт ~0,1 |
Статор холодной части
| Сопряжение | Посадка | Холодная | На режиме | Почему |
|---|---|---|---|---|
| диск диффузора (АМг6) в расточке крышки (АМг6) Ø129 | Ø129 H7/g6 | зазор 0,014…0,065 | ≈ то же (один материал) | центрирование диска: зазор колесо/крышка 0,35 зависит от него |
| диск диффузора в расточке корпуса (12Х18Н10Т) Ø129 | Ø129 (+0,10/+0,16) | зазор 0,12…0,20 | натяг до 0,06 при 180/150 °C | Al пластина растёт на 0,21 больше стального корпуса; при g6 корпус тянуло бы на 170 МПа по окружности |
| буртик корпуса Ø132 в расточке крышки Ø132,2 | h9 / H9 | зазор 0,2…0,3 | ≈ 0,1 | только уплотнение кольцом 133×1,6 (канавка 2,0×1,2 в крышке), центрирует диск |
| лопатки диффузора → стенка крышки | торцы лопаток в одной плоскости 0,02, прилегание к стенке | пакет стягивается 6×M3, зазор здесь = утечка мимо диффузора | ||
| фланцы крышка/корпус, корпус/сопло | плоскостность 0,03, биение относительно расточек 0,05 | |||
| резьбы M4 во фланцах | 6H, глубина 5 (сквозные) | |||
| лапы подвески (Д16Т 3 мм) на фланцах, 2×M4 каждая | отв. Ø4,5 H13; задняя лапа — пазы 5,5×7,5 вдоль оси | корпус между лапами (143 мм, 12Х18Н10Т) удлиняется ≈ 0,4 при 180 °C | rev4,2: две опоры вместо консоли; передняя фиксирует, задняя скользит по раме |
Горячая часть
| Сопряжение | Посадка | Холодная | На режиме | Почему |
|---|---|---|---|---|
| наружное кольцо СА (IN713C) в губке бандажа (Inconel 625) Ø92 | Ø92 H7/g6 | зазор 0,012…0,057 | натяг 0,05…0,10 (СА 850 °C, губка 700 °C) | на горячую СА зажимается в губке — задняя опора ротора получает жёсткий путь на корпус; собирать только холодным |
| поясок бандажа Ø128,9 в расточке корпуса Ø129 | Ø128,8 (−0/−0,05) | зазор 0,15…0,25 | зазор ≈ 0,05…0,1 (бандаж у фланца 350 °C) | Inconel растёт быстрее стали; при зазоре 0,1 поясок распирал бы корпус |
| хвостовики жаровых труб в губках СА (Ø88/Ø88,6, Ø61/Ø60,4) | зазор 0,3 на сторону по построению | ход ±0,2 | телескопический стык, осевой ход при нагреве ≥ 1,5 мм | |
| лента бандажа Ø89,31 над пером Ø88,71 | H8 / h6 | зазор 0,30 | 0,20…0,25 (перо 800 °C, лента 750 °C) | контроль щупом при сборке в четырёх точках |
| колесо компрессора Ø92 / бандаж крышки | зазор 0,35 по построению | 0,30 (колесо 150 °C, крышка 100 °C) | ||
| прокладка стыка СА/тоннель | слюда 1,0 ±0,1 | обжатие винтами M3 1,2 Н·м | ||
| прокладка корпус/бандаж | графит на стальной фольге 0,5 ±0,05 |
Бюджет соосности турбины (зазор 0.30)
| Параметр | Значение |
|---|---|
| звено | вклад, мм |
| поясок тоннеля в ступице js6 | 0,010 |
| задняя обойма на кольцах (центрирование кольцами) | 0,030 |
| подшипник, биение | 0,005 |
| колесо на валу p6, биение посадки | 0,005 |
| СА в губке бандажа g6 | 0,030 |
| поясок бандажа в корпусе | 0,100 |
| сумма (арифметическая) | 0,18 — 60 % зазора; на практике складывается статистически (~0,11) |
Шероховатость
| Параметр | Значение |
|---|---|
| поверхности | Ra |
| шейки вала, посадки колёс | 0,4 |
| расточки под подшипники, наружные Ø обойм | 0,8 |
| посадки Ø46, Ø92, Ø129, торцы фланцев | 1,6 |
| проточная часть (колесо, диффузор, СА, бандаж, сопло) | 1,6 (колесо и СА — 0,8 по перу) |
| остальное | 3,2 |
Первый запуск
Порядок приёмки до подачи топлива. Пакет — проектная документация: изготовление и стендовые испытания в его состав не входят.
- Продуть двигатель сжатым воздухом со стороны раструба — ротор должен раскручиваться свободно, выбег после снятия воздуха не менее 20 секунд.
- Опрессовать топливную магистраль 5 бар, проверить герметичность коллектора и штуцера.
- Проверить сопротивление свечи накаливания и её положение относительно окна жаровой трубы.
- Отбалансировать ротор в сборе динамически, класс G2,5 на 98 000 об/мин; остаточный дисбаланс — не более 0,16 г·мм.
- Первый запуск — на стенде с ограничением частоты вращения 50 000 об/мин и контролем температуры за турбиной.